PET製卵パックの製造機 これらは、硬質PETシートを加熱し、透明な卵用クラムシェル型保護ケースに成形する高速熱成形ラインです。工業規模の卵包装生産には、紙パルプ成形機ではなく、多ステーション式の正圧・負圧熱成形機を導入する必要があります。.
この一点の違いによって、1シフトあたりに小売用トレーを5,000個生産するか、30,000個生産するかが決まります。.
簡単な答え:正圧・負圧式熱成形機
卵トレイ用熱成形機は、ロールからPETシートを巻き出し、成形温度まで加熱した後、正圧と負圧を組み合わせて卵カップとスナップロックを成形し、完成したトレイに穴を開けてインラインで積み重ねます。.
ここでは、正圧および負圧による成形が不可欠です。卵型クラムシェルには、深いカップ形状、鮮明な角の輪郭、そして閉じる際のスナップロック機能が必要ですが、こうした形状は、真空成形のみでは生産速度を維持しながら再現することができません。.
PET製卵トレイ製造機が、紙パルプ製の代替品よりも優れている理由
プラスチック製の卵用包装は、以下の4つの商業的メリットで優れています:
- 陳列効果。. 光学グレードのPETは、透き通った壁越しに製品が見えます。紙パルプではそれはできません。.
- 堅牢な保護。. 深いカップとスナップロックにより、輸送中に卵が固定され、破損率が低減されます。.
- 衛生。. 食品用PETシートは滑らかで、吸水性がなく、シールしやすいという特徴があります。繊維のほこりが発生せず、水分を吸収することもありません。.
- 数量に応じた単価。. 完全自動化により、1シフトあたりの作業員数は1~2名に抑えられ、壁厚が均一であるため、材料の使用効率が最適化されます。.
PET製プラスチック製卵トレイの製造方法:4つの工程
- 用紙の給紙。. 電動式アンワインダーが、PETシートロールを所定の張力で生産ラインに供給します。.
- 暖房。. セラミック加熱ゾーンがシートを熱成形に適した正確な温度まで加熱し、多ゾーン制御により透明度を保ちます。.
- 加圧成形。. 正圧と負圧によって、深めの卵カップ、リブ、スナップロックの輪郭が形成されます。.
- 切断と積み重ね。. 一体型のパンチング装置が各トレイをきれいに切り抜き、その後、自動積載装置が完成品を計数して積み重ねます。.
高速ソリューション:SWT-7565 熱成形機
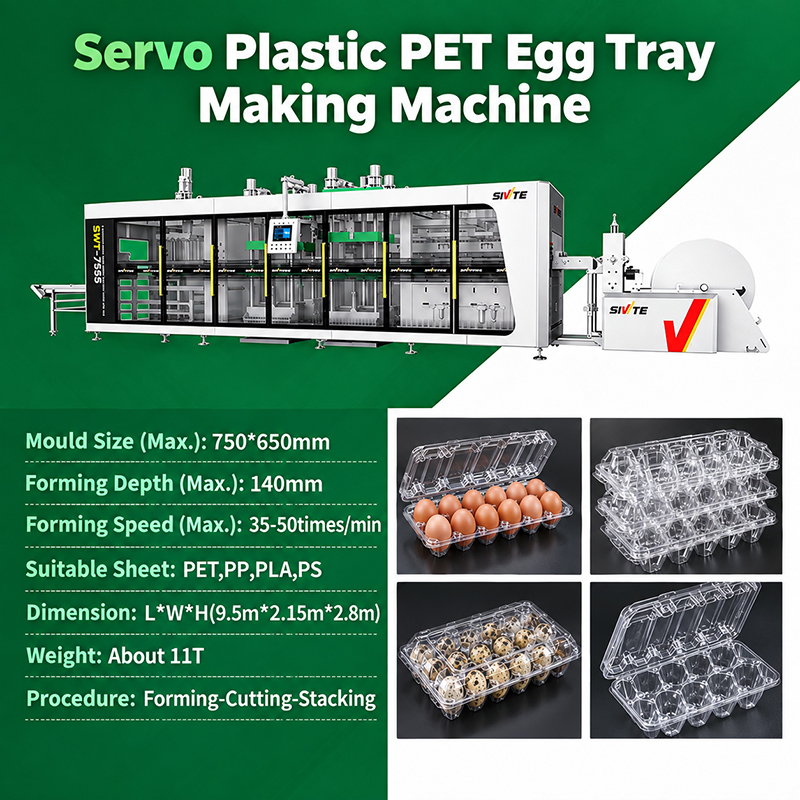
[画像:SWT-7565 PET製卵トレイ用熱成形機 – TZ Machinery]
工業規模での卵の包装においては、 SWT-7565 熱成形機 サーボ駆動による高精度で、連続的かつ完全自動の出力を実現します。.
| パラメータ | 仕様 |
|---|---|
| 成形方法 | 正圧と負圧 |
| 最大成形面積 | 760 × 650 mm |
| 最小成形面積 | 460 × 350 mm |
| 最大成形深さ | 120 mm |
| 生産速度 | 最大45サイクル/分(製品によって異なります) |
| 適切な素材 | PET、PP、PS、PVC、PLA |
| 板厚 | 1.5~2.0 mm(製品によって異なる) |
| 駅の配置図 | 3~4つの工程(成形、打ち抜き、切断、積み重ね) |
| パンチングの把持力 | 80トン |
| 加熱炉 | 2台、全長1,925 mm |
| 設置出力 | 約140 kW |
SWT-7565が透明な卵の包装に最適な理由
高速サイクル速度
最大毎分45サイクルの多キャビティ式卵型金型は、生産量を急速に拡大します。10キャビティの金型で毎分30サイクルの場合、理論上の生産量は1時間あたり約18,000トレイに達します。この生産能力は、人員数ではなくキャビティ数に応じて拡大します。.
サーボ駆動による精度
シート送り、金型クランプ、プラグアシストの全工程で完全なサーボ制御を行うことで、深めのエッグカップにおいても均一な肉厚を維持し、バリのないきれいなトリミングエッジを実現します。.
光学的透明度
マルチゾーン加熱により、シート全体に温度が均一に分散されるため、透明PETにおけるヘイズや光学的な歪みを防ぐことができます。.
PET製卵パックの用途と購入者像
代表的な製品と、それらを運用するバイヤー:
- 小売用卵形クラムシェル容器 — スーパーマーケット向けおよび卵ブランド向けの6個入り、10個入り、12個入りパック
- 特製卵トレイ — ウズラ、アヒル、バンタム種の卵のパック
- 輸送用および孵化用トレイ — 堅牢で、積み重ね可能、通気性に優れた構造
- 卵包装用加工業者 — 複数の卵ブランドに製品を供給しているサードパーティの食品包装メーカー
PET製卵パックの製造機の選び方
価格を比較する前に、金型や材料に合わせて機械を選びましょう:
- キャビティ数と成形面積の関係。. 卵型が成形エリアに収まることを確認してください。例えば、SWT-7565の場合は760 × 650 mmです。.
- 成形深さと引き比。. 深めのエッグカップには、その深さに適した仕様の機械が必要です。通常、深さは110~120 mm以上が目安となります。.
- シートの厚さと材質。. バージンPET、rPET、PLA、PPはそれぞれ特性が異なります。お使いのシートの仕様と、機械の定格厚さ範囲を照らし合わせてご確認ください。.
- サイクルタイムと目標生産量。. 1時間あたりの必要トレイ数から、キャビティ数とサイクルタイムを逆算する。.
- 切断方法。. インモールドパンチングにより、2次加工が不要となり、トレイの縁を保護することができます。.
- 上流工程でのシートの供給。. ご自身でシートを押し出し成形する予定の場合は、その成形機を ツインスクリューPETシート押出機 rPETの一貫生産のために。.
卵の包装プロジェクトに関しては、さらに2つのTZ-machineryモデルを比較してみる価値があります。それは、 TZ-7385 正圧・負圧式熱成形機, 、3~4ステーションのラインで、広い成形エリアを備えたもの、および TZ-6245 高速マルチステーション熱成形機, これにより、成形領域を犠牲にする代わりに、小型製品においてより高い精度を実現している。.
概要:機械と卵トレイ生産ラインの適合
PET製卵パックの生産において重要な要素は、成形技術、速度、金型容量の3つに集約されます。サーボインデックス機構とインライン裁断機能を備えた正負圧熱成形機を使用すれば、透明で剛性が高く、小売店でそのまま販売可能なトレイを、最低の単位コストで製造することができます。.
よくあるご質問
プラスチック製の卵トレイは、どの機械で作られているのでしょうか?
多ステーション式の正圧・負圧熱成形機です。PETシートを加熱し、空気圧を利用して卵カップとスナップロックを成形した後、トレイに穴を開け、自動的に積み重ねます。.
PET製の卵トレイは、紙パルプ製のトレイよりも優れているのでしょうか?
これらはそれぞれ異なる市場向けに提供されています。PETトレイは、小売店の陳列において透明性、剛性、耐湿性を備えているのに対し、パルプトレイは不透明で、見た目の魅力は劣ります。商品の視認性が販売につながる場合には、PETが好まれます。.
熱成形機は1時間に何個の卵トレイを生産できますか?
生産量は、1分あたりのサイクル数 × 金型あたりのキャビティ数 × 60 で算出されます。30サイクル/分、10キャビティの金型の場合、理論上の生産量は1時間あたり約18,000トレイとなりますが、実際の生産量はシート材や金型の設計によって異なります。.
卵パックの熱成形機は、再生PETを加工できますか?
はい、機械およびシートの仕様がrPETに対応していれば可能です。リサイクル素材は、成形前にシートが適切に結晶化および乾燥されていれば、熱成形に完全に適合します。.
PET製の卵トレイには、どの厚さのシートが使われていますか?
トレイのサイズやカップの深さによって異なります。深いカップは形状を保つために十分な肉厚が必要となるため、金型を注文する前に、機械の定格範囲と照らし合わせて厚さを確認してください。.
卵トレイの型には、何個の穴が開けられますか?
卵トレイの金型は、通常、1サイクルあたり6、10、または12のキャビティを備えています。実用上の限界は機械の成形領域によって決まります。成形領域が広ければ広いほど、キャビティ数を増やし、1ストロークあたりの生産量を高めることができます。.
PETシートの押出ラインも必要ですか?
社内でシートを製造したい場合に限ります。完成品のPETシートを購入して熱成形機で加工する方が手っ取り早い方法です。また、大量生産のrPETプロジェクトでは、押出成形ラインを導入することで材料費を削減できます。.
PET製卵トレイ製造機の価格は、どのような要因によって決まるのでしょうか?
成形領域、ステーション構成、サーボシステム、加熱ゾーン、金型設計、および自動化レベル。.