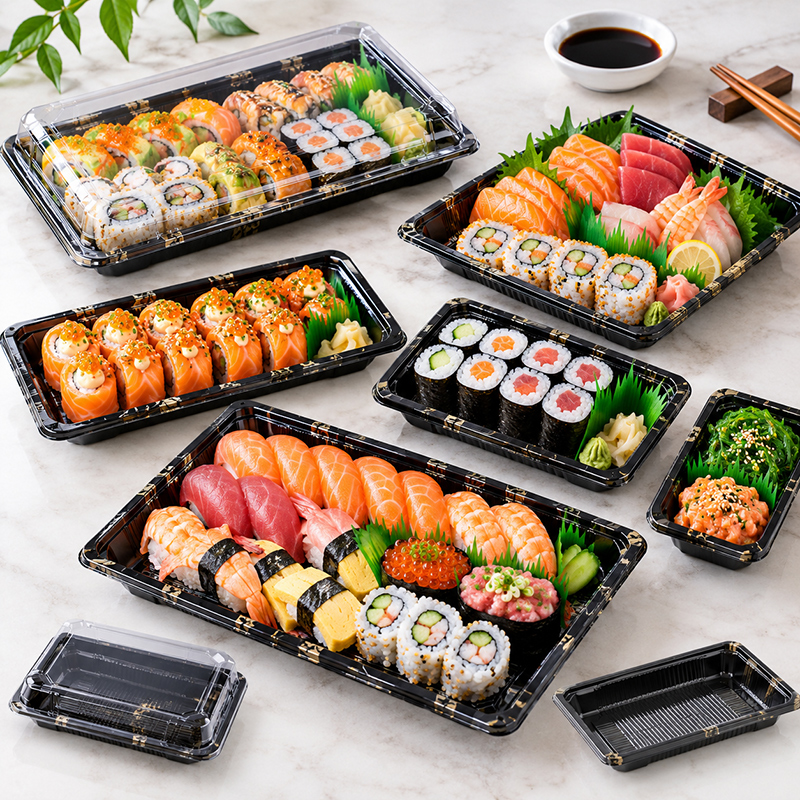
寿司トレイ製造機は、プラスチックシートを加熱し、金型に合わせて成形し、打ち抜きとトリミングを行い、完成したトレイを積み重ねるという一連の工程を1つの連続サイクルでこなす、マルチステーション式の熱成形ラインです。寿司トレイには、透明な側壁、平らなフランジ、そして安定した取り出しが求められます。その SWT-7565 正圧・負圧式熱成形機 PET、PP、PS、PVC、およびPLAを、毎分5~45サイクルの速度で成形します。.
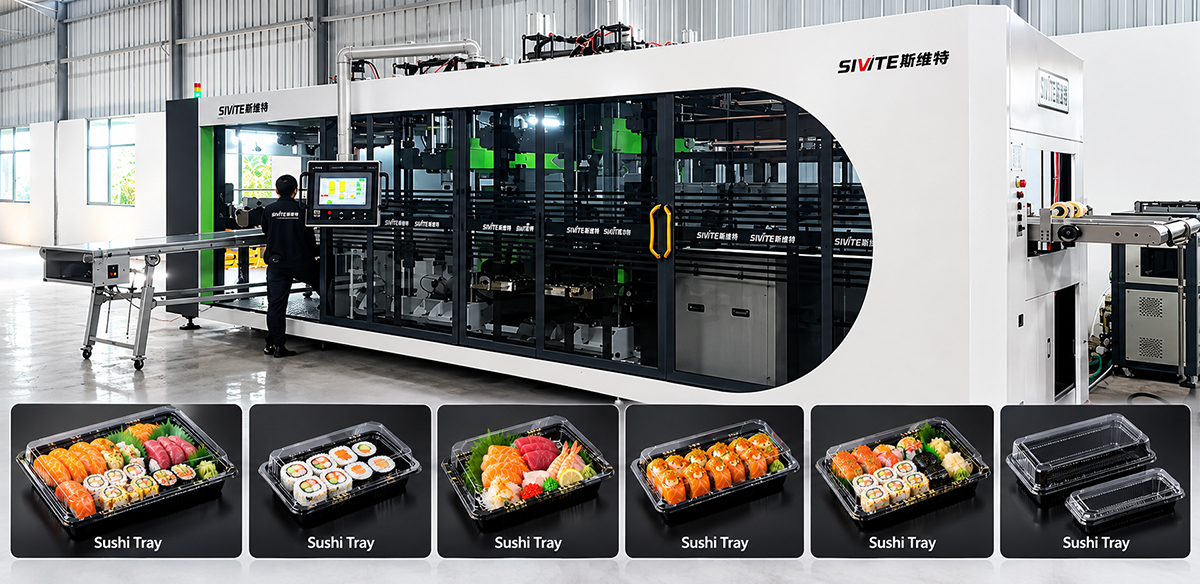
機械の機能
寿司のトレイは、食品用シートのロールから作られます。機械がそのシートを熱して柔軟になるまで温め、型に成形した後、冷却して形を整えます。.
各工程は一連の流れとして行われます:供給、加熱、成形、打ち抜き、トリミング、積み重ね、そしてスクラップの巻き取り。1つのラインで複数の独立した装置を置き換え、各工程間の手作業を排除します。.
SWT-7565における寿司トレイの成形工程
- 用紙の供給と巻き出し – ロール径は最大1,200 mm。シートの品質がトレイの透明度の上限を決定するため、ほとんどの購入者はこのラインに専用の PETシート押出機.
- 暖房 – オーブン2基、全長1,925 mm、3段階のセラミック加熱方式。.
- 成形 – 上からの正圧と下からの負圧。.
- 打ち抜きとトリミング – クランプ力80トン、板幅480~780 mm。.
- 積み重ねと出力 – 積みをカウントし、端材は自動的に巻き戻されます。.
ステップ3がトレイの品質を左右します。デュアルプレッシャー成形は、真空成形のみの機械よりも角の輪郭がくっきりとした仕上がりとなり、これは深絞り成形の製品において重要なポイントです。.
主な仕様
| パラメータ | SWT-7565 |
|---|---|
| 成形領域(最大/最小) | 760 × 650 mm / 460 × 350 mm |
| 成形高さ(最大) | 120 mm |
| 用紙幅(トリムサイズ) | 480~780 mm |
| 適切な材料の厚さ | 1.5~2.0 mm(製品により異なります) |
| 材料 | PP、PS、PET、PVC、PLA |
| サイクル速度 | 5~45サイクル/分 |
| パンチングの把持力 | 80トン |
| 加熱炉 | 2個、全長1,925 mm |
| 機械の寸法(長さ×幅×高さ) | 13,000 × 2,800 × 2,900 mm |
| 設置出力 | 約140 kW |
| 圧縮空気 | 約1,200 L/min、0.6~0.8 MPa |
| 運営スタッフ | 1~2名 |
スクラップとダウンタイムを削減する技術的特徴
一体成形型テーブル
クランクシャフトと5点クランプにより、80トンの力が均等に分散され、溶接部の疲労破損箇所が解消される。.
フルデルタ・サーボドライブ
金型クランプ、延伸補助、シート供給、および積層の各工程はすべてクローズドループ制御で行われ、見当精度と肉厚の均一性が向上します。.
レンガごとの温度制御
120×120 mmのCeramicxブリックにはそれぞれ専用のコントローラーが搭載されているため、シート幅全体にわたって熱を調整することができます。.
CKD デュアルプレッシャー成形
日本のソレノイドバルブはミリ秒単位で反応し、分あたり45サイクルの最高速度でも部品の品質を維持します。.
1,000品のレシピ集
保存済みのレシピを呼び出すと、すべてのサーボ軸と温度設定値が再設定され、システム全体にシュナイダー製の電気機器が採用されています。.
コストを左右する要因
購入価格は決定要因の一部に過ぎません。ランニングコストは、設置電力(約140 kW、実際の消費電力は約60~70%)、圧縮空気(約1,200 L/min)、および人件費(オペレーター1~2名)によって決まります。 スクラップ率と段取り替え時間も総コストに影響を与えます。サーボ送りやレンガごとの加熱によりトレイごとの廃棄量が削減される一方、レシピ記憶機能により、金型の交換にかかる時間が数時間から数分へと短縮されます。.
寿司皿製造機の選び方
- 成形エリアを、お手持ちのトレイの中で最も大きいものとキャビティ数に合わせて設定してください。.
- 成形深さを確認してください。寿司用のトレイは浅めですが、大皿や食事の準備用にはもっと深さが必要です。.
- 使用される板材の材質および厚さが定格範囲内にあることを確認してください。.
- 複数のSKUを扱っている場合は、切り替え時間やレシピの保存について確認してください。.
- 価格だけでなく、各ブランドの構成部品(PLC、サーボ、バルブ、コントローラ)を比較してください。.
よくある質問
寿司用のトレイを作るのに、どのような機械が使われているのですか?
寿司トレイは、成形、打ち抜き、積層の各ステーションを備えた薄板用熱成形機で製造されます。鋭い角の成形と均一な肉厚を実現するには、正圧・負圧式成形機が適しています。.
SWT-7565では、PET製およびPP製の寿司トレイを処理できますか?
はい。PP、PS、PET、PVC、PLAはいずれも適した素材として挙げられています。PETは透明な小売用ディスプレイトレイに適しており、PPは再加熱やホットフィル方式に適しています。.
どのような成形深さに対応していますか?
成形可能な最大高さは120 mmです。これにより、標準的な寿司トレイに加え、深めの弁当箱やミールプレップ用容器にも対応しています。.
何人のオペレーターが必要ですか?
1~2名。供給、成形、トリミング、積み上げの全工程が自動で行われます。.
金型の交換にはどれくらい時間がかかりますか?
保存されたレシピには、加熱ゾーン、金型の高さ、サーボの位置、およびサイクル速度が記録されています。切り替え作業は、数時間ではなく、わずか数分で完了します。.
職務経歴の概要
SWT-7565は、80トンのパンチングステーションと、サーボ駆動の成形機能、およびレンガごとの熱制御機能を組み合わせたものです。寿司トレイの製造業者にとって、これは壁厚の安定、スクラップの低減、そしてSKU切り替えの迅速化を意味します。詳細はこちらをご覧ください SWT-7565 熱成形機 取扱説明書, 、その後、お客様のトレイサイズに合わせた技術契約書の全文および金型レイアウトをご請求ください。.