PETは、市場に出回っている包装用ポリマーの中で最も湿気や熱に敏感な素材の一つであるため、選択する押出機によって、固有粘度(IV)、色、および完成したシートの靭性が直接決まります。 PET用同方向回転ツインスクリュー押出機は、加工業者に対し、PETの搬送、溶融、混合、脱気、排出を行うためのモジュール式で制御性の高い方法を提供しますが、これはスクリューの構成が材料に適している場合に限られます。 本ガイドでは、この技術の仕組み、各スクリュー要素の役割、劣化リスクの要因、そしてTZ-machinery社が産業用PETシート押出ラインにおいて85 mmの平行同方向回転ツインスクリューシステムをどのように適用しているかについて解説します。.
PET用同方向回転ツインスクリュー押出機とは何ですか?
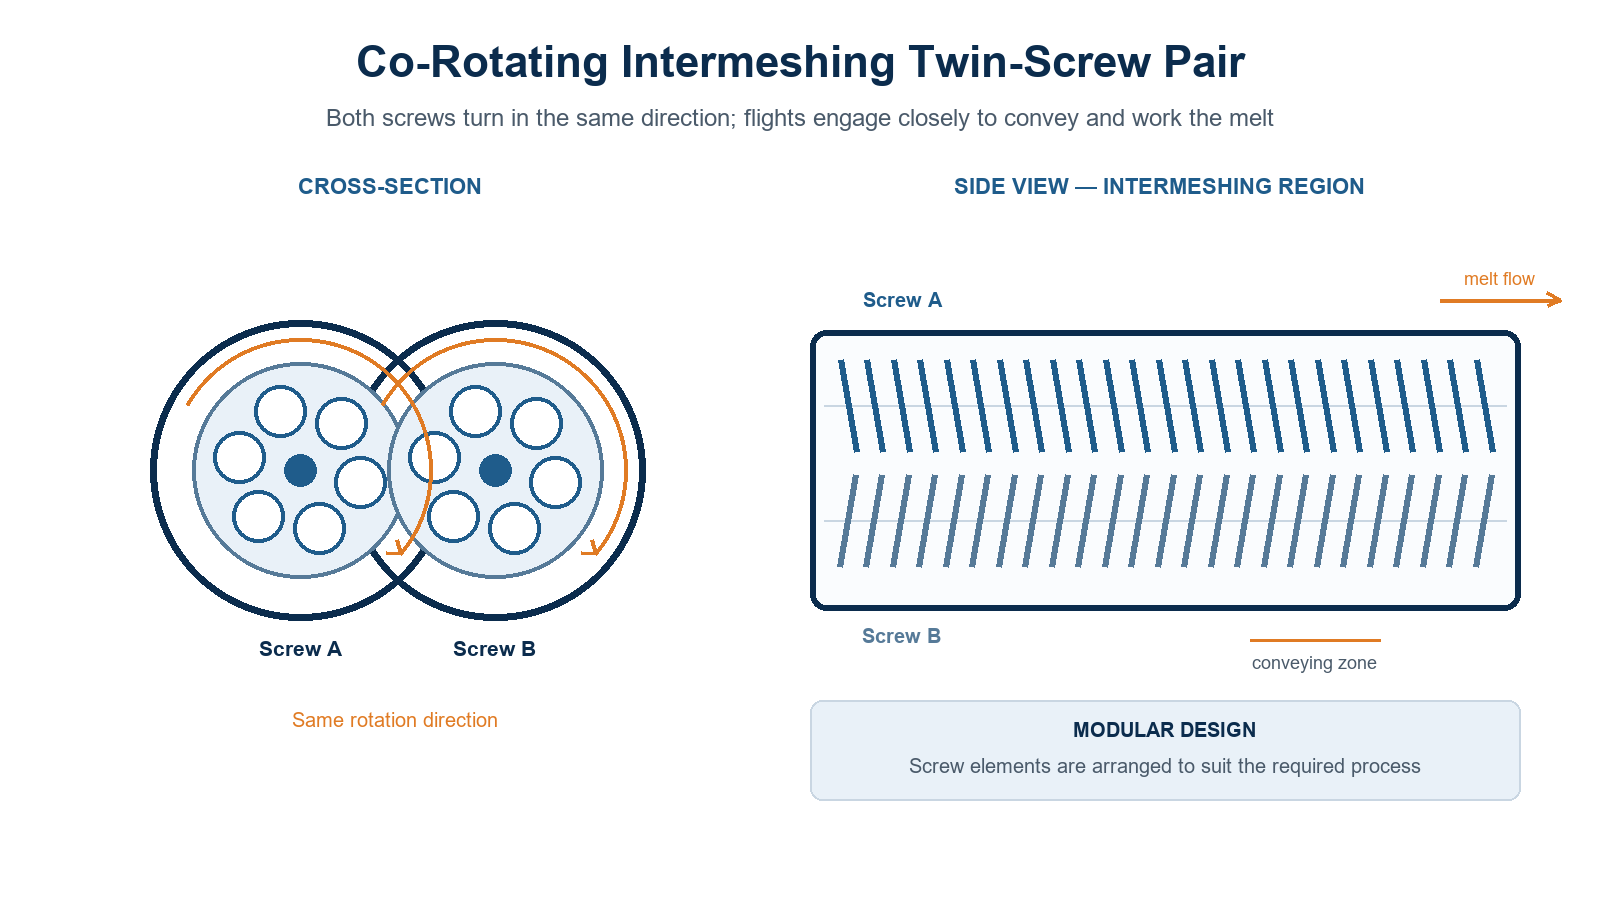
二軸押出機は、1つのバレル内に2本の平行なスクリューを備えています。ある 同方向回転 この設計では、両方のスクリューは同じ方向に回転し、その羽根は インターメッシュ 溶融物を撹拌・成形するために密接に作用します。スクリューはモジュール式の構成要素で構成されているため、脱ガス、コンパウンディング、あるいはPETシートの直接押出など、用途に応じてプロセスセクションを自由に構成することができます。.
このデザインには、以下の3つの特徴があります:
- 同方向回転: 両方のネジは同じ方向に回転し、それによってスクリューの翼面が自己洗浄される。.
- インターメッシング: スクリューのフライトは密着して、溶融物を搬送・加工します。.
- モジュール式設計: スクリュー要素は、必要なプロセスに合わせて再配置することができます。.
実運用規模の例については、以下の ツインスクリューPETシート押出機 この85 mmの平行同方向回転プラットフォームを中核として構築されています。.
押出機内部でのPETの加工工程:6つの段階
バレル内部では、PETは6つの工程を経て処理されます:
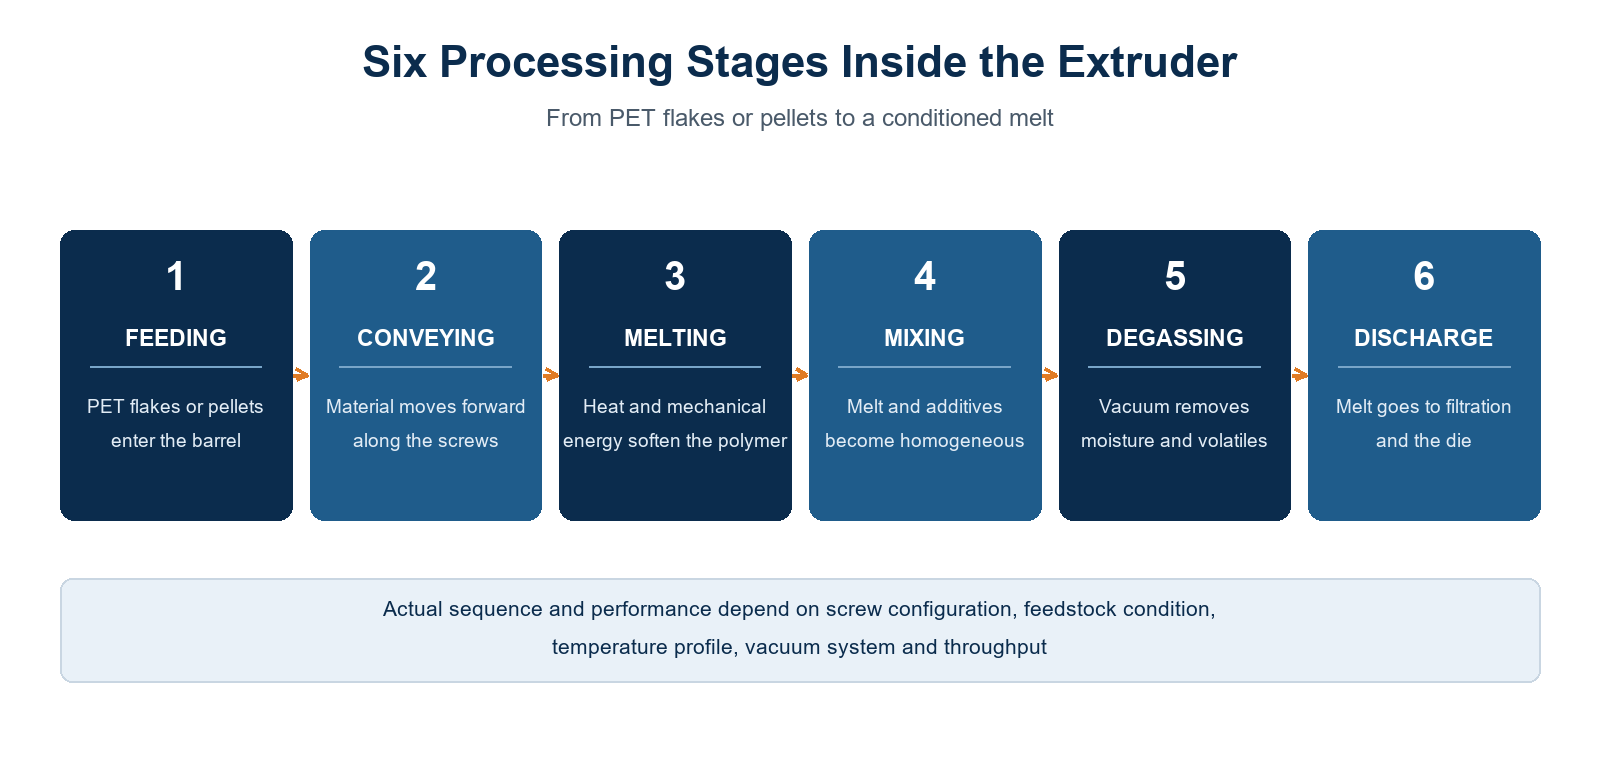
- 給餌 — PETフレークまたはペレットがバレルに投入される。.
- 搬送 — 材料はスクリューに沿って前方に移動する。.
- 溶ける — 熱と機械的エネルギーによって、ポリマーが軟化する。.
- ミキシング — 溶融物と添加剤が均一になる。.
- 脱気 — 真空処理により、水分や揮発性成分が除去されます。.
- 排出 — 溶融物はろ過工程を経て、ダイへと送られる。.
実際の工程順序および処理性能は、スクリューの構成、原料の状態、温度分布、真空システム、および処理能力によって異なります。.
4種類のスクリューエレメントとその機能
PET用二軸スクリュープロセスセクションは、4つの基本構成要素群から構成されています:
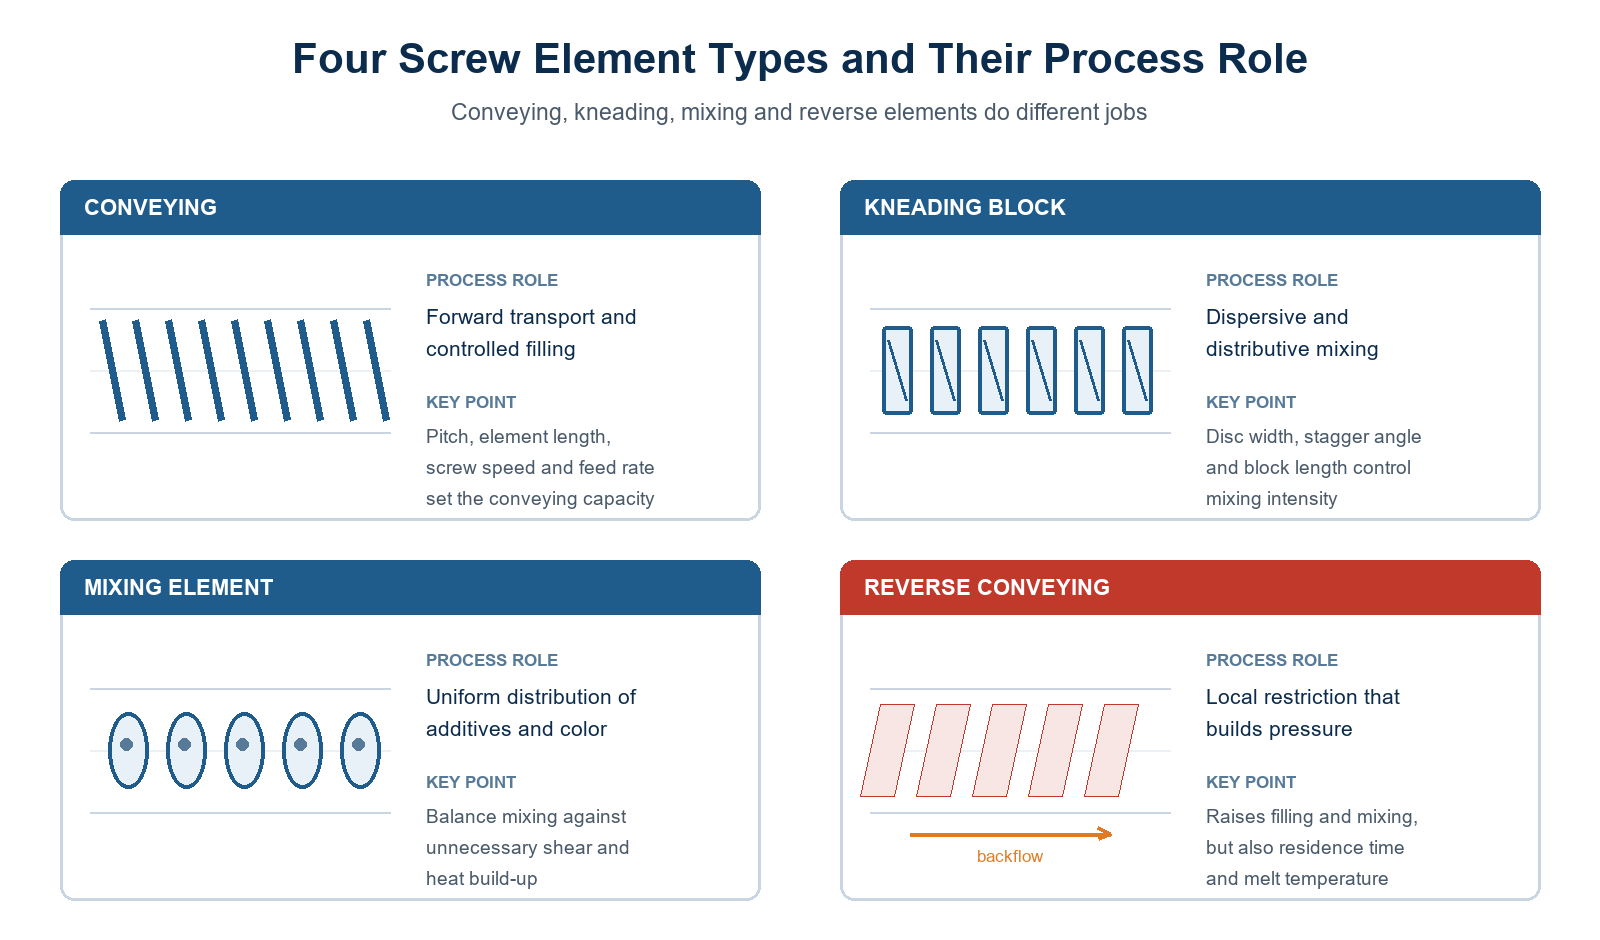
1. 搬送要素 — 前方搬送と制御された充填
搬送要素は、PET材料をバレルに沿って前方へ移動させます。これらは、材料の搬送、充填レベル、および滞留時間の条件を決定します。ピッチ、要素の長さ、スクリュー速度、および供給速度はすべて、搬送能力に影響を与えます。なお、搬送要素は、強力な混合を行うのではなく、搬送を行うものであることに留意してください。.
2. ニーディングブロック — 分散混合と均一混合
混練ブロックは、材料が互い違いに配置されたディスクを通過する際に、材料を分割・再結合・変形させます。ディスクの幅、互い違いの角度、ブロックの長さ、スクリューの回転速度、および処理能力によって、混練作用が決まります。. PETに関する注意事項: 過度な機械的エネルギーは、溶融温度の上昇や劣化リスクを高める恐れがあります。PETの場合、撹拌を強くすればするほど良いとは限りません。.
3. 成分の混合 — 分布および配合の均一性
混合工程では、添加剤、カラーマスターバッチ、およびさまざまな材料成分をより均一に分散させ(分配混合)、十分な応力が加わると凝集塊を分解します(分散混合)。不必要なせん断や発熱を伴わずに均一性を確保できるよう、混合強度を選択してください。.
4. 逆搬送要素 — 制御された制限
逆流要素は、局所的に正方向の搬送に逆らう働きをし、圧力が上昇する区間を作り出します。適切に配置すれば、溶融物の充填、混合、および脱ガスの効率を高めることができます。ただし、滞留時間、せん断力、および溶融温度を上昇させるリスクがあるため、慎重に使用する必要があります。逆流要素は、単なる「混合力を高める」要素ではなく、プロセス制御のための要素です。.
真空脱ガス:その効果と限界
真空ポートは、適切な真空条件下で、溶融物から水分や揮発性成分を除去します。効果的な脱ガスを行うには、溶融物の表面を十分に更新すること、十分な排気面積を確保すること、適切な真空能力、および安定した運転が不可欠です。.
重要な制限事項: 真空脱ガス処理を行っても、湿ったPETを乾燥させずに加工できるとは限りません。PETは溶融加工温度において湿気に敏感であるため、原料の水分管理は依然として極めて重要です。例えば、 SWT-120D ベント式単軸PETシート押出ライン 同じ原理に基づいています。つまり、換気システムは湿気や揮発性物質の除去を助けるものであり、適切な乾燥に代わるものではありません。.
ねじの配置がPETの劣化を引き起こす仕組み
溶融加工の過程で、PETを分解させるメカニズムは3つある:
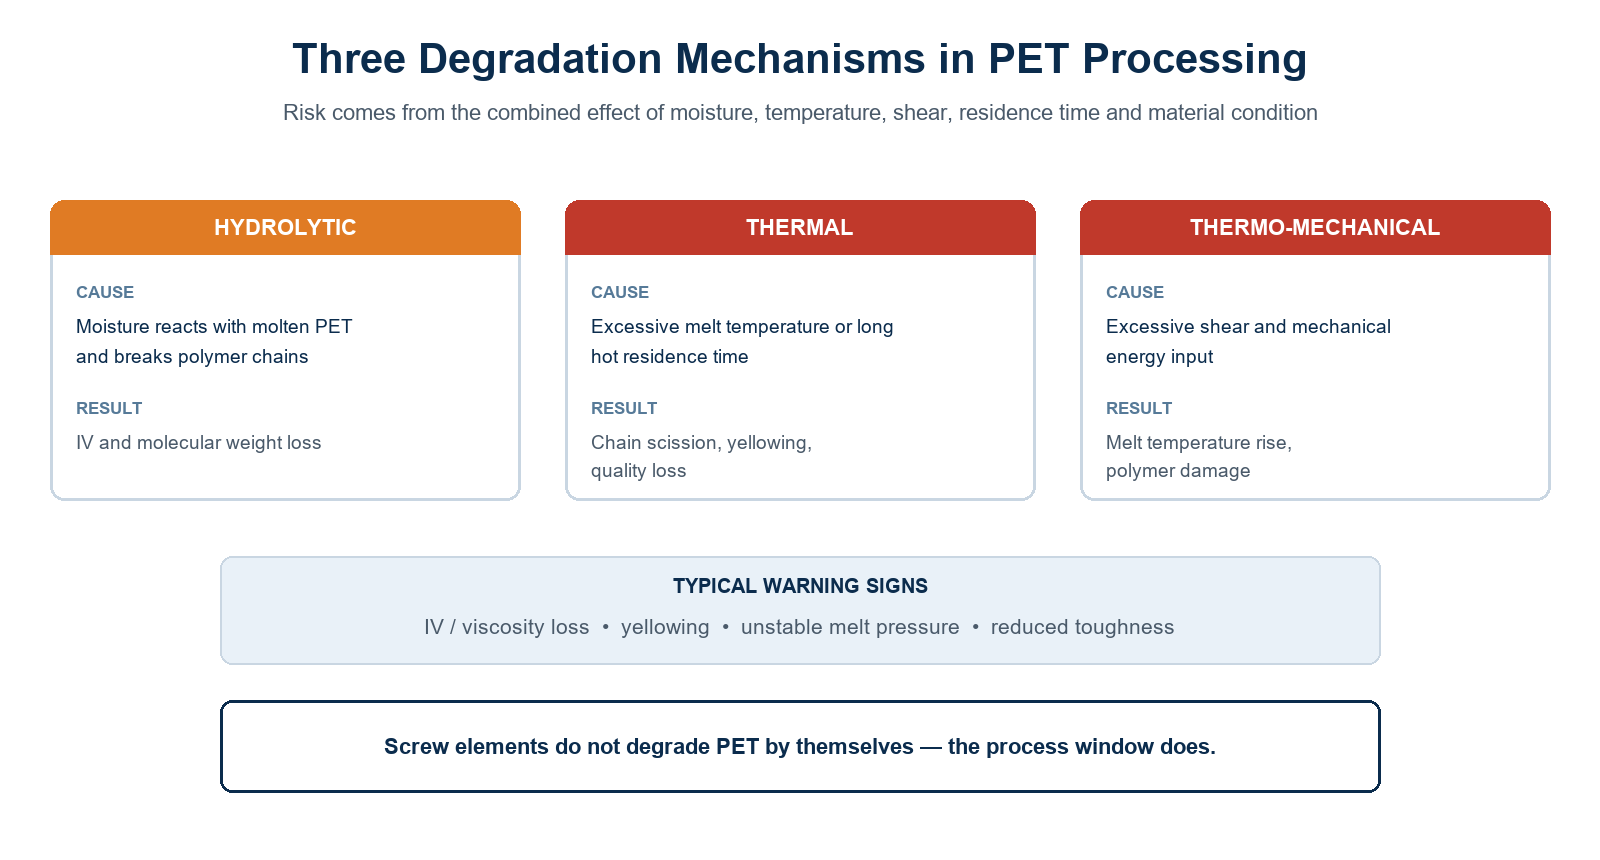
- 加水分解による分解 — 水分は溶融したPETと反応し、ポリマー鎖を切断することで、固有粘度(IV)と分子量を低下させる。.
- 熱分解 — 溶融温度が高すぎたり、高温に長時間さらされたりすると、鎖の切断、変色、品質の低下を引き起こします。.
- 熱機械的劣化 — 過度のせん断や機械的エネルギーは溶融温度を上昇させ、ポリマーの損傷の一因となる。.
典型的な警告兆候としては、IV値の低下や粘度の低下、黄変、溶融圧力の不安定化、および靭性や成形性能の低下などが挙げられます。スクリュー要素自体が自動的にPETを劣化させるわけではありません。リスクは、水分、温度、せん断、滞留時間、および材料の状態が複合的に作用することによって生じます。.
ミキシング性能とPET保護のバランス
スクリューの設計は、バランスが重要な作業です。混合が不十分だと、添加剤の分散が悪くなり、材料組成にムラが生じ、均質化が不完全になります。一方、機械的エネルギーが強すぎると、溶融温度が上昇し、滞留時間が長くなり、劣化のリスクが高まります。.
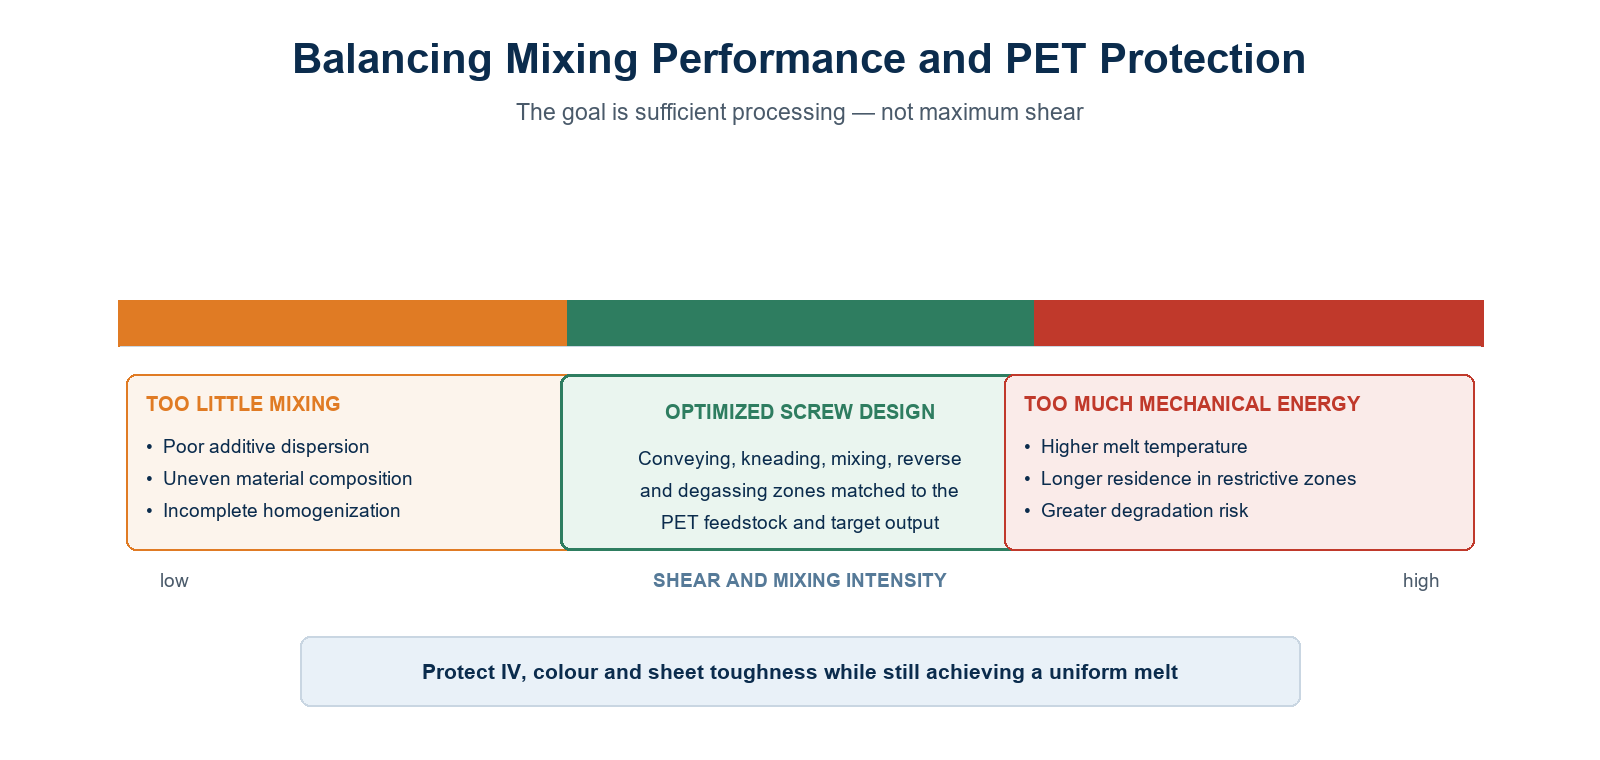
最適化されたスクリュー設計により、搬送、練り込み、混合、逆回転要素、および脱気ゾーンが、PET原料と目標生産量に合わせて調整されています。これは、最大限のせん断力ではなく、適切な加工を実現するためのものです。.
PETの劣化を抑制するための6つの実践的な対策
| # | 測定 | どうすればいいか |
|---|---|---|
| 01 | 原料の乾燥および管理 | PETの水分含有量を、原材料および製造工程の仕様範囲内に維持してください。. |
| 02 | 溶融温度を最適化する | 不必要に高温にしたり、高温状態での滞留時間を長くしたりしないようにしてください。. |
| 03 | ねじ要素は慎重に選定してください | 対象の製剤に必要な混合強度のみを使用してください。. |
| 04 | 過度な制限は避ける | リバースエレメントを慎重に配置し、圧力と温度を監視してください。. |
| 05 | スループットを安定させる | バレル内にPET溶融物がある状態での長時間のアイドリングは避けてください。. |
| 06 | 溶融品質の監視 | 該当する場合は、トラックIV、色、圧力、出力、およびシートの性能を測定する。. |
材料サプライヤーのデータ、機械の設計、および試作試験に基づいて、正確な限界値を定めなければならない。.
用途:85 mm 二軸スクリュー+75 mm 単軸スクリュー ABAライン
この技術は、ツインスクリュー方式とシングルスクリュー方式が連携して稼働するハイブリッドABAシートラインにおいて、その真価を発揮します:
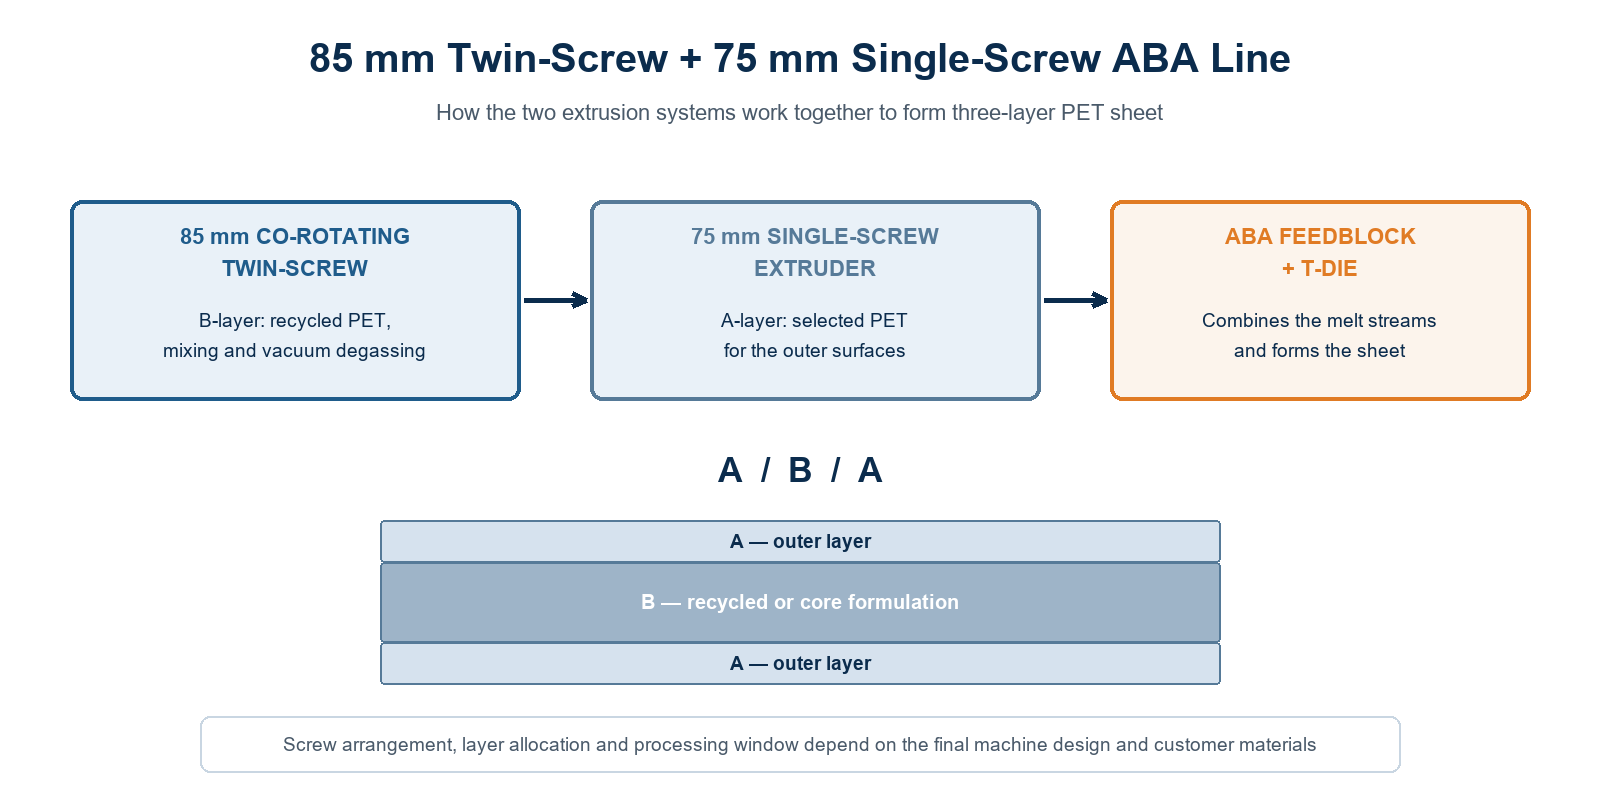
- 85 mm 同方向回転ツインスクリュー — B層の加工:適切な再生PET原料の選定、混合、および真空脱気。.
- 75 mm 単軸スクリュー — A層の加工:外表面には選定されたPET素材を使用(詳細は 単軸スクリュー式PETシート押出生産ライン).
- ABAフィードブロック+Tダイ — 溶融流を合流させ、3層構造のPETシートを形成する。.
その結果、A/B/A構造が実現されました。これは、リサイクル素材または代替配合のコアを、厳選されたバージン品質のPETで外層を覆った構造です。この構成の全ラインナップは、 ABA PET 3層シート共押出ライン, 、これは両方の押出システムに専用のフィードブロックを組み合わせたものです。実際のスクリュー配置、層の割り当て、および加工ウィンドウは、最終的な機械の設計およびお客様の材料によって異なります。.
重要なポイント
スクリューを設計する。プロセスを制御する。PETの品質を守る。 効率的な搬送、バランスの取れた混合、制御された脱気、そして制限要素の適切な使用を組み合わせることで、劣化リスクを低減できます。これこそが、安定したPETシート生産と、絶え間ないIV低下へのトラブルシューティングとの違いです。生産ウィンドウを決定する前に、すべてのスクリュー構成について、具体的な原料、目標生産量、およびシート品質要件に基づいて検証を行う必要があります。.