PET, piyasadaki neme ve ısıya en duyarlı ambalaj polimerlerinden biridir; bu nedenle seçtiğiniz ekstrüder, iç viskoziteyi (IV), rengi ve nihai levhanın dayanıklılığını doğrudan belirler. Bir PET eş yönlü çift vidalı ekstrüder, işleyicilere PET'i taşımak, eritmek, karıştırmak, gazdan arındırmak ve boşaltmak için modüler ve kontrol edilebilir bir yol sunar — ancak bu, vidalı konfigürasyonun malzemeyle uyumlu olduğu durumlarda geçerlidir. Bu kılavuzda, teknolojinin nasıl çalıştığı, her bir vida elemanının işlevi, bozulma riskinin nereden kaynaklandığı ve TZ-machinery'nin endüstriyel PET levha ekstrüzyon hatlarında 85 mm'lik paralel aynı yönde dönen çift vidalı sistemi nasıl uyguladığı açıklanmaktadır.
PET Eş Yönlü Çift Vidalı Ekstrüder Nedir?
Çift vidalı bir ekstrüder, tek bir silindir içinde iki paralel vida kullanır. Bir aynı yönde dönen Bu tasarımda, her iki vida da aynı yönde döner ve vida dişleri birbirine geçme erimiği iletmek ve işlemek için sıkı bir şekilde çalışır. Vidalar modüler elemanlardan oluşur; bu sayede işlem bölümü, istenen uygulamaya — gaz giderme, kompozitleme veya doğrudan PET levha ekstrüzyonu — uygun şekilde düzenlenebilir.
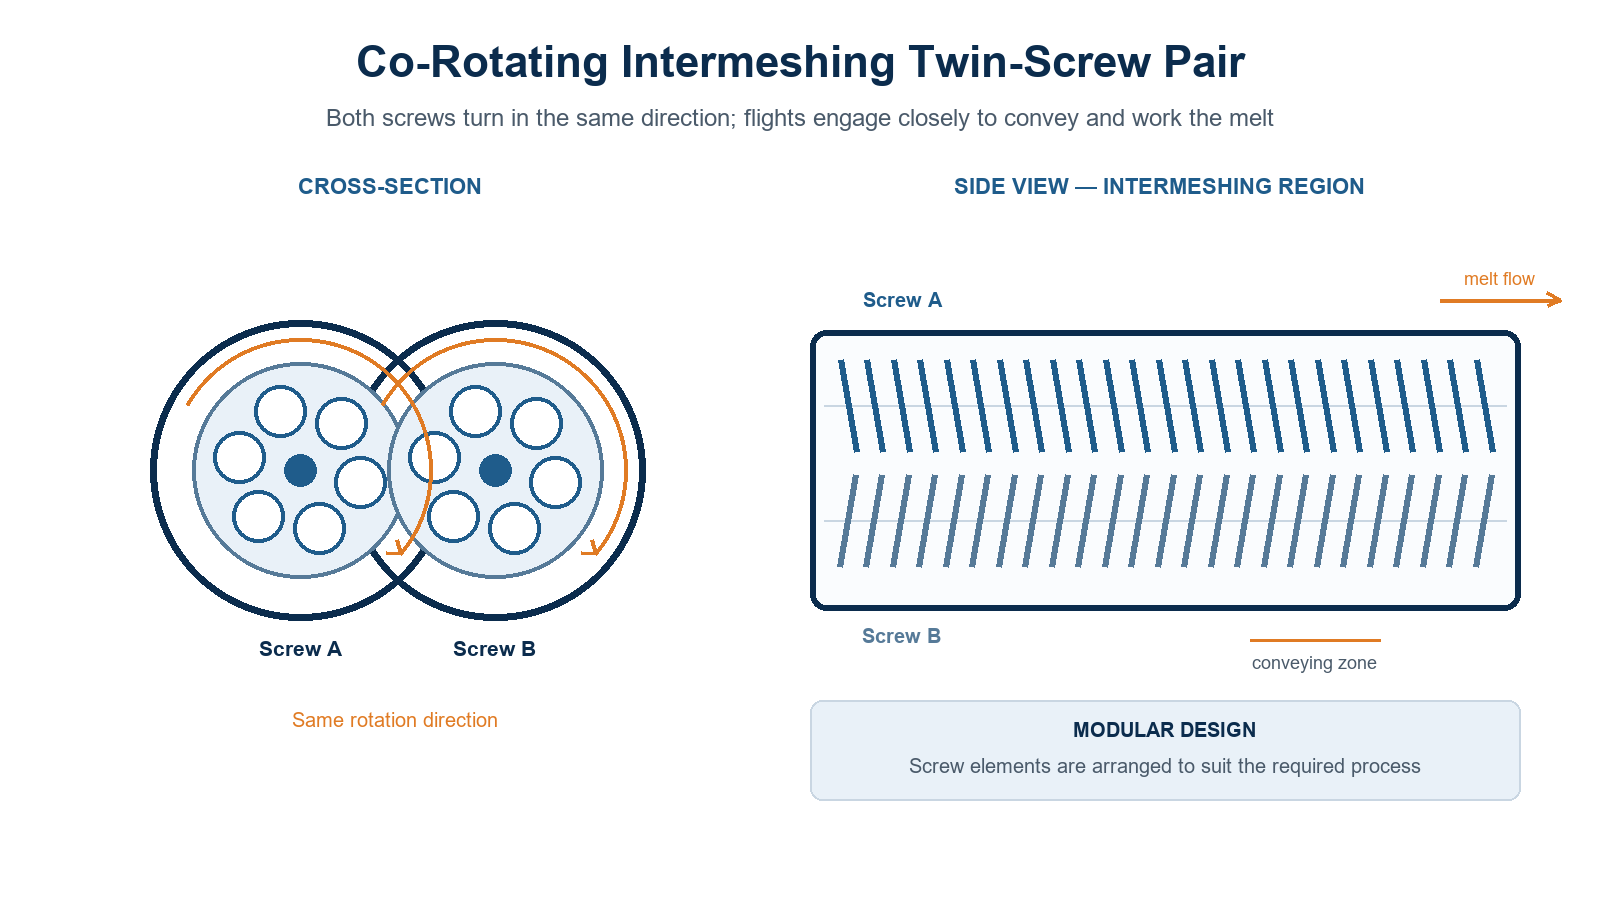
Bu tasarımı tanımlayan üç özellik şunlardır:
- Aynı yönde dönen: Her iki vida da aynı yönde dönerek, vida kanatlarını kendiliğinden temizler.
- Birbirine geçme: vidalı kanatlar, erimiş malzemeyi taşımak ve işlemek için birbirine sıkıca kenetlenir.
- Modüler tasarım: Vida elemanları, istenen işleme uygun şekilde yeniden düzenlenebilir.
Üretim ölçeğinde bir örnek için bkz. çift vidalı PET levha ekstrüzyon makinesi bu 85 mm'lik paralel, aynı yönde dönen platform etrafında oluşturulmuştur.
PET’in Ekstrüder İçinde Nasıl İşlendiği: Altı Aşama
Fıçının içinde PET, altı işlevsel aşamadan geçer:
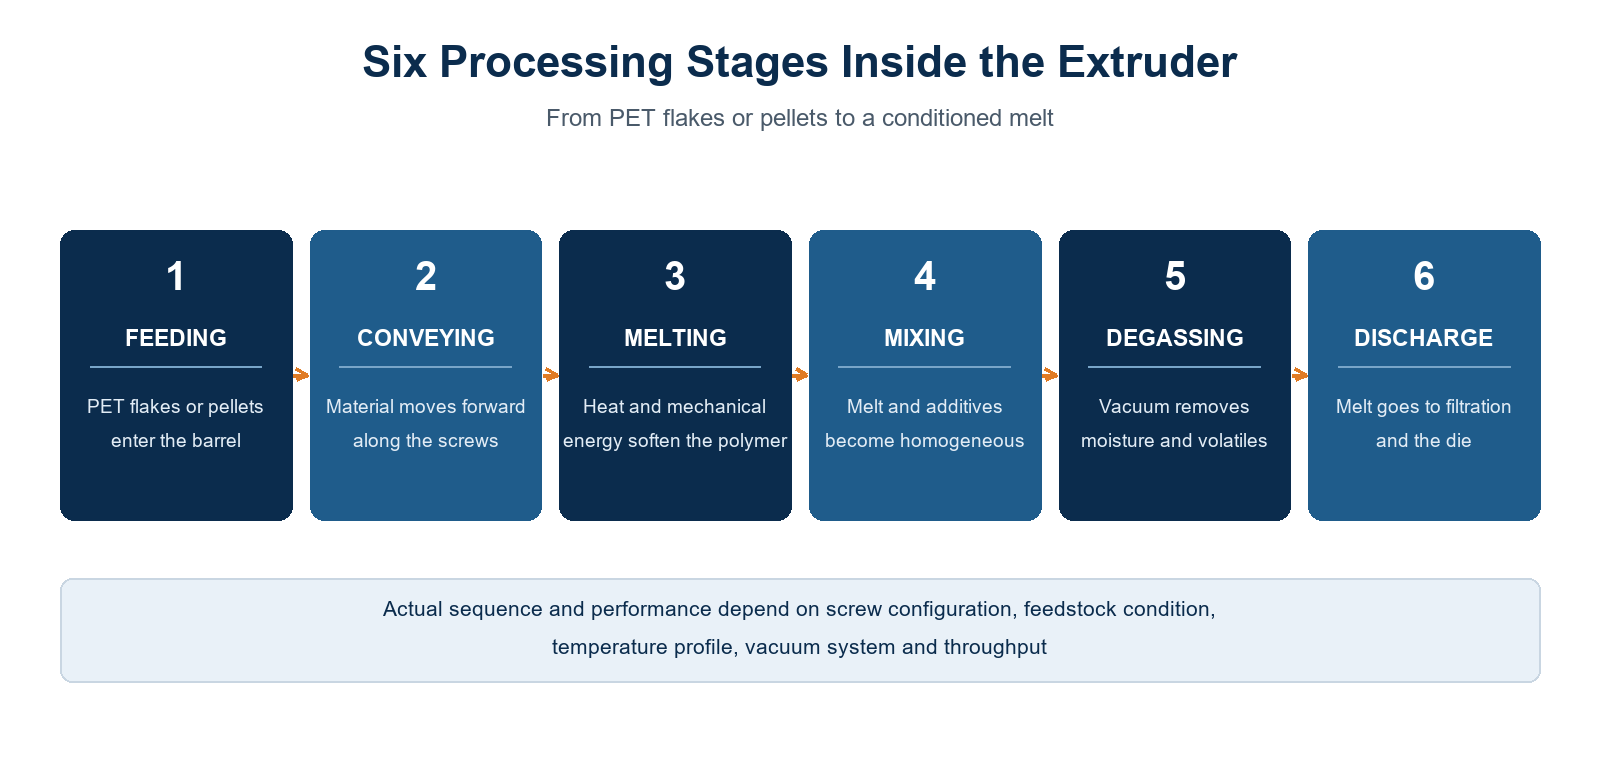
- Besleme — PET pulları veya peletleri silindire girer.
- Taşıma — malzeme vidalar boyunca ilerler.
- Erime — Isı ve mekanik enerji, polimeri yumuşatır.
- Karıştırma — eriyik ve katkı maddeleri homojen hale gelir.
- Gaz Giderme — Vakum, nemi ve uçucu bileşenleri giderir.
- Boşaltma — eriyik, filtreleme işlemine ve kalıba gönderilir.
Gerçek işlem sırası ve performans, vida konfigürasyonuna, hammadde durumuna, sıcaklık profiline, vakum sistemine ve üretim kapasitesine bağlıdır.
Dört Vidalı Eleman Türü ve İşlevleri
Bir PET çift vidalı proses bölümü, dört temel eleman grubundan oluşur:
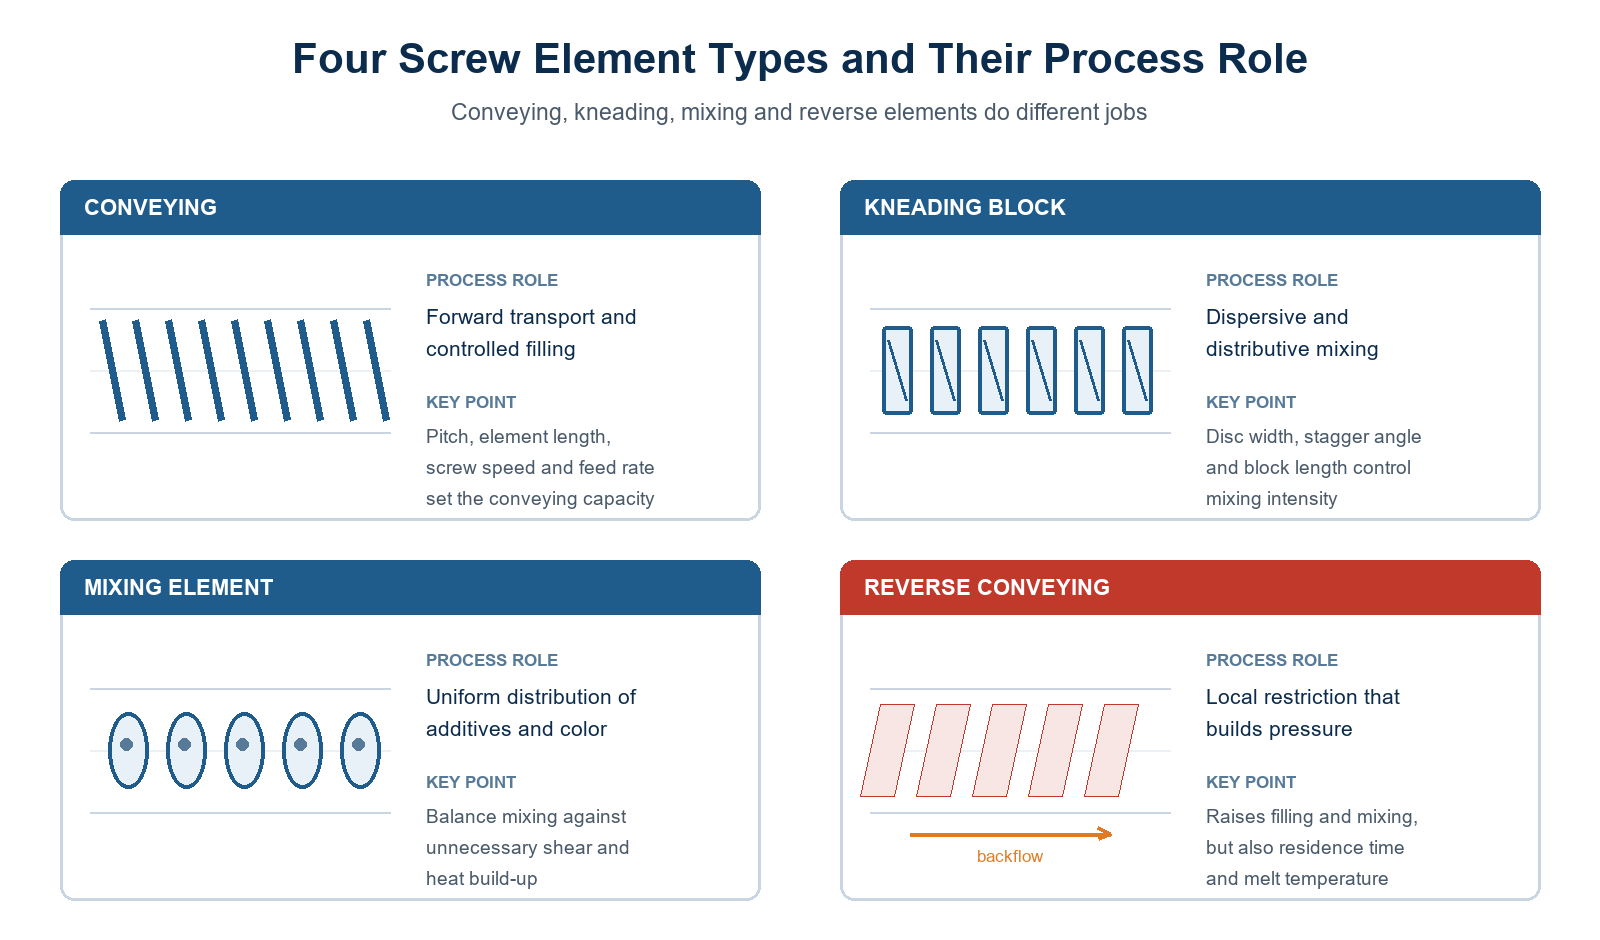
1. Taşıma Elemanları — İleri Taşıma ve Kontrollü Doldurma
Taşıma elemanları, PET malzemesini silindir boyunca ileriye doğru taşır. Bu elemanlar, malzeme taşınması, dolum seviyesi ve kalma süresi koşullarını belirler. Diş aralığı, eleman uzunluğu, vida hızı ve besleme hızı, taşıma kapasitesini etkileyen faktörlerdir. Taşıma elemanlarının, yoğun karıştırma yerine malzeme taşınmasını sağladığını unutmayın.
2. Yoğurma Blokları — Dağıtıcı ve Dağılımlı Karıştırma
Yoğurma blokları, malzeme kademeli disklerden geçerken onu parçalara ayırır, yeniden birleştirir ve şekil değiştirir. Disk genişliği, kademelendirme açısı, blok uzunluğu, vidanın hızı ve üretim kapasitesi, karıştırma işlemini belirler. PET ile ilgili uyarı: Aşırı mekanik enerji, eriyik sıcaklığını ve bozulma riskini artırabilir — PET için daha güçlü karıştırma her zaman daha iyi sonuç vermez.
3. Karıştırma Unsurları — Dağılım ve Formülasyon Homojenliği
Karıştırma elemanları, katkı maddelerini, renk masterbatch’ini ve çeşitli malzeme bileşenlerini daha homojen bir şekilde dağıtır (dağıtıcı karıştırma) ve yeterli basınç uygulandığında topakları parçalar (dağıtıcı karıştırma). Gereksiz kesme kuvveti veya ısı oluşmadan homojenlik elde etmek için karıştırma yoğunluğunu seçin.
4. Ters Yönlü Taşıma Elemanları — Kontrollü Daraltma
Ters akış elemanları, yerel olarak ileri yöndeki akışa karşı koyar ve basınç birikimi sağlayan bir bölüm oluşturur. Doğru şekilde konumlandırıldıklarında, eriyik dolumunu, karıştırmayı ve gaz giderme etkinliğini artırabilirler. Risk: Kalma süresini, kesme kuvvetini ve eriyik sıcaklığını artırabileceğinden, dikkatli bir şekilde kullanılmaları gerekir. Ters akış elemanları, sadece “daha güçlü karıştırma” sağlayan elemanlar değil, aynı zamanda proses kontrol elemanlarıdır.
Vakumla Gaz Giderme: Neler Yapabilir, Neler Yapamaz?
Vakum girişi, uygun vakum koşulları altında eriyikten nemi ve uçucu bileşenleri giderir. Etkili gaz giderimi için eriyik yüzeyinin yeterince yenilenmesi, yeterli havalandırma alanı, uygun vakum kapasitesi ve istikrarlı çalışma gereklidir.
Önemli sınırlama: Vakumla gaz giderme işlemi, nemli PET’in kurutulmadan işlenebileceğini garanti etmez. PET, erime işleme sıcaklıklarında neme duyarlıdır; bu nedenle hammadde neminin kontrolü hayati önem taşımaktadır. Havalandırmalı tek vidalı hatlar gibi SWT-120D havalandırmalı tek vidalı PET levha ekstrüzyon hattı Aynı ilkeye uyulmalıdır — havalandırma sistemi nemin ve uçucu maddelerin uzaklaştırılmasına yardımcı olur, ancak doğru kurutmanın yerini almaz.
Vida Yapısının PET’in Bozulmasına Nasıl Neden Olabileceği
Erime işlemi sırasında PET’i bozan üç mekanizma vardır:
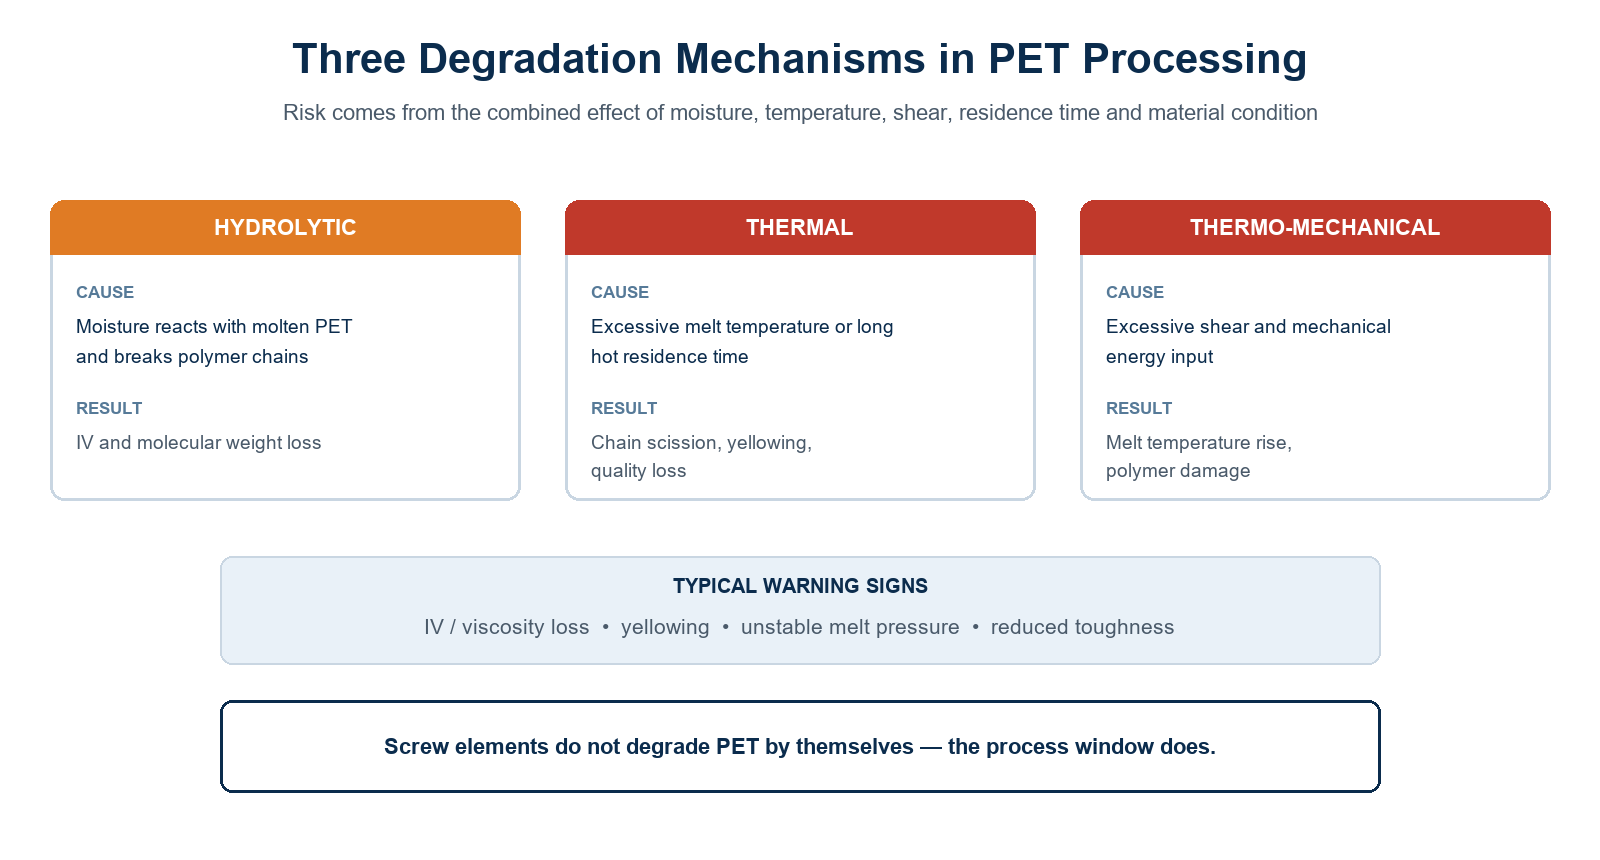
- Hidrolitik bozunma — Nem, erimiş PET ile reaksiyona girerek polimer zincirlerini koparır ve bu da iç viskoziteyi (IV) ve molekül ağırlığını düşürür.
- Termal bozunma — Aşırı erime sıcaklığı veya yüksek sıcaklıkta uzun süre maruz kalma, zincir kopmasına, renk bozulmasına ve kalite kaybına neden olur.
- Termomekanik bozulma — Aşırı kesme kuvveti ve mekanik enerji, eriyik sıcaklığını yükseltir ve polimerin hasar görmesine neden olur.
Tipik uyarı işaretleri arasında IV veya viskozite kaybı, sararma, dengesiz eriyik basıncı ve dayanıklılık veya şekillendirme performansında azalma sayılabilir. Vida elemanları PET’i otomatik olarak bozmaz — risk, nem, sıcaklık, kesme kuvveti, kalma süresi ve malzeme durumunun birleşik etkilerinden kaynaklanır.
Karıştırma Performansı ile PET Koruması Arasındaki Denge
Vida tasarımı, bir denge meselesidir. Karıştırma işleminin yetersiz olması, katkı maddelerinin yetersiz dağılmasına, malzeme bileşiminin dengesizliğine ve homojenleşmenin tam olarak sağlanamamasına yol açar. Aşırı mekanik enerji ise eriyik sıcaklığının yükselmesine, dar alanlarda kalma süresinin uzamasına ve bozulma riskinin artmasına neden olur.
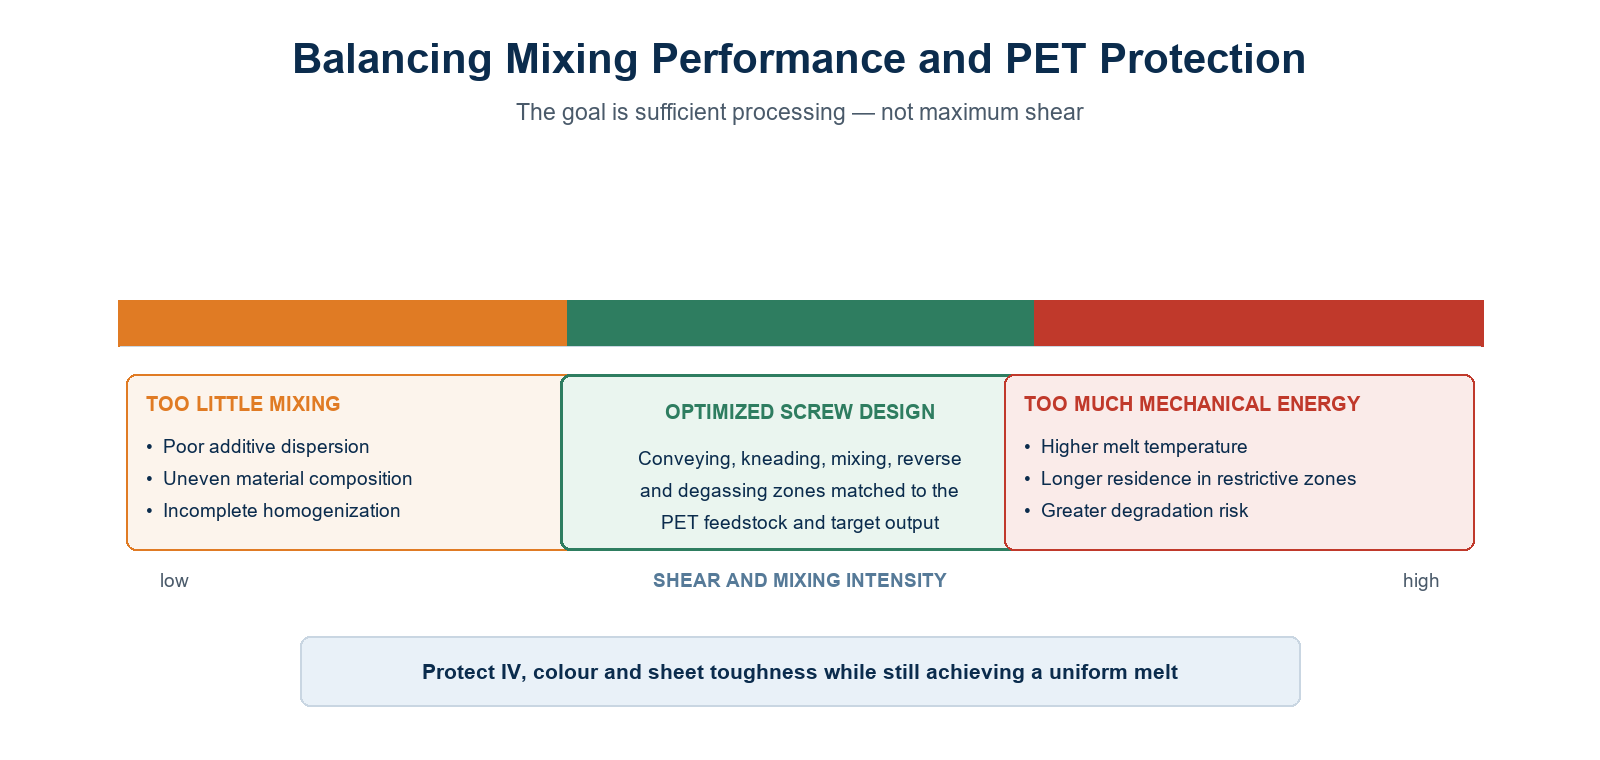
Optimize edilmiş vidalı tasarım, taşıma, yoğurma, karıştırma, ters çevirme elemanları ve gaz giderme bölgelerini PET hammaddesine ve hedef üretime uyumlu hale getirir — amaç, maksimum kesme kuvveti değil, yeterli işleme sürecidir.
PET’in Bozulmasını Azaltmaya Yönelik Altı Pratik Önlem
| # | Ölçü | Ne Yapmalı? |
|---|---|---|
| 01 | Hammaddeyi kurutma ve kontrol etme | PET nemini hammadde ve proses şartnamelerinde belirtilen sınırlar içinde tutun. |
| 02 | Erime sıcaklığını optimize edin | Gereksiz yüksek sıcaklıklardan ve uzun süreli sıcak tutma sürelerinden kaçının. |
| 03 | Vida elemanlarını dikkatli bir şekilde seçin | Yalnızca hedef formülasyon için gerekli olan karıştırma yoğunluğunu kullanın. |
| 04 | Aşırı kısıtlamalardan kaçının | Ters çevirme elemanlarını dikkatli bir şekilde yerleştirin ve basınç ile sıcaklığı izleyin. |
| 05 | İşlem hacmini dengelemek | Silindir içinde PET eriyik varken makinenin uzun süre rölantide çalışmasını önleyin. |
| 06 | Erime kalitesini izlemek | Uygun olduğu durumlarda, IV. Parça’da renk, basınç, çıktı ve tabaka performansını izleyin. |
Malzeme tedarikçisinin verileri, makine tasarımı ve üretim denemeleri temel alınarak kesin sınırlar belirlenmelidir.
Uygulama: 85 mm Çift Vidalı + 75 mm Tek Vidalı ABA Hattı
Bu teknoloji, çift vidalı ve tek vidalı sistemlerin birlikte çalıştığı hibrit bir ABA levha üretim hattında tam potansiyeline ulaşır:
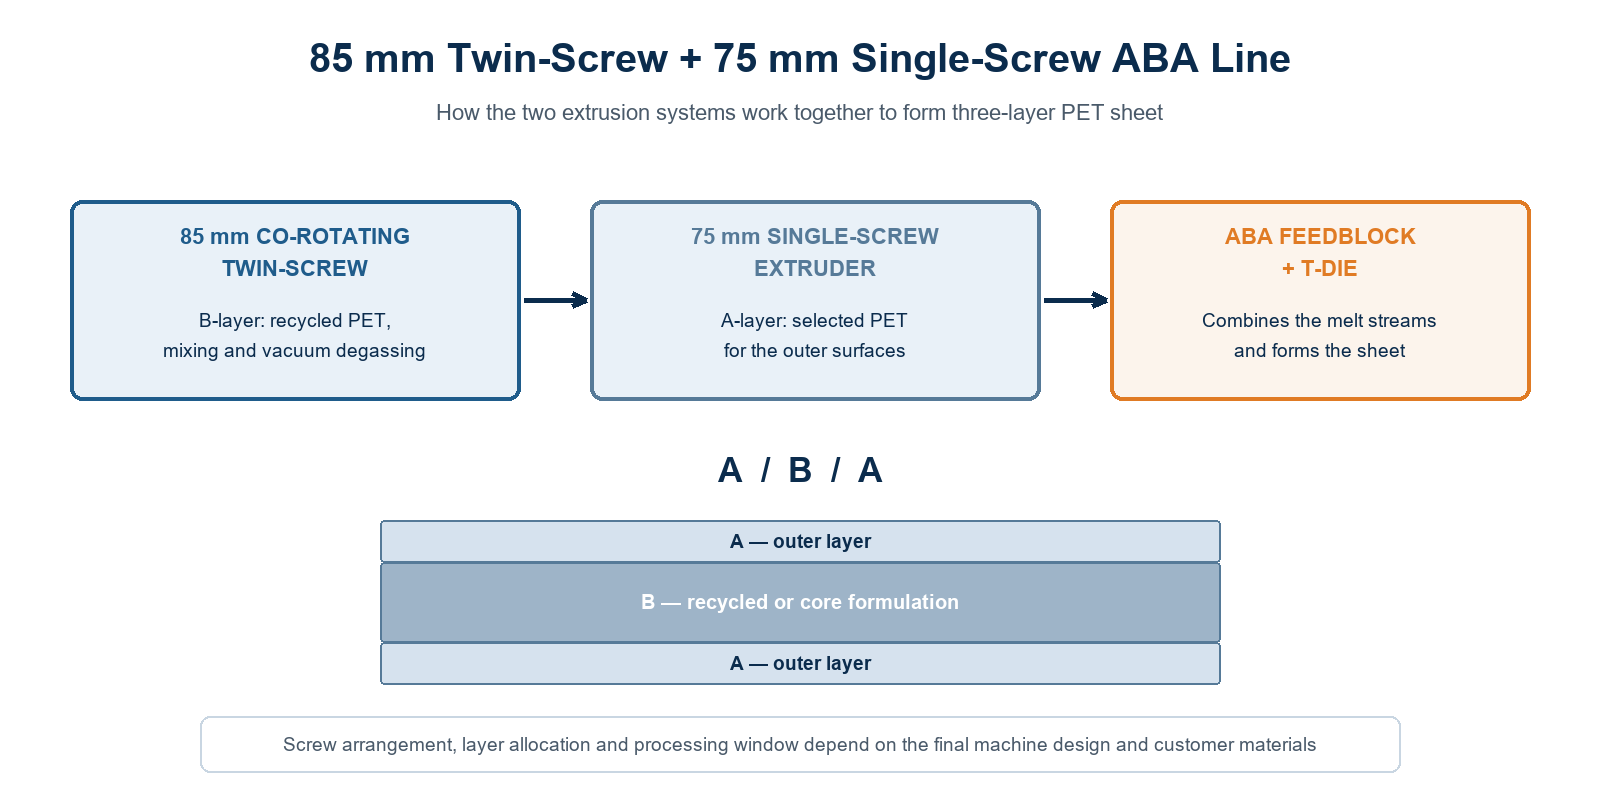
- 85 mm aynı yönde dönen çift vidalı — B tabakası işleme: uygun geri dönüştürülmüş PET malzemeleri, karıştırma ve vakumla gaz giderme.
- 75 mm tek vidalı — A katmanı işleme: dış yüzeyler için seçilmiş PET malzemesi (bkz. tek vidalı PET levha ekstrüzyon üretim hattı).
- ABA besleme bloğu + T-kalıp — eriyik akışlarını birleştirir ve üç katmanlı PET levhayı oluşturur.
Sonuçta ortaya çıkan yapı bir A/B/A yapısıdır: geri dönüştürülmüş veya alternatif formülasyonlu bir çekirdeğin etrafını, seçilmiş saf kalitede PET’ten oluşan dış katmanlar çevrelemektedir. Tam yapı, şu şekilde mevcuttur: ABA PET üç katmanlı levha koekstrüzyon hattı, her iki ekstrüzyon sistemini de özel bir besleme bloğuyla birleştiren bir sistemdir. Gerçek vida düzeni, katman dağılımı ve işleme aralığı, nihai makine tasarımına ve müşterinin kullandığı malzemelere bağlıdır.
Önemli Çıkarımlar
Vidayı tasarlayın. Süreci kontrol edin. PET kalitesini koruyun. Etkili taşıma, dengeli karıştırma, kontrollü gaz giderme ve kısıtlayıcı elemanların doğru şekilde sınırlandırılmış kullanımı bir araya geldiğinde bozulma riskini azaltır — ve işte bu, istikrarlı bir PET levha üretimini, sürekli IV kaybı sorunlarını giderme çabalarından ayıran unsurdur. Her vida konfigürasyonu, üretim sürecine geçilmeden önce spesifik hammadde, hedef üretim miktarı ve levha kalitesi gereksinimlerine göre doğrulanmalıdır.