PET merupakan salah satu polimer kemasan yang paling sensitif terhadap kelembapan dan panas di pasaran, sehingga ekstruder yang Anda pilih secara langsung menentukan viskositas intrinsik (IV), warna, dan ketangguhan lembaran akhir. Ekstruder sekrup kembar berputar searah (co-rotating twin-screw) untuk PET memberikan para pengolah cara yang modular dan terkendali untuk mengangkut, melelehkan, mencampur, menghilangkan gas, dan mengeluarkan PET — namun hal ini hanya berlaku jika konfigurasi sekrup sesuai dengan materialnya. Panduan ini menjelaskan cara kerja teknologi tersebut, fungsi masing-masing elemen sekrup, sumber risiko degradasi, serta bagaimana TZ-machinery menerapkan sistem sekrup ganda berputar searah paralel berdiameter 85 mm pada lini ekstrusi lembaran PET skala industri.
Apa Itu Ekstruder Sekrup Kembar Berputar Sejajar Tipe PET?
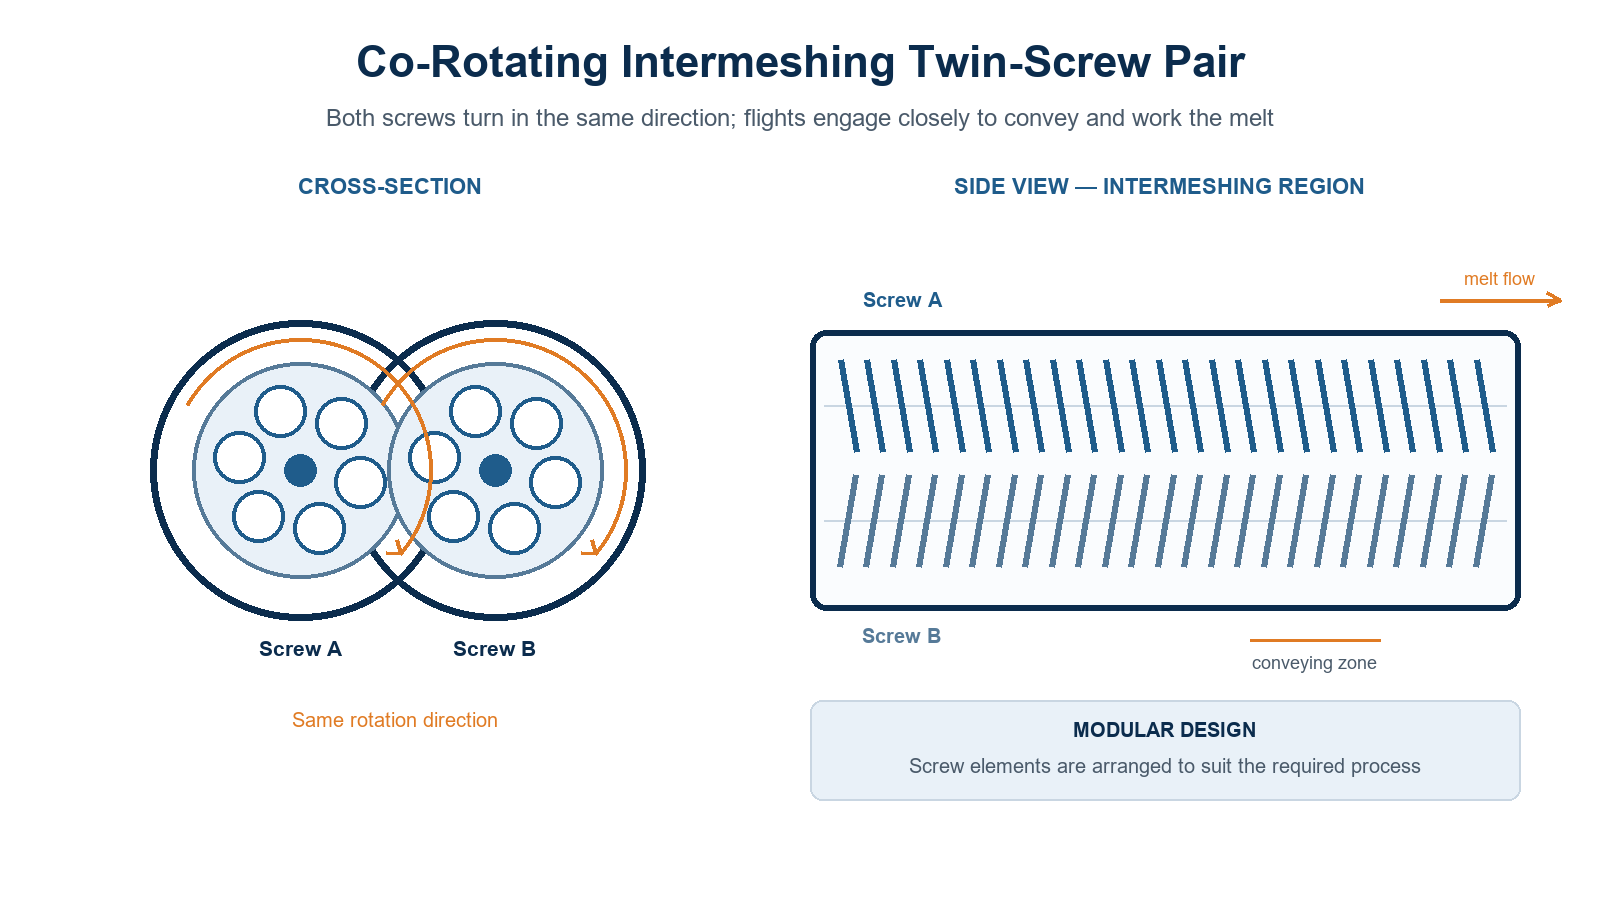
Ekstruder sekrup ganda menggunakan dua sekrup yang sejajar di dalam satu silinder. Dalam sebuah berputar searah Pada desain ini, kedua sekrup berputar ke arah yang sama, dan ulirnya saling bertautan secara cermat untuk mengalirkan dan mengolah bahan cair. Sekrup-sekrup tersebut dibuat dari elemen-elemen modular, sehingga bagian proses dapat diatur sesuai dengan aplikasi yang dibutuhkan — penghilangan volatil, pencampuran, atau ekstrusi lembaran PET secara langsung.
Tiga ciri khas yang menjadi ciri khas desain ini:
- Berputar searah: Kedua sekrup tersebut berputar ke arah yang sama, sehingga secara otomatis membersihkan sisi-sisi ulirnya.
- Intermeshing: ulir sekrup saling bertautan erat untuk mengalirkan dan mengolah bahan cair.
- Desain modular: Elemen sekrup dapat diatur ulang agar sesuai dengan proses yang dibutuhkan.
Untuk contoh dalam skala produksi, lihat mesin ekstrusi lembaran PET sekrup kembar dibangun di sekitar platform paralel berputar searah berdiameter 85 mm ini.
Bagaimana PET Diproses di Dalam Ekstruder: Enam Tahap
Di dalam tabung, PET melewati enam tahap proses:
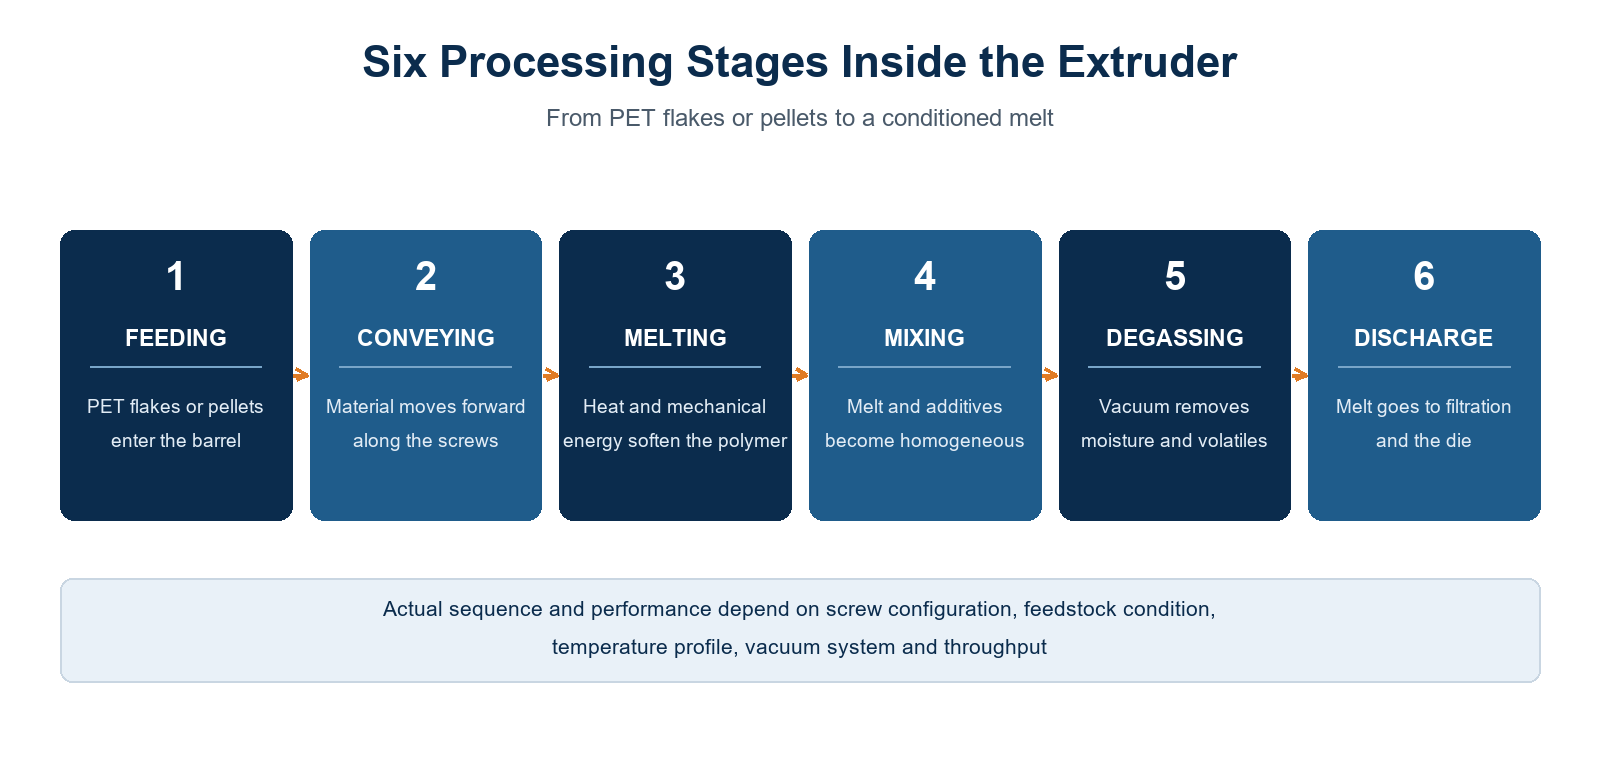
- Pemberian Makan — Serpihan atau pelet PET masuk ke dalam silinder.
- Pengangkutan — bahan bergerak maju sepanjang sekrup.
- Peleburan — Panas dan energi mekanik melunakkan polimer.
- Pencampuran — bahan yang meleleh dan bahan tambahan menjadi homogen.
- Penghilangan gas — Proses vakum menghilangkan kelembapan dan komponen yang mudah menguap.
- Pengeluaran — lelehan tersebut dialirkan ke proses penyaringan dan cetakan.
Urutan dan kinerja yang sebenarnya bergantung pada konfigurasi sekrup, kondisi bahan baku, profil suhu, sistem vakum, dan kapasitas produksi.
Empat Jenis Elemen Sekrup dan Fungsinya
Bagian proses sekrup ganda PET terdiri dari empat kelompok elemen dasar:
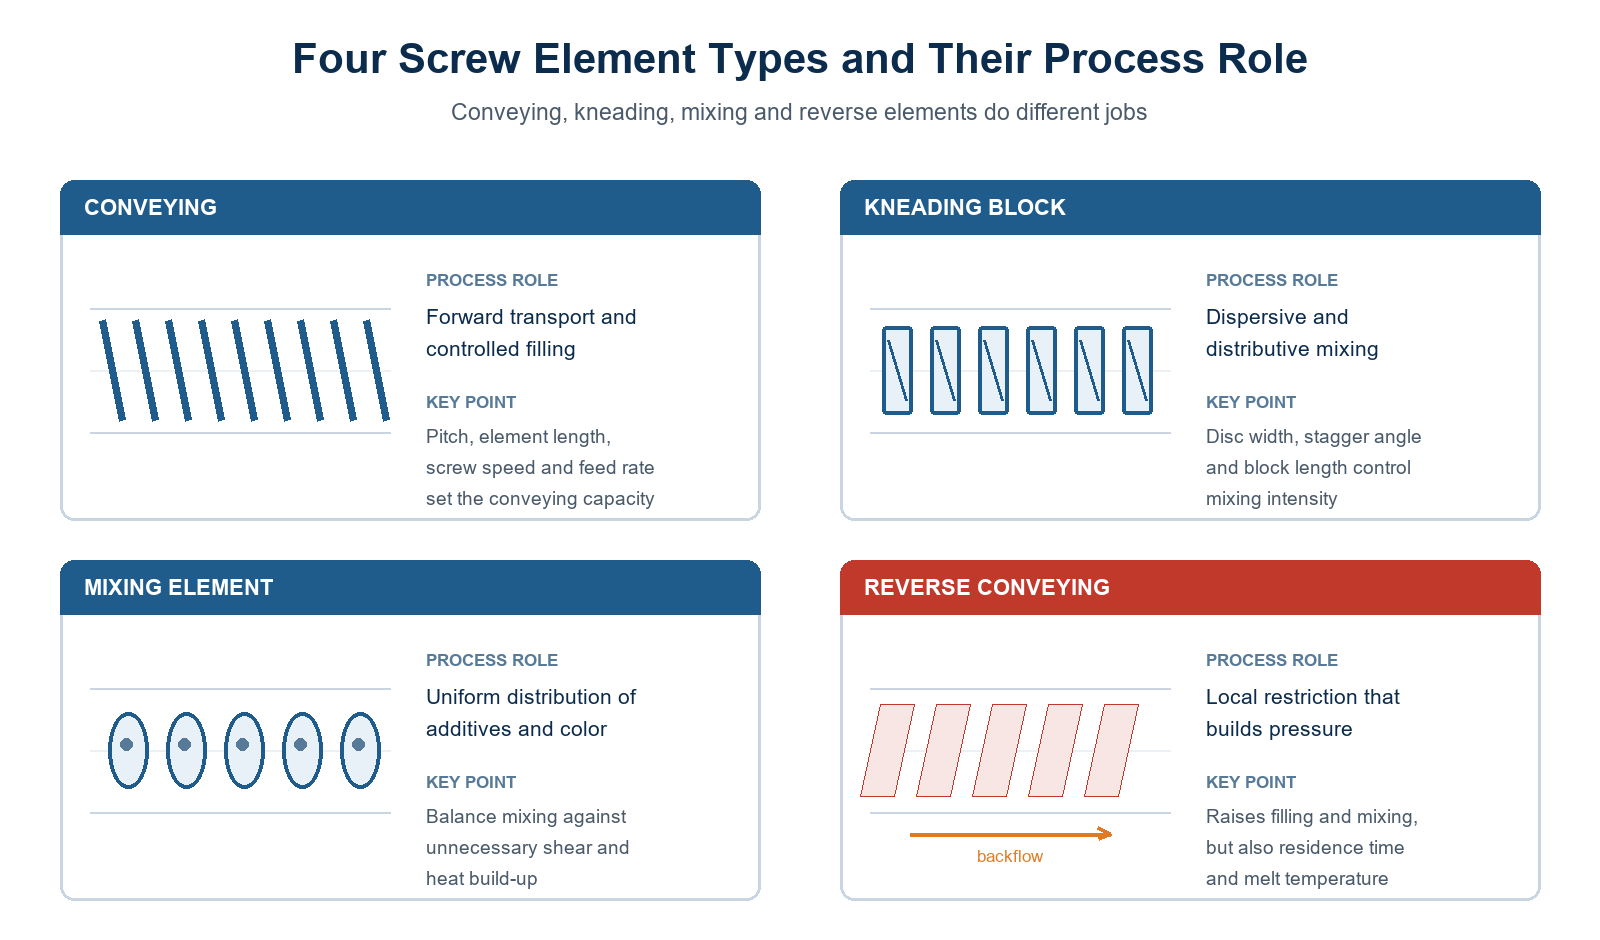
1. Elemen Pengangkutan — Pengangkutan ke Depan dan Pengisian Terkendali
Elemen pengangkut menggerakkan bahan PET ke depan sepanjang tabung. Elemen-elemen ini menentukan kondisi pengangkutan bahan, tingkat pengisian, dan waktu tinggal. Jarak antar ulir, panjang elemen, kecepatan sekrup, dan laju pengumpanan semuanya memengaruhi kapasitas pengangkutan. Perlu dicatat bahwa elemen pengangkut berfungsi untuk mengangkut bahan, bukan untuk melakukan pencampuran intensif.
2. Blok Pengaduk — Pencampuran Dispersif dan Distributif
Blok pengaduk memecah, menggabungkan kembali, dan mengubah bentuk bahan saat bahan tersebut melewati cakram-cakram yang disusun secara bergeser. Lebar cakram, sudut pergeseran, panjang blok, kecepatan sekrup, dan kapasitas produksi menentukan proses pencampuran. Peringatan terkait PET: Energi mekanis yang berlebihan dapat meningkatkan suhu lelehan dan risiko degradasi — pencampuran yang lebih kuat tidak selalu lebih baik untuk PET.
3. Elemen Pencampuran — Keseragaman Distribusi dan Formulasi
Proses pencampuran menyebarkan bahan tambahan, masterbatch warna, dan berbagai komponen bahan secara lebih merata (pencampuran distributif) serta memecah aglomerat ketika diberikan tegangan yang cukup (pencampuran dispersif). Pilih intensitas pencampuran untuk mencapai keseragaman tanpa geseran atau panas yang tidak perlu.
4. Elemen Pengangkutan Terbalik — Pembatasan yang Terkendali
Elemen balik menghambat aliran ke depan secara lokal dan menciptakan bagian di mana tekanan meningkat. Jika diposisikan dengan benar, elemen ini dapat meningkatkan efektivitas pengisian lelehan, pencampuran, dan penghilangan gas. Risikonya: elemen ini dapat meningkatkan waktu tinggal, gaya geser, dan suhu lelehan, sehingga harus digunakan dengan hati-hati. Elemen balik merupakan elemen pengendali proses — bukan sekadar elemen untuk “pencampuran yang lebih kuat”.
Penghilangan Gas dengan Vakum: Apa yang Dapat dan Tidak Dapat Dilakukannya
Port vakum menghilangkan kelembapan dan komponen yang mudah menguap dari lelehan dalam kondisi vakum yang sesuai. Penghilangan gas yang efektif memerlukan pembaruan permukaan lelehan yang memadai, luas ventilasi yang cukup, kapasitas vakum yang tepat, serta pengoperasian yang stabil.
Batasan penting: Penghilangan gas dengan vakum tidak menjamin bahwa PET basah dapat diproses tanpa melalui proses pengeringan. PET rentan terhadap kelembapan pada suhu pemrosesan lelehan, sehingga pengendalian kadar air bahan baku tetap menjadi hal yang sangat penting. Jalur produksi sekrup tunggal berventilasi seperti Lini ekstrusi lembaran PET sekrup tunggal berventilasi SWT-120D Prinsipnya sama — sistem ventilasi membantu menghilangkan kelembapan dan zat-zat yang mudah menguap, namun tidak dapat menggantikan proses pengeringan yang benar.
Bagaimana Konfigurasi Sekrup Dapat Menyebabkan Degradasi PET
Terdapat tiga mekanisme yang menyebabkan degradasi PET selama proses peleburan:
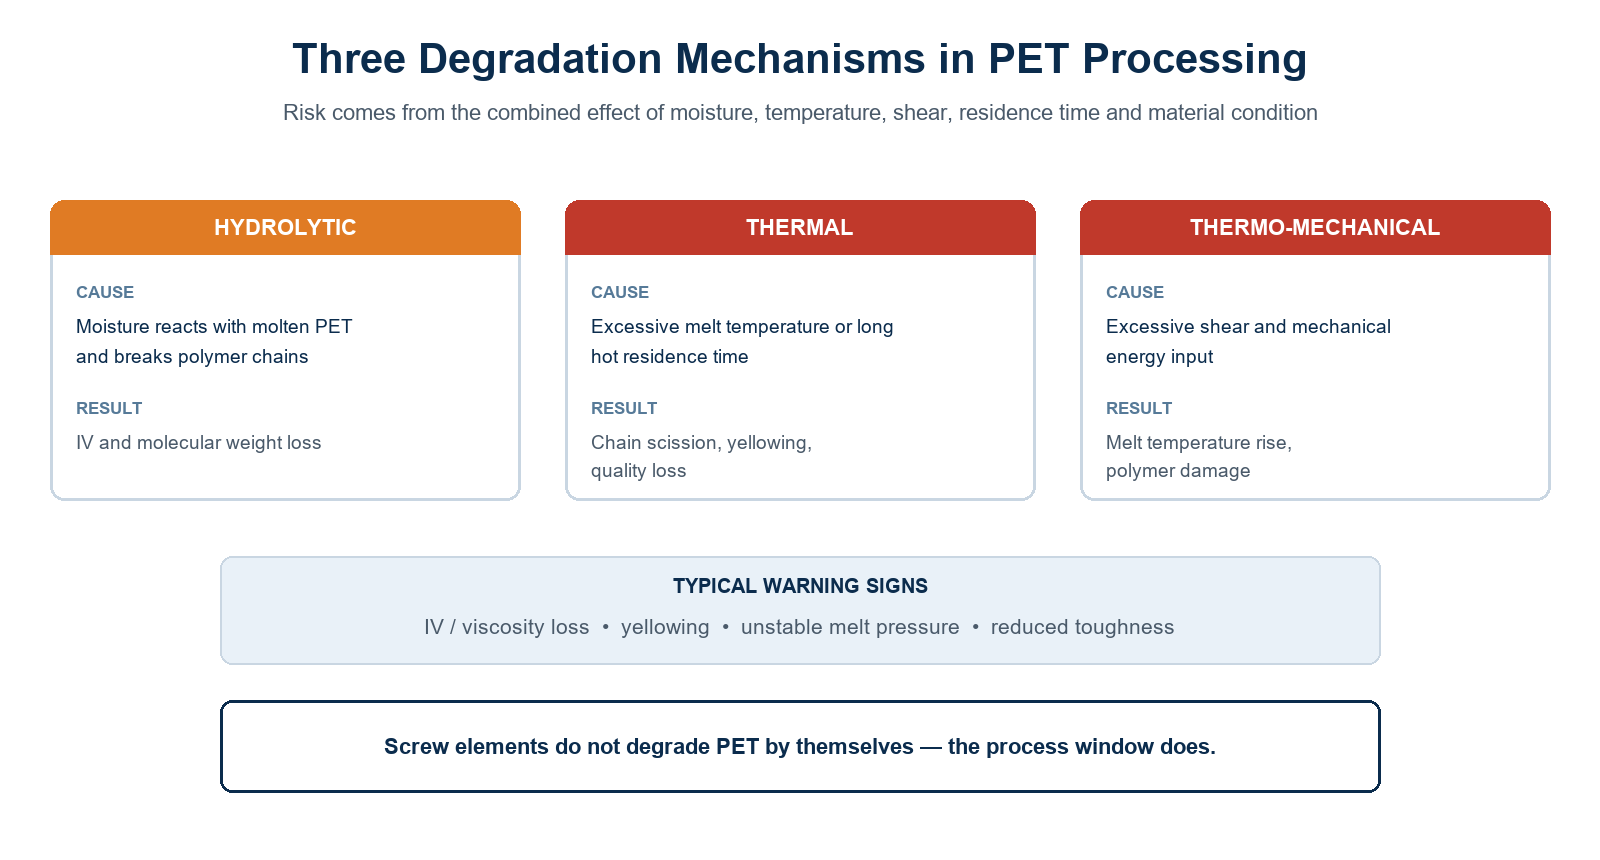
- Degradasi hidrolitik — kelembapan bereaksi dengan PET cair dan memutus rantai polimer, sehingga menurunkan viskositas intrinsik (IV) dan berat molekul.
- Degradasi termal — Suhu peleburan yang terlalu tinggi atau paparan dalam waktu lama pada suhu tinggi dapat menyebabkan pemutusan rantai, perubahan warna, dan penurunan kualitas.
- Degradasi termomekanis — Gaya geser yang berlebihan dan energi mekanik meningkatkan suhu lelehan serta berkontribusi terhadap kerusakan polimer.
Tanda-tanda peringatan yang umum antara lain penurunan viskositas atau indeks aliran (IV), perubahan warna menjadi kekuningan, tekanan lelehan yang tidak stabil, serta penurunan ketangguhan atau kinerja pembentukan. Elemen sekrup tidak secara otomatis merusak PET — risiko timbul akibat efek gabungan dari kelembapan, suhu, gaya geser, waktu tinggal, dan kondisi bahan.
Menyeimbangkan Kinerja Pencampuran dan Perlindungan PET
Desain sekrup merupakan upaya untuk mencapai keseimbangan. Pencampuran yang terlalu sedikit akan menyebabkan dispersi aditif yang buruk, komposisi bahan yang tidak merata, dan homogenisasi yang tidak sempurna. Energi mekanis yang terlalu besar akan menyebabkan suhu lelehan yang lebih tinggi, waktu tinggal yang lebih lama di zona pembatas, serta risiko degradasi yang lebih besar.
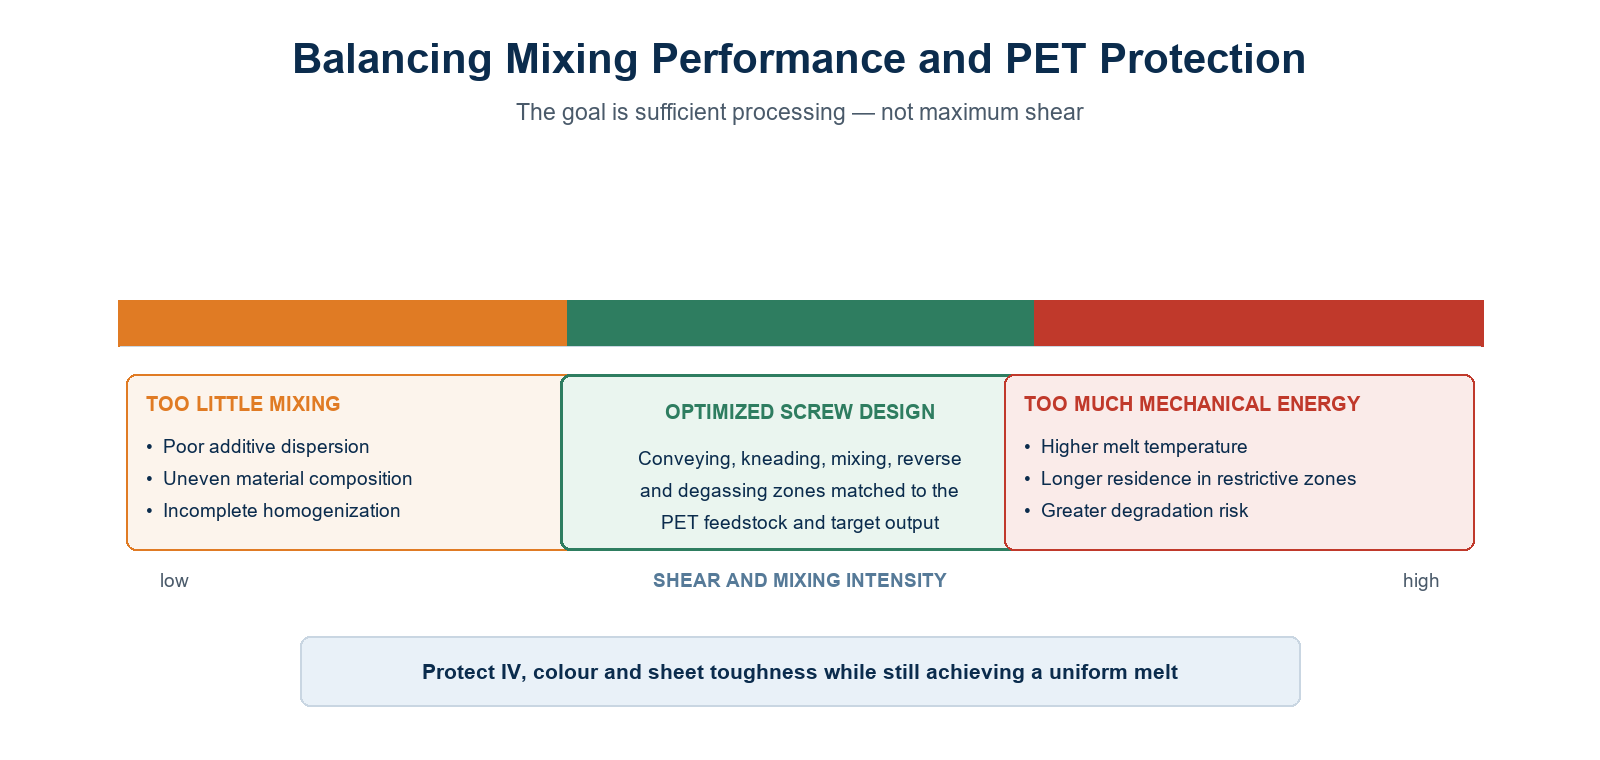
Desain sekrup yang dioptimalkan menyesuaikan proses pengangkutan, pengadukan, pencampuran, elemen balik, dan zona penghilangan gas dengan bahan baku PET serta target hasil produksi — pemrosesan yang memadai, bukan gaya geser maksimum.
Enam Langkah Praktis untuk Mengurangi Degradasi PET
| # | Ukuran | Apa yang Harus Dilakukan |
|---|---|---|
| 01 | Mengeringkan dan mengontrol bahan baku | Jaga agar kadar air PET tetap sesuai dengan spesifikasi bahan baku dan proses. |
| 02 | Optimalkan suhu lelehan | Hindari suhu tinggi yang tidak perlu dan waktu tinggal yang lama dalam kondisi panas. |
| 03 | Pilihlah elemen sekrup dengan cermat | Gunakan hanya tingkat pengadukan yang diperlukan untuk formulasi yang diinginkan. |
| 04 | Hindari pembatasan yang berlebihan | Letakkan elemen pembalik dengan hati-hati dan pantau tekanan serta suhunya. |
| 05 | Menstabilkan throughput | Hindari mesin dalam keadaan idle terlalu lama saat ada lelehan PET di dalam silinder. |
| 06 | Memantau kualitas lelehan | Lacak IV jika berlaku, warna, tekanan, hasil produksi, dan kinerja lembaran. |
Batas-batas yang tepat harus ditetapkan berdasarkan data dari pemasok bahan, desain mesin, dan uji coba produksi.
Aplikasi: Lini ABA Sekrup Ganda 85 mm + Sekrup Tunggal 75 mm
Teknologi ini mencapai nilai maksimalnya dalam lini produksi lembaran ABA hibrida, di mana sistem sekrup ganda dan sekrup tunggal bekerja secara bersamaan:
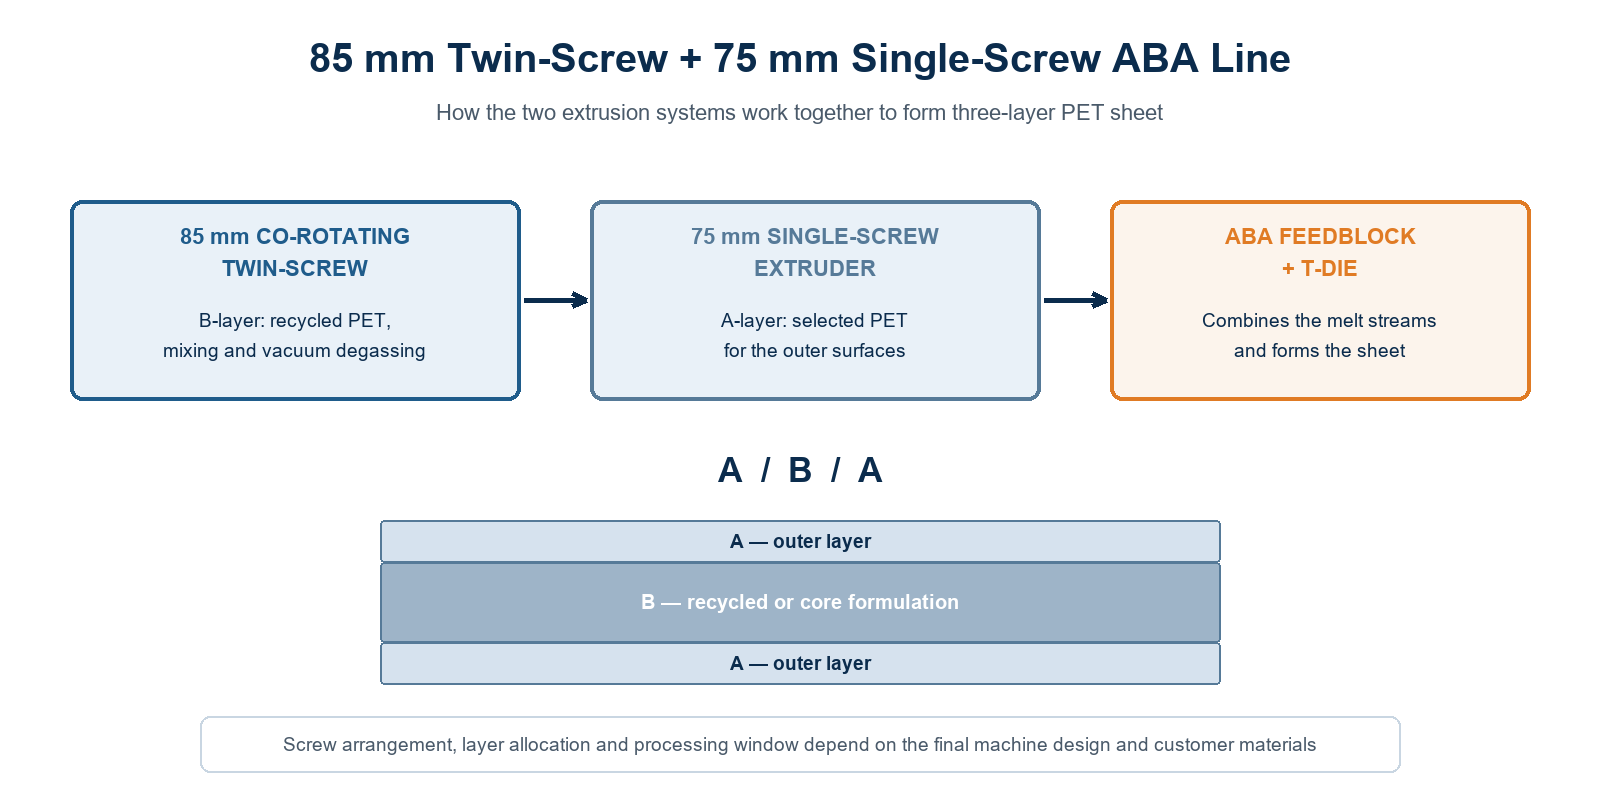
- Sekrup ganda searah putaran berdiameter 85 mm — Pengolahan lapisan B: bahan PET daur ulang yang sesuai, pencampuran, dan penghilangan gas dengan vakum.
- 75 mm sekrup tunggal — Pengolahan lapisan A: bahan PET yang dipilih untuk permukaan luar (lihat jalur produksi ekstrusi lembaran PET dengan sekrup tunggal).
- Blok pengumpan ABA + cetakan T — menggabungkan aliran bahan cair tersebut dan membentuk lembaran PET tiga lapis.
Hasilnya adalah struktur A/B/A: lapisan luar terbuat dari PET berkualitas murni yang dipilih, mengelilingi inti yang terbuat dari bahan daur ulang atau formulasi alternatif. Konfigurasi lengkapnya tersedia dalam Lini ekstrusi bersama lembaran tiga lapis ABA PET, yang menggabungkan kedua sistem ekstrusi tersebut dengan sebuah feedblock khusus. Susunan sekrup yang sebenarnya, alokasi lapisan, dan rentang kondisi pemrosesan bergantung pada desain akhir mesin serta bahan yang digunakan pelanggan.
Poin-Poin Penting
Rancang sekrupnya. Kendalikan prosesnya. Jaga kualitas PET. Pengangkutan yang efektif, pencampuran yang seimbang, pengendalian degassing, serta penggunaan elemen pembatas yang tepat secara bersama-sama mengurangi risiko degradasi — dan itulah yang membedakan operasi lembaran PET yang stabil dari upaya pemecahan masalah yang terus-menerus akibat penurunan IV. Setiap konfigurasi sekrup harus diverifikasi berdasarkan bahan baku spesifik, target output, dan persyaratan kualitas lembaran sebelum ditetapkan untuk jendela produksi.