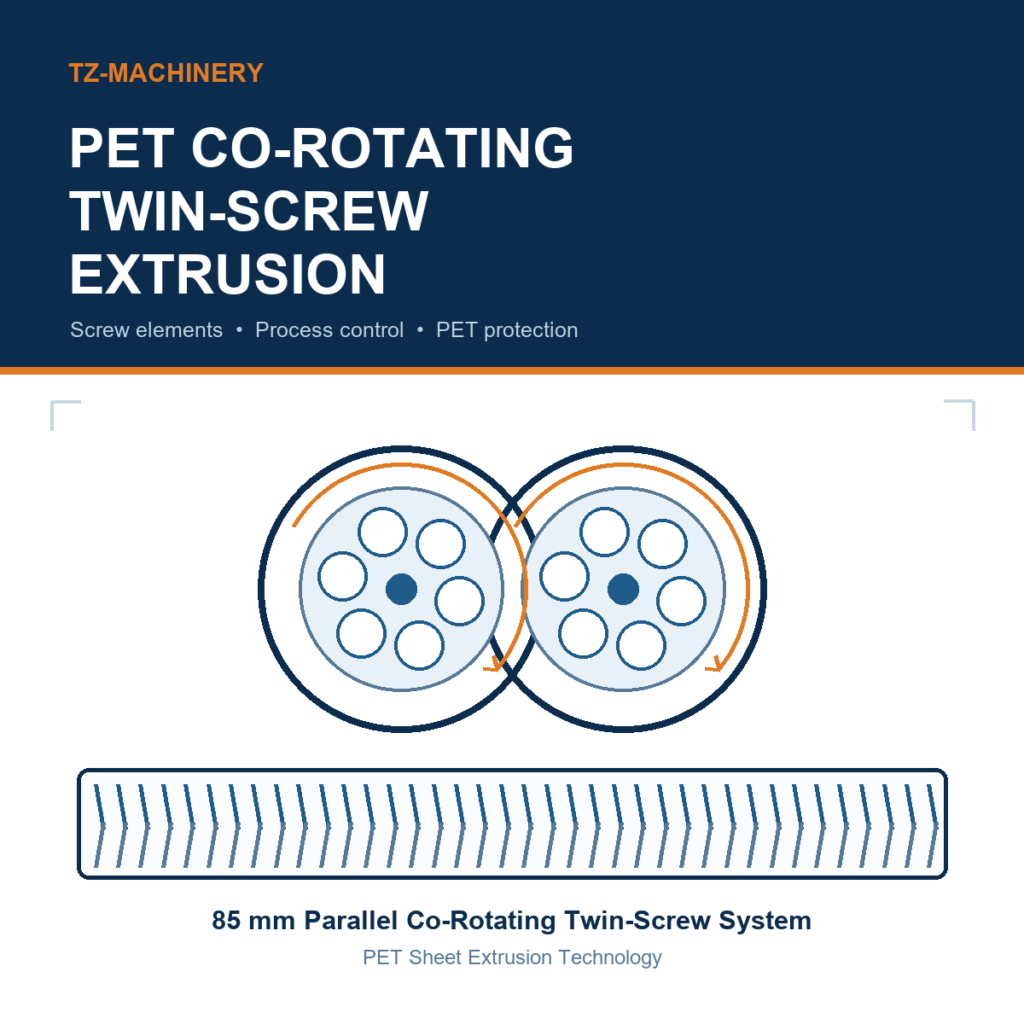
PET ist eines der feuchtigkeits- und wärmeempfindlichsten Verpackungspolymere auf dem Markt, daher bestimmt der von Ihnen gewählte Extruder direkt die intrinsische Viskosität (IV), die Farbe und die Endfestigkeit der Folie. Ein gleichläufiger PET-Doppelschneckenextruder bietet Verarbeitern eine modulare, kontrollierbare Möglichkeit, PET zu fördern, zu schmelzen, zu mischen, zu entgasen und auszutragen – allerdings nur, wenn die Schneckenkonfiguration auf das Material abgestimmt ist. Dieser Leitfaden erläutert, wie die Technologie funktioniert, welche Aufgabe die einzelnen Schneckenelemente erfüllen, woher das Risiko einer Materialverschlechterung stammt und wie TZ-machinery ein 85-mm-Parallel-Doppelschneckensystem in industriellen PET-Folienextrusionsanlagen einsetzt.
Was ist ein PET-Doppelschneckenextruder mit gleichsinniger Drehung?
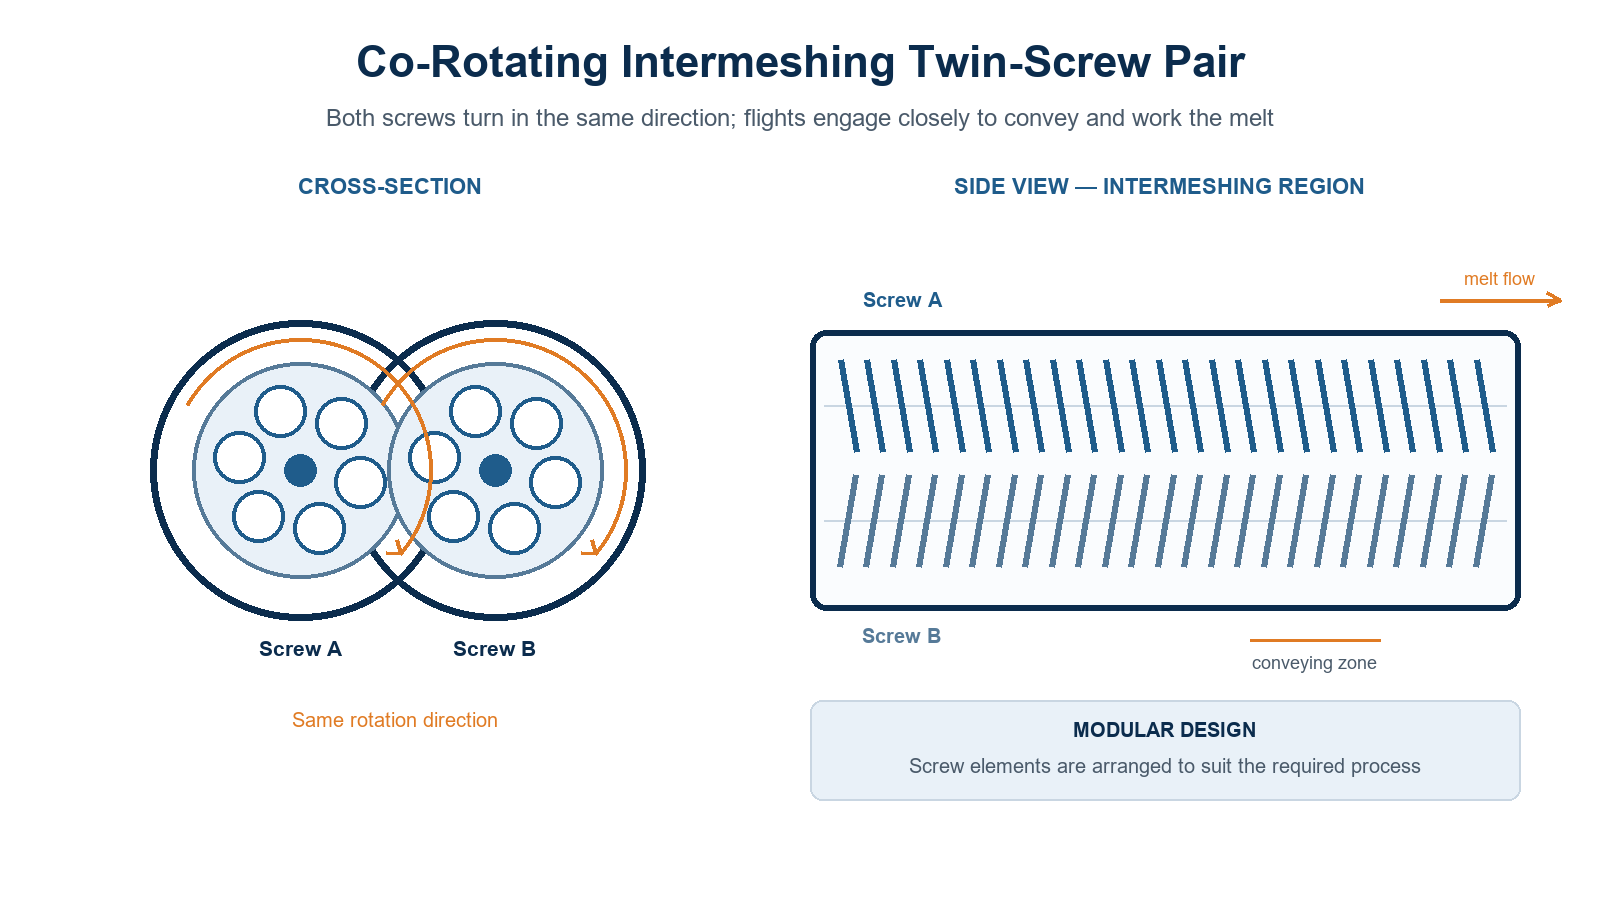
Ein Doppelschneckenextruder verfügt über zwei parallel angeordnete Schnecken in einem Zylinder. In einem gleichsinnig drehend Aufgrund dieser Konstruktion drehen sich beide Schrauben in dieselbe Richtung, und ihre Gewindegänge intermesh eng beieinander, um die Schmelze zu fördern und zu bearbeiten. Die Schnecken bestehen aus modularen Elementen, sodass der Prozessabschnitt entsprechend der jeweiligen Anwendung – Entgasung, Compoundierung oder direkte PET-Plattenextrusion – zusammengestellt werden kann.
Drei Merkmale zeichnen das Design aus:
- Gleichsinnig drehend: Beide Schrauben drehen sich in dieselbe Richtung und reinigen so die Flügelseiten von selbst.
- Verflechtung: Die Schneckenflügel greifen eng ineinander, um die Schmelze zu fördern und zu bearbeiten.
- Modularer Aufbau: Die Schraubenelemente können je nach den Anforderungen des jeweiligen Prozesses neu angeordnet werden.
Ein Beispiel aus der Praxis finden Sie unter Doppelschnecken-PET-Folien-Extrusionsmaschine aufgebaut um diese 85-mm-Plattform mit parallelen, gleichsinnig drehenden Elementen.
Wie PET im Extruder verarbeitet wird: Sechs Schritte
Im Inneren des Fasses durchläuft das PET sechs Verarbeitungsstufen:
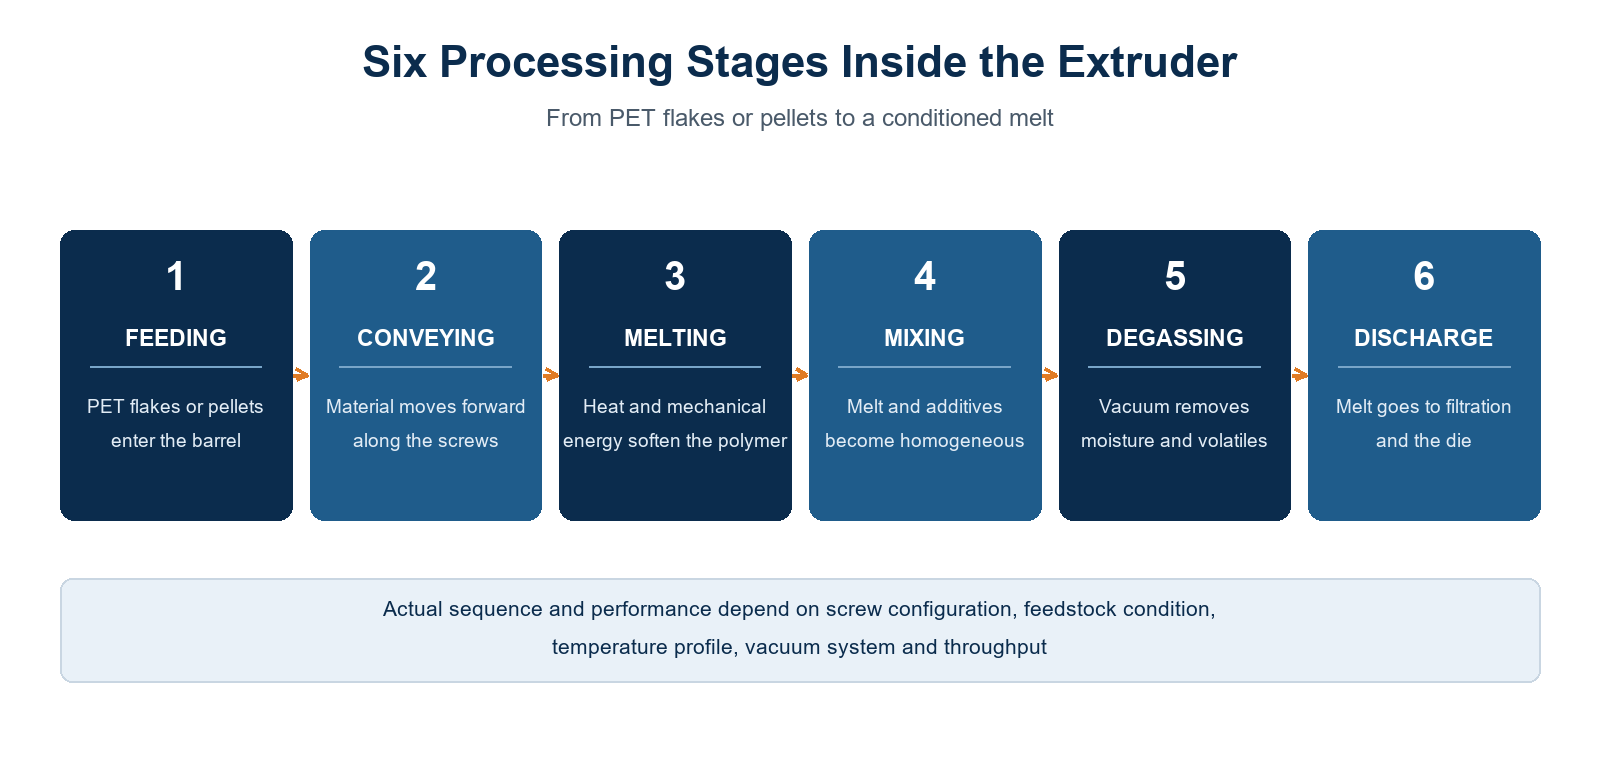
- Fütterung — PET-Flocken oder -Granulat gelangen in den Zylinder.
- Förderung — Das Material wird entlang der Schnecken vorwärts befördert.
- Schmelzen — Wärme und mechanische Energie machen das Polymer weich.
- Mischen — Die Schmelze und die Zusatzstoffe vermischen sich gleichmäßig.
- Entgasung — Durch das Vakuum werden Feuchtigkeit und flüchtige Bestandteile entfernt.
- Entlassung — Die Schmelze wird zur Filtration und zur Düse geleitet.
Der tatsächliche Ablauf und die Leistung hängen von der Schneckenkonfiguration, dem Zustand des Ausgangsmaterials, dem Temperaturprofil, dem Vakuumsystem und dem Durchsatz ab.
Die vier Arten von Schraubenelementen und ihre Funktionen
Ein PET-Doppelschnecken-Prozessabschnitt setzt sich aus vier Grundelementfamilien zusammen:
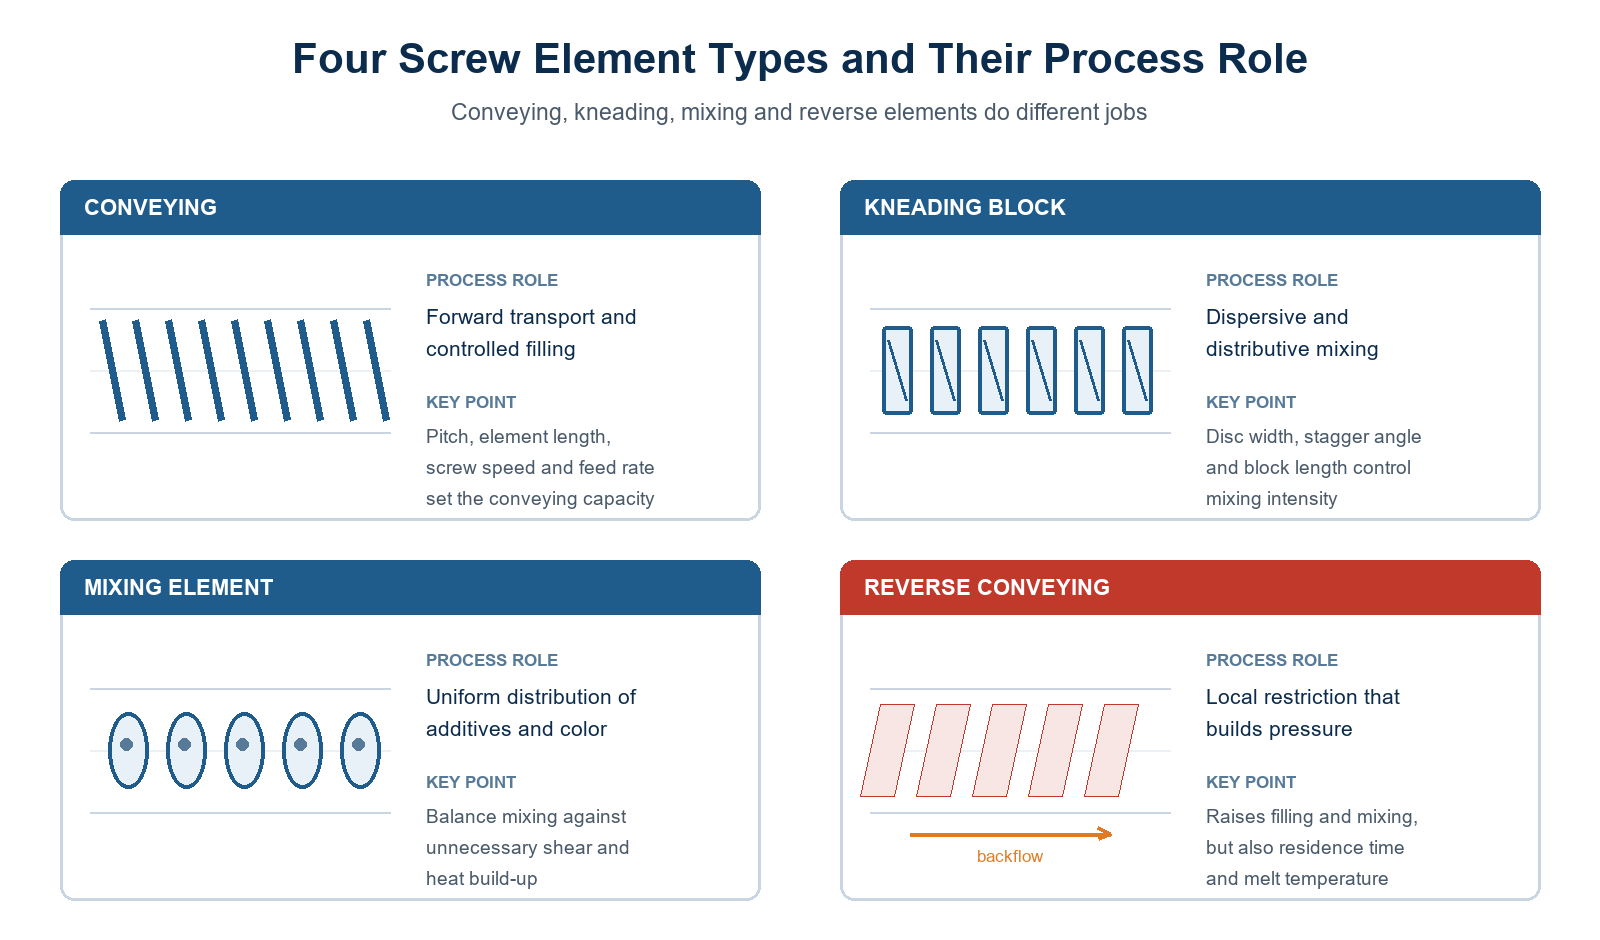
1. Förderelemente – Vorwärtsförderung und kontrollierte Befüllung
Die Förderelemente befördern das PET-Material entlang des Zylinders vorwärts. Sie bestimmen die Bedingungen für den Materialtransport, den Füllstand und die Verweilzeit. Die Steigung, die Elementlänge, die Schneckendrehzahl und die Zufuhrgeschwindigkeit beeinflussen alle die Förderleistung. Beachten Sie, dass die Förderelemente in erster Linie den Transport und nicht das intensive Mischen gewährleisten.
2. Knetblöcke – Dispersives und distributives Mischen
Die Knetblöcke spalten, vermischen und verformen das Material, während es durch versetzt angeordnete Scheiben läuft. Die Scheibenbreite, der Versatzwinkel, die Blocklänge, die Schneckendrehzahl und der Durchsatz bestimmen den Mischvorgang. Hinweis zu PET: Zu viel mechanische Energie kann die Schmelztemperatur erhöhen und das Risiko einer Zersetzung steigern – eine stärkere Durchmischung ist für PET nicht immer vorteilhaft.
3. Mischkomponenten – Gleichmäßigkeit der Verteilung und der Zusammensetzung
Durch das Mischen werden Additive, Farbmasterbatches und verschiedene Materialkomponenten gleichmäßiger verteilt (distributives Mischen) und Agglomerate bei ausreichender Beanspruchung aufgebrochen (dispersives Mischen). Wählen Sie die Mischintensität so, dass eine gleichmäßige Verteilung ohne unnötige Scherkräfte oder Wärmeentwicklung erreicht wird.
4. Rückwärtsförderelemente – Kontrollierte Drosselung
Gegenläufige Elemente wirken dem Vorwärtstransport lokal entgegen und schaffen einen Druckaufbauabschnitt. Bei korrekter Positionierung können sie die Effizienz der Schmelzefüllung, der Durchmischung und der Entgasung steigern. Das Risiko: Sie können die Verweilzeit, die Scherbeanspruchung und die Schmelztemperatur erhöhen, weshalb sie mit Bedacht eingesetzt werden müssen. Gegenläufige Elemente sind Elemente zur Prozesssteuerung – und nicht einfach nur Elemente für eine “stärkere Durchmischung”.
Vakuumentgasung: Was sie leisten kann und was nicht
Der Vakuumanschluss entfernt unter geeigneten Vakuumbedingungen Feuchtigkeit und flüchtige Bestandteile aus der Schmelze. Eine effektive Entgasung erfordert eine ausreichende Erneuerung der Schmelzeoberfläche, eine ausreichende Entlüftungsfläche, eine angemessene Vakuumleistung und einen stabilen Betrieb.
Wichtige Einschränkung: Die Vakuumentgasung garantiert nicht, dass feuchtes PET ohne Trocknung verarbeitet werden kann. PET ist bei Schmelzverarbeitungstemperaturen feuchtigkeitsempfindlich, daher ist die Kontrolle des Feuchtigkeitsgehalts des Ausgangsmaterials nach wie vor von entscheidender Bedeutung. Entlüftete Einschneckenanlagen wie die SWT-120D-Extrusionsanlage mit Belüftung für PET-Platten mit einer Schnecke Es gilt dasselbe Prinzip: Das Belüftungssystem unterstützt den Abtransport von Feuchtigkeit und flüchtigen Stoffen, ersetzt jedoch nicht die ordnungsgemäße Trocknung.
Wie die Schneckenkonfiguration zur Zersetzung von PET führen kann
Three mechanisms degrade PET during melt processing:
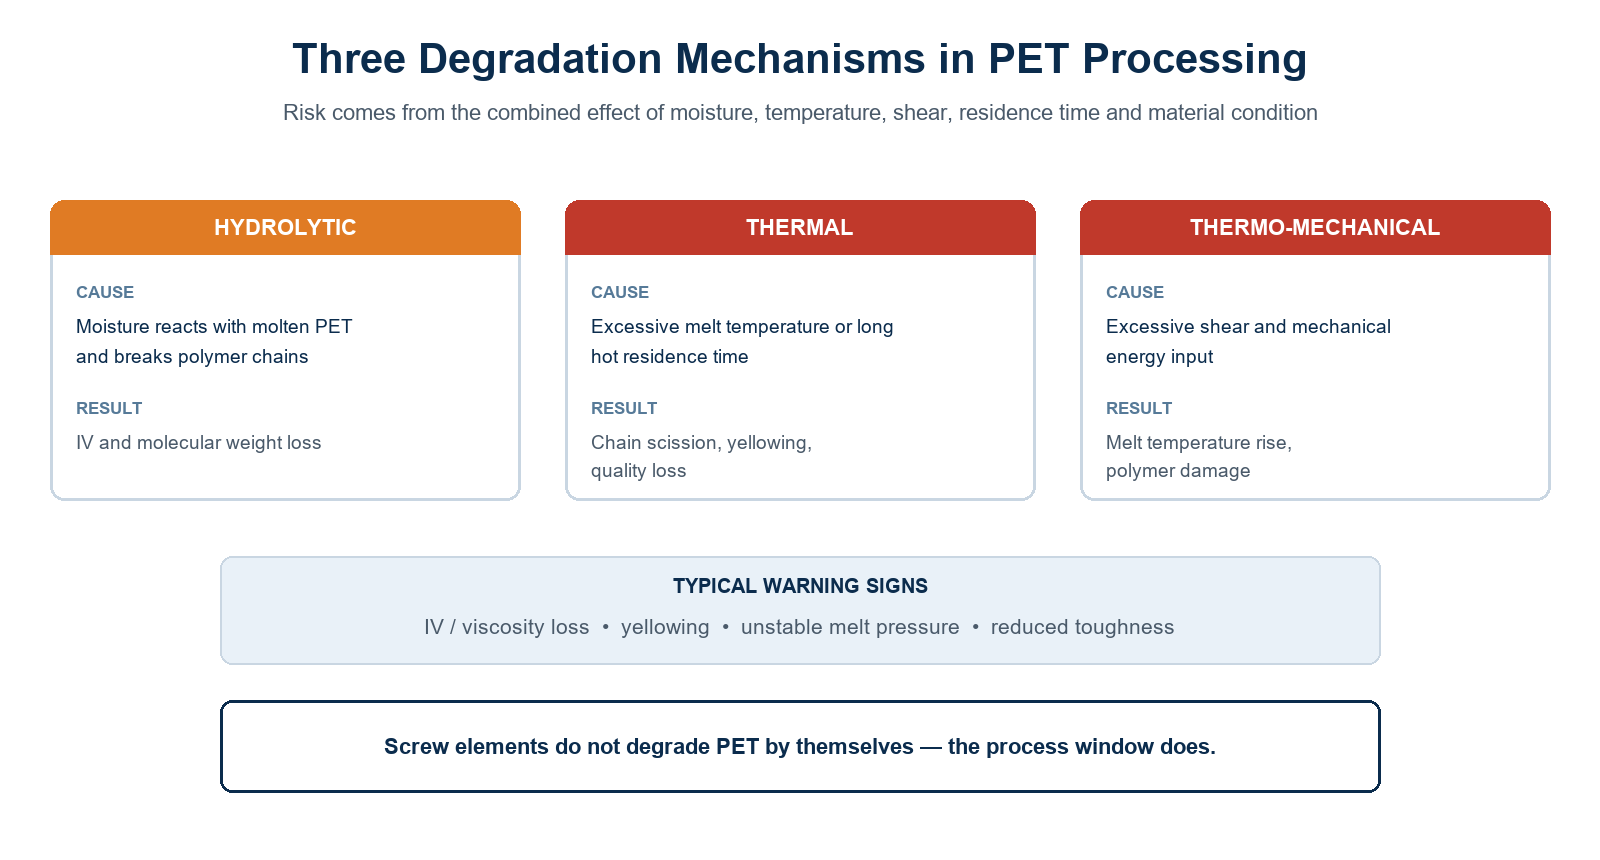
- Hydrolytic degradation — moisture reacts with molten PET and breaks polymer chains, reducing intrinsic viscosity (IV) and molecular weight.
- Thermal degradation — excessive melt temperature or long exposure at high temperature causes chain scission, discoloration and quality loss.
- Thermo-mechanical degradation — excessive shear and mechanical energy raise melt temperature and contribute to polymer damage.
Typical warning signs include IV or viscosity loss, yellowing, unstable melt pressure, and reduced toughness or forming performance. The screw elements do not automatically degrade PET — risk comes from the combined effects of moisture, temperature, shear, residence time and material condition.
Balancing Mixing Performance and PET Protection
Screw design is a balancing act. Too little mixing produces poor additive dispersion, uneven material composition and incomplete homogenization. Too much mechanical energy produces higher melt temperature, longer residence time in restrictive zones and greater degradation risk.
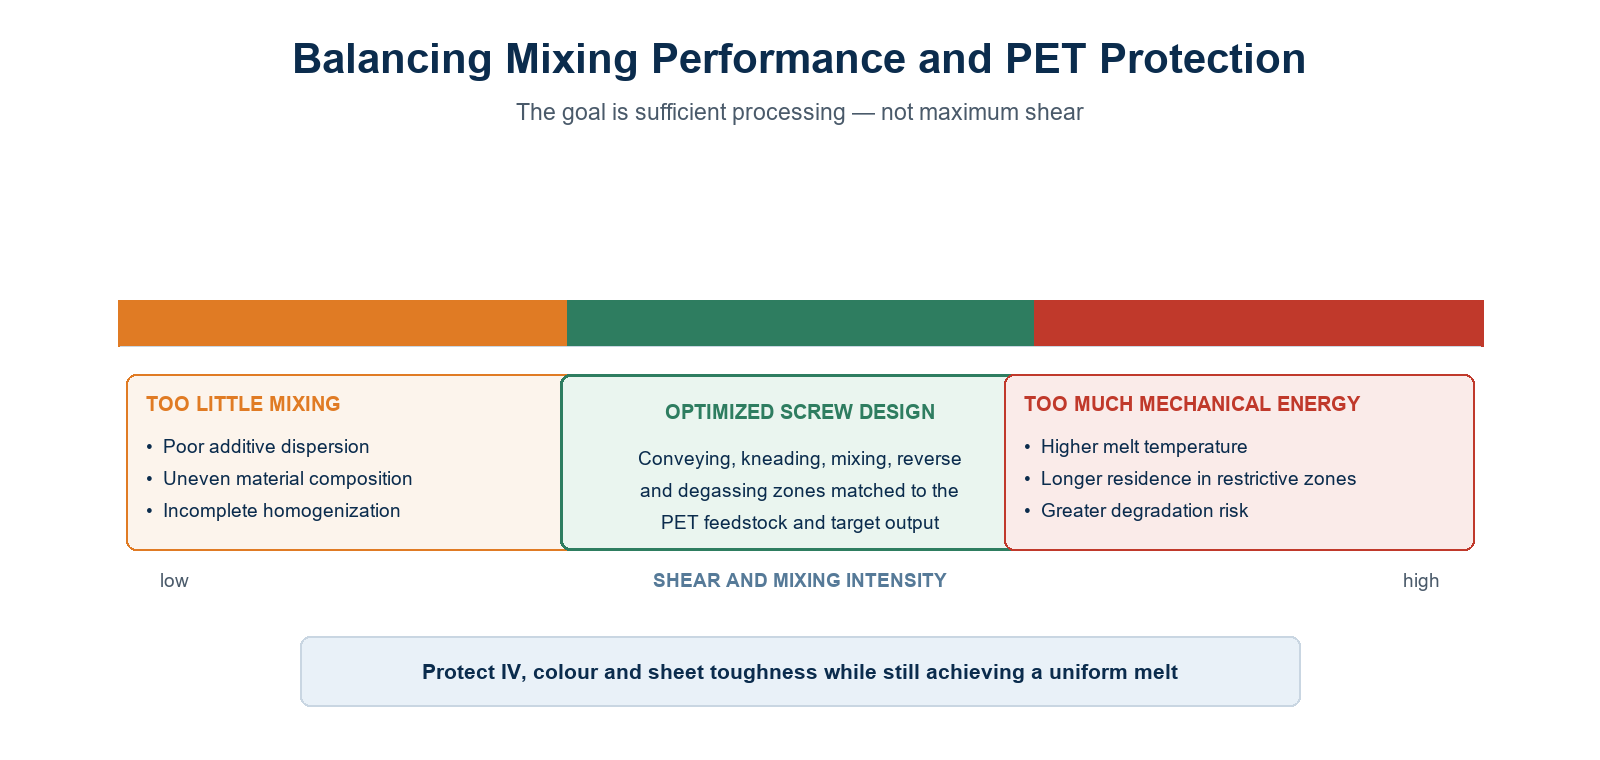
The optimized screw design matches conveying, kneading, mixing, reverse elements and degassing zones to the PET feedstock and target output — sufficient processing, not maximum shear.
Six Practical Measures to Reduce PET Degradation
| # | Measure | What to Do |
|---|---|---|
| 01 | Dry and control feedstock | Keep PET moisture within the raw-material and process specification. |
| 02 | Optimize melt temperature | Avoid unnecessary high temperatures and long hot residence times. |
| 03 | Select screw elements carefully | Use only the mixing intensity needed for the target formulation. |
| 04 | Avoid excessive restriction | Position reverse elements carefully and monitor pressure and temperature. |
| 05 | Stabilize throughput | Avoid prolonged idling with PET melt inside the barrel. |
| 06 | Monitor melt quality | Track IV where applicable, colour, pressure, output and sheet performance. |
Exact limits must be established from material supplier data, machine design and production trials.
Application: 85 mm Twin-Screw + 75 mm Single-Screw ABA Line
The technology reaches full value in a hybrid ABA sheet line, where the twin-screw and single-screw systems work together:
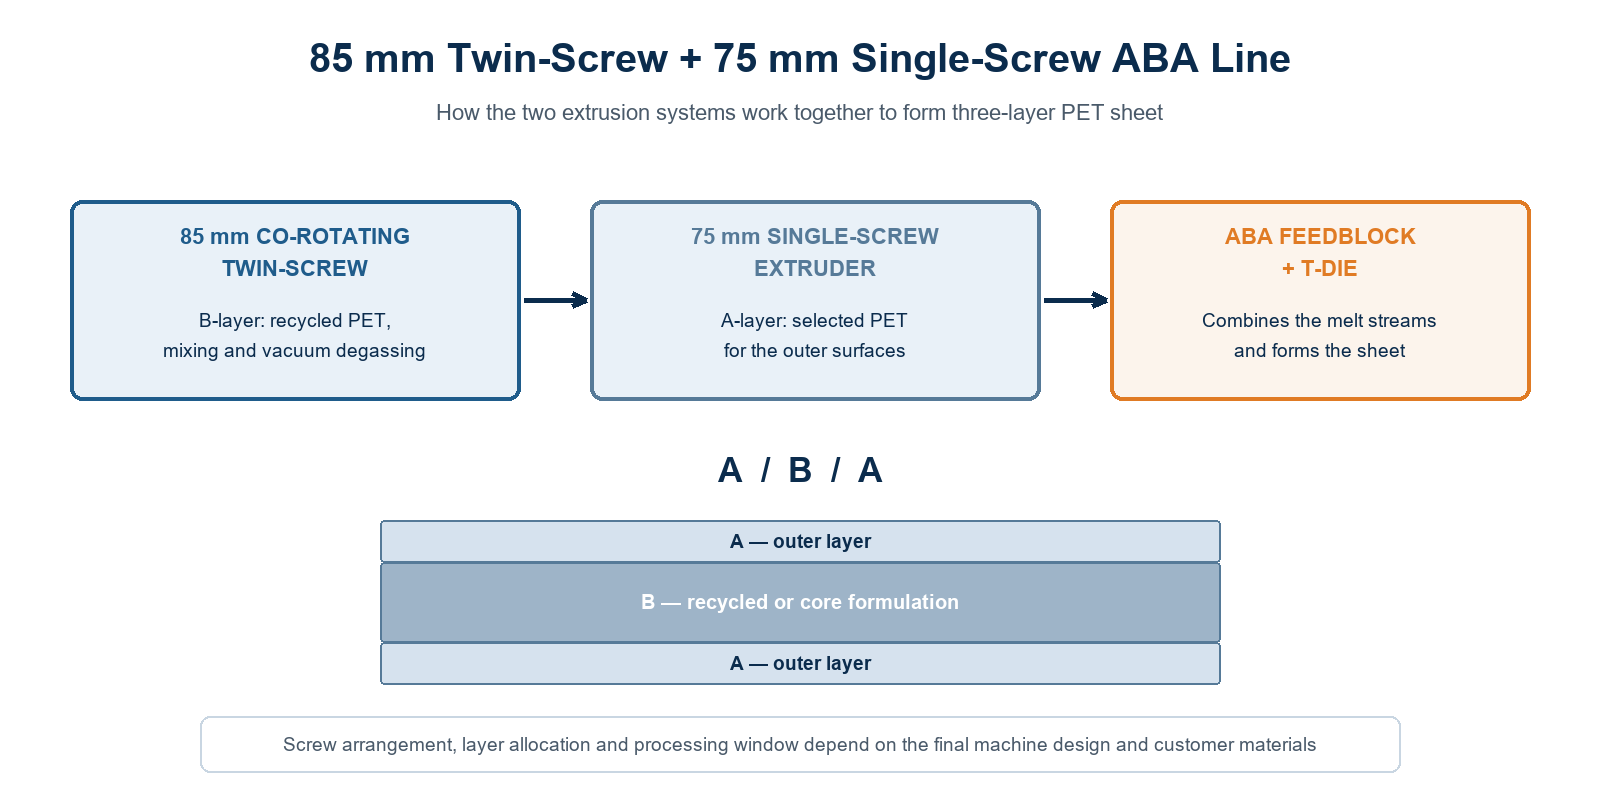
- 85 mm co-rotating twin-screw — B-layer processing: suitable recycled PET materials, mixing and vacuum degassing.
- 75 mm single-screw — A-layer processing: selected PET material for the outer surfaces (see the Produktionsanlage zur Extrusion von PET-Platten mit Einzelschnecke).
- ABA feedblock + T-die — combines the melt streams and forms the three-layer PET sheet.
The result is an A/B/A structure: outer layers of selected virgin-quality PET around a core of recycled or alternative formulation. The full configuration is available in the ABA PET-Dreischicht-Coextrusionsanlage, which pairs both extrusion systems with a dedicated feedblock. Actual screw arrangement, layer allocation and processing window depend on the final machine design and the customer’s materials.
Die wichtigsten Erkenntnisse
Design the screw. Control the process. Protect PET quality. Effective conveying, balanced mixing, controlled degassing and a correctly limited use of restrictive elements together deliver lower degradation risk — and that is what separates a stable PET sheet operation from a constant IV-loss troubleshooting exercise. Every screw configuration should be verified against the specific feedstock, target output and sheet quality requirements before committing to a production window.