El PET es uno de los polímeros de envasado más sensibles a la humedad y al calor del mercado, por lo que la extrusora que se elija determina directamente la viscosidad intrínseca (IV), el color y la resistencia final de la lámina. Una extrusora de doble husillo co-rotatorio para PET ofrece a los procesadores una forma modular y controlable de transportar, fundir, mezclar, desgasificar y descargar el PET, pero solo cuando la configuración del husillo se adapta al material. Esta guía explica cómo funciona la tecnología, qué función desempeña cada elemento del tornillo, de dónde proviene el riesgo de degradación y cómo TZ-machinery aplica un sistema de doble tornillo co-rotatorio paralelo de 85 mm en líneas industriales de extrusión de láminas de PET.
¿Qué es una extrusora de doble husillo co-rotatorio para PET?
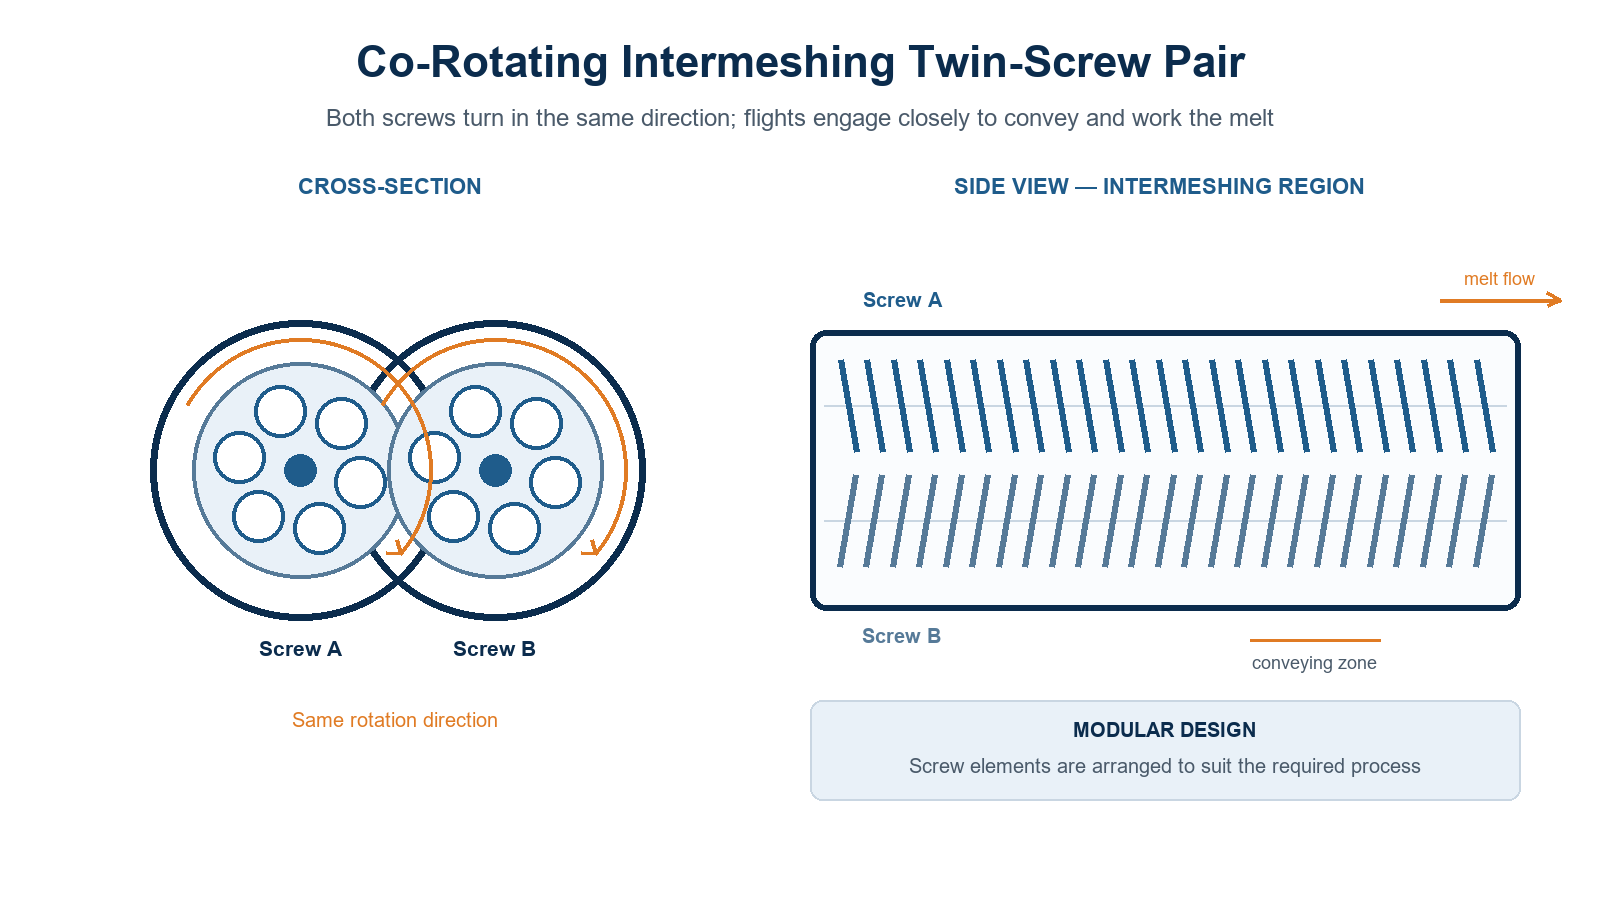
Una extrusora de doble husillo utiliza dos husillos paralelos dentro de un mismo cilindro. En una con el mismo sentido de giro En este diseño, ambos tornillos giran en la misma dirección, y sus espiras intermesh de forma precisa para transportar y trabajar la masa fundida. Los tornillos están fabricados a partir de elementos modulares, por lo que la sección de proceso puede configurarse para adaptarse a la aplicación requerida: desvolatilización, formulación o extrusión directa de láminas de PET.
Hay tres características que definen el diseño:
- De rotación sincronizada: Ambos tornillos giran en la misma dirección, lo que permite la autolimpieza de los flancos de las hélices.
- Engranaje: Las espiras del tornillo sinfín encajan perfectamente entre sí para transportar y trabajar la masa fundida.
- Diseño modular: Los elementos roscados se pueden reorganizar para adaptarse al proceso requerido.
Para ver un ejemplo a escala de producción, consulta el máquina de extrusión de láminas de PET de doble husillo diseñado en torno a esta plataforma paralela de 85 mm con rotación en el mismo sentido.
Cómo se procesa el PET en el interior de la extrusora: seis etapas
En el interior del barril, el PET pasa por seis etapas funcionales:
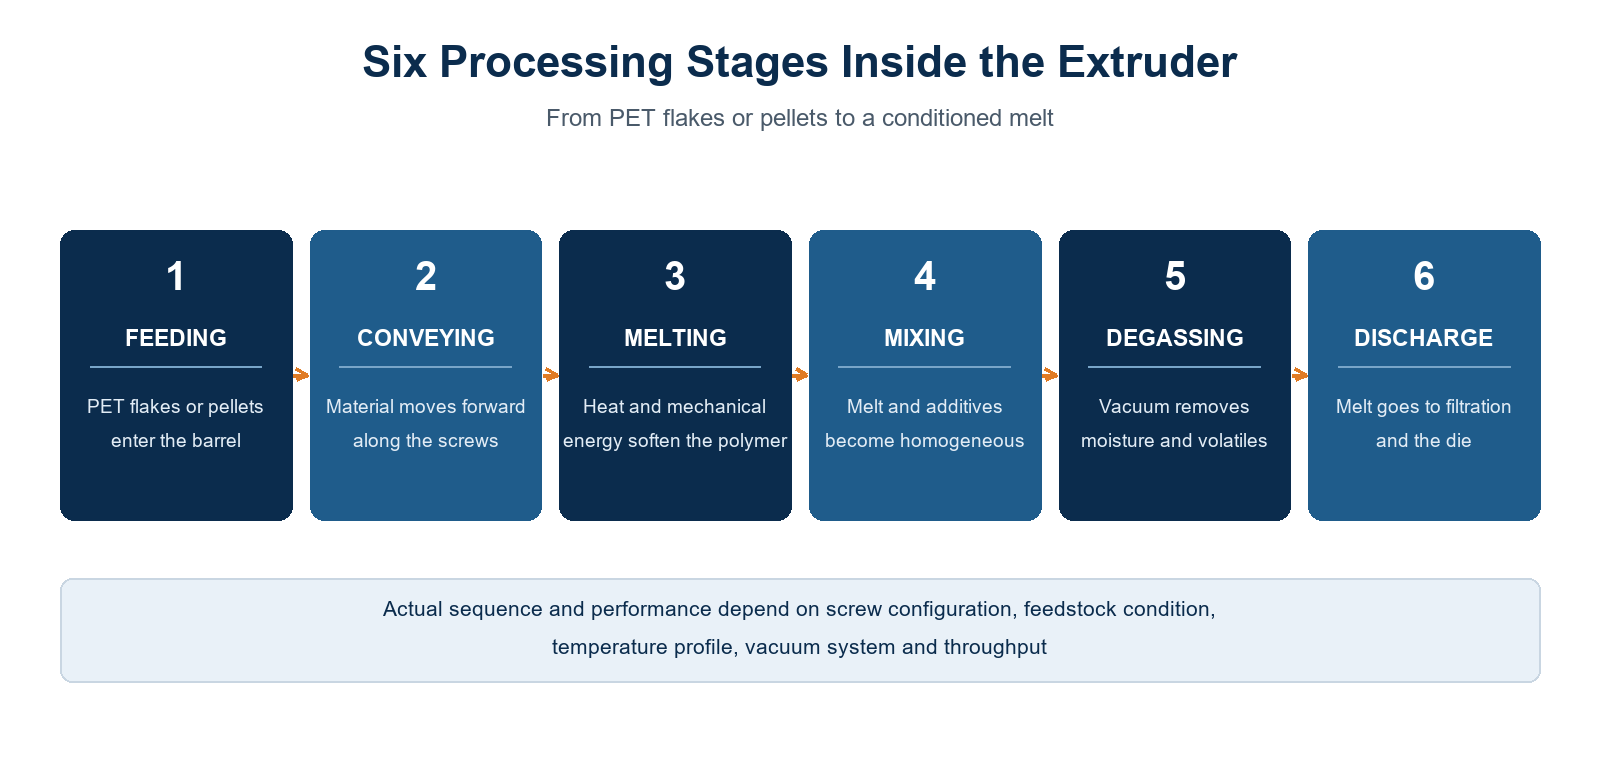
- Alimentación — Las escamas o gránulos de PET entran en el cilindro.
- Transporte — El material avanza a lo largo de los tornillos.
- Fusión — El calor y la energía mecánica ablandan el polímero.
- Mezcla — la masa fundida y los aditivos se vuelven homogéneos.
- Desgasificación — El vacío elimina la humedad y los componentes volátiles.
- Descarga — El material fundido pasa a la filtración y a la matriz.
La secuencia y el rendimiento reales dependen de la configuración del tornillo, el estado de la materia prima, el perfil de temperatura, el sistema de vacío y el rendimiento.
Los cuatro tipos de elementos de tornillo y para qué sirven
Una sección de proceso de doble husillo para PET se compone de cuatro familias de elementos básicos:
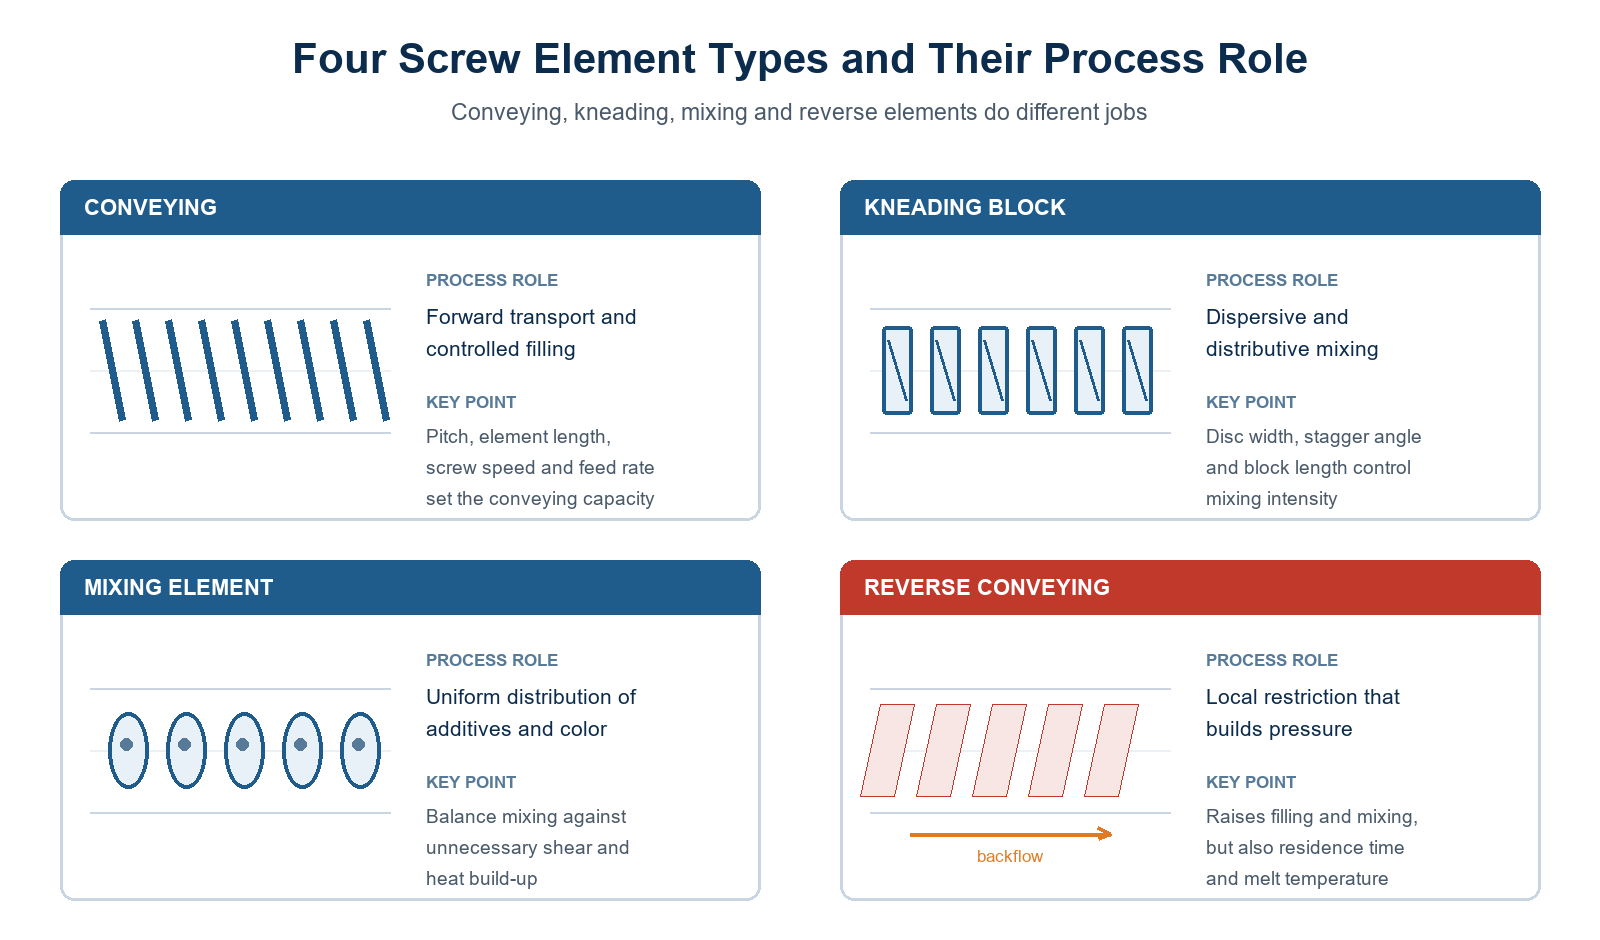
1. Elementos de transporte: transporte hacia delante y llenado controlado
Los elementos de transporte hacen avanzar el material PET a lo largo del cilindro. Estos determinan las condiciones de transporte del material, el nivel de llenado y el tiempo de permanencia. El paso, la longitud de los elementos, la velocidad del tornillo y la velocidad de alimentación influyen en la capacidad de transporte. Cabe señalar que los elementos de transporte se encargan del transporte, más que de una mezcla intensiva.
2. Bloques de amasado: mezcla dispersiva y distributiva
Los bloques de amasado dividen, vuelven a combinar y deforman el material a medida que este pasa a través de discos escalonados. La anchura de los discos, el ángulo de escalonamiento, la longitud de los bloques, la velocidad del tornillo y el rendimiento definen la acción de mezcla. Advertencia sobre el PET: Un exceso de energía mecánica puede aumentar la temperatura de fusión y el riesgo de degradación; una mezcla más intensa no siempre es mejor para el PET.
3. Elementos de mezcla: uniformidad en la distribución y la formulación
Los elementos de mezcla distribuyen los aditivos, el masterbatch de color y los distintos componentes del material de forma más uniforme (mezcla distributiva) y desintegran los aglomerados cuando se aplica una tensión suficiente (mezcla dispersiva). Elige la intensidad de mezcla adecuada para lograr la uniformidad sin cizallamiento ni calor innecesarios.
4. Elementos de transporte inverso: restricción controlada
Los elementos inversos contrarrestan localmente el avance del material y crean una sección en la que se acumula presión. Si se colocan correctamente, pueden aumentar la eficacia del llenado, la mezcla y la desgasificación de la masa fundida. El riesgo: pueden aumentar el tiempo de residencia, el cizallamiento y la temperatura de la masa fundida, por lo que deben utilizarse con precaución. Los elementos inversos son elementos de control del proceso, no simplemente elementos que “mezclan con más fuerza”.
Desgasificación al vacío: lo que puede y lo que no puede hacer
La toma de vacío elimina la humedad y los componentes volátiles de la masa fundida en condiciones de vacío adecuadas. Para que la desgasificación sea eficaz, es necesario que la superficie de la masa fundida se renueve adecuadamente, que haya suficiente superficie de ventilación, que la capacidad de vacío sea la adecuada y que el funcionamiento sea estable.
Límite importante: La desgasificación al vacío no garantiza que el PET húmedo pueda procesarse sin secarlo. El PET es sensible a la humedad a las temperaturas de procesamiento en estado fundido, por lo que el control de la humedad de la materia prima sigue siendo fundamental. Las líneas de tornillo único con ventilación, como la Línea de extrusión de láminas de PET de un solo tornillo con ventilación SWT-120D Siguen el mismo principio: el sistema de ventilación facilita la eliminación de la humedad y las sustancias volátiles, pero no sustituye a un secado adecuado.
Cómo la configuración de la hélice puede provocar la degradación del PET
Hay tres mecanismos que provocan la degradación del PET durante el procesamiento en estado fundido:
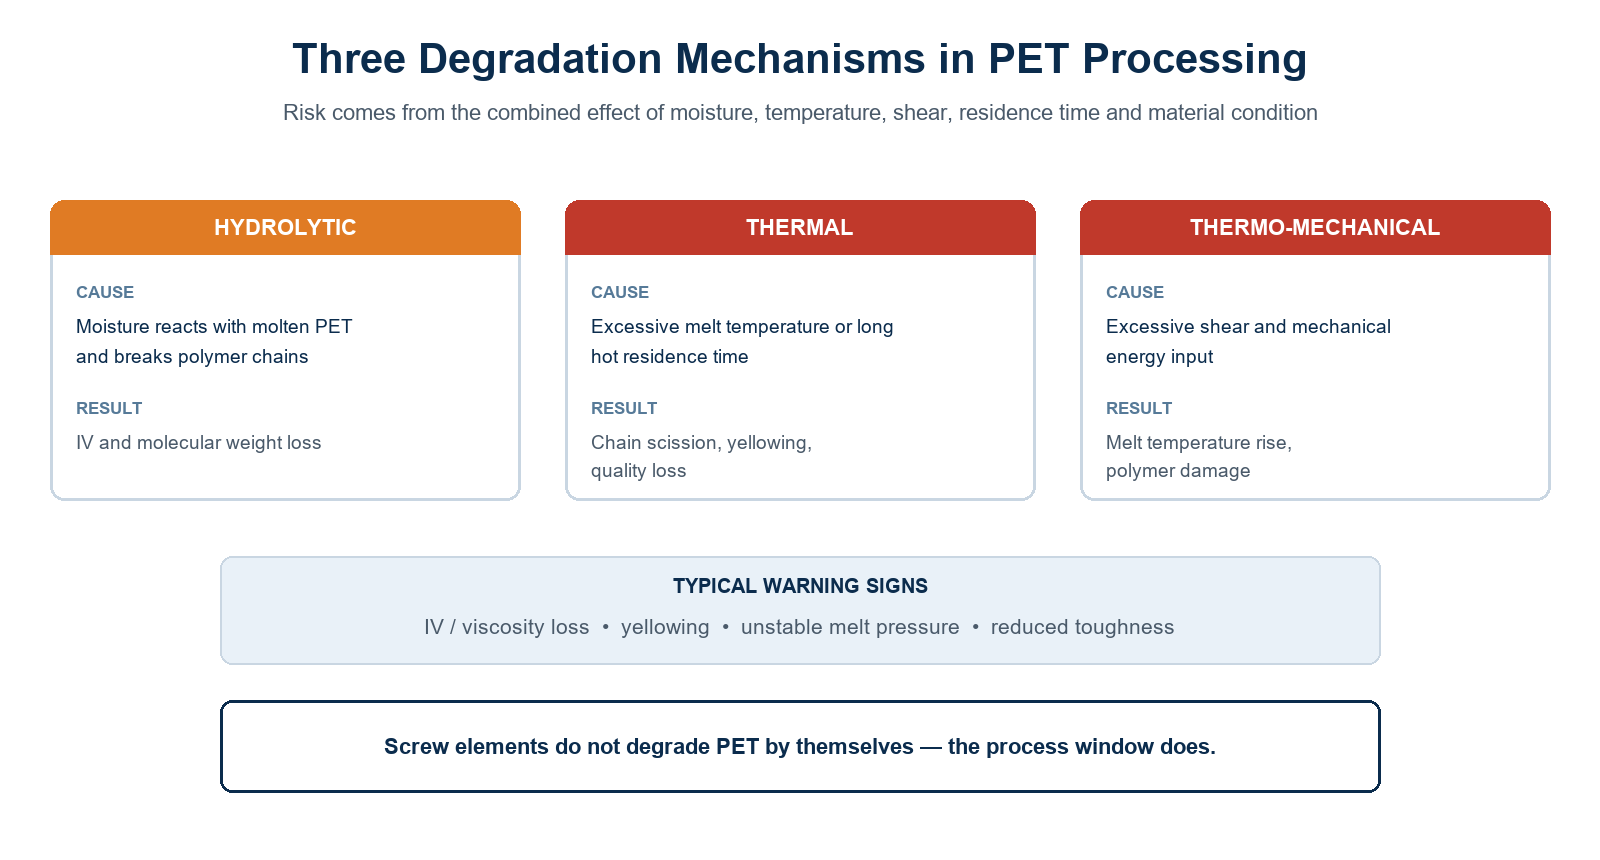
- Degradación hidrolítica — La humedad reacciona con el PET fundido y rompe las cadenas poliméricas, lo que reduce la viscosidad intrínseca (IV) y el peso molecular.
- Degradación térmica — Una temperatura de fusión excesiva o una exposición prolongada a altas temperaturas provoca la ruptura de las cadenas, la decoloración y la pérdida de calidad.
- Degradación termomecánica — Un cizallamiento excesivo y la energía mecánica elevan la temperatura de fusión y contribuyen al deterioro del polímero.
Entre los signos de alerta típicos se incluyen la pérdida de viscosidad o de índice de fluidez, el amarilleamiento, la inestabilidad de la presión de fusión y la disminución de la tenacidad o del rendimiento en el conformado. Los elementos del tornillo no degradan automáticamente el PET; el riesgo proviene de los efectos combinados de la humedad, la temperatura, el cizallamiento, el tiempo de residencia y el estado del material.
Equilibrio entre el rendimiento de la mezcla y la protección del PET
El diseño de los tornillos es una cuestión de equilibrio. Una mezcla insuficiente provoca una mala dispersión de los aditivos, una composición desigual del material y una homogeneización incompleta. Un exceso de energía mecánica provoca una temperatura de fusión más elevada, un tiempo de permanencia más prolongado en las zonas de restricción y un mayor riesgo de degradación.
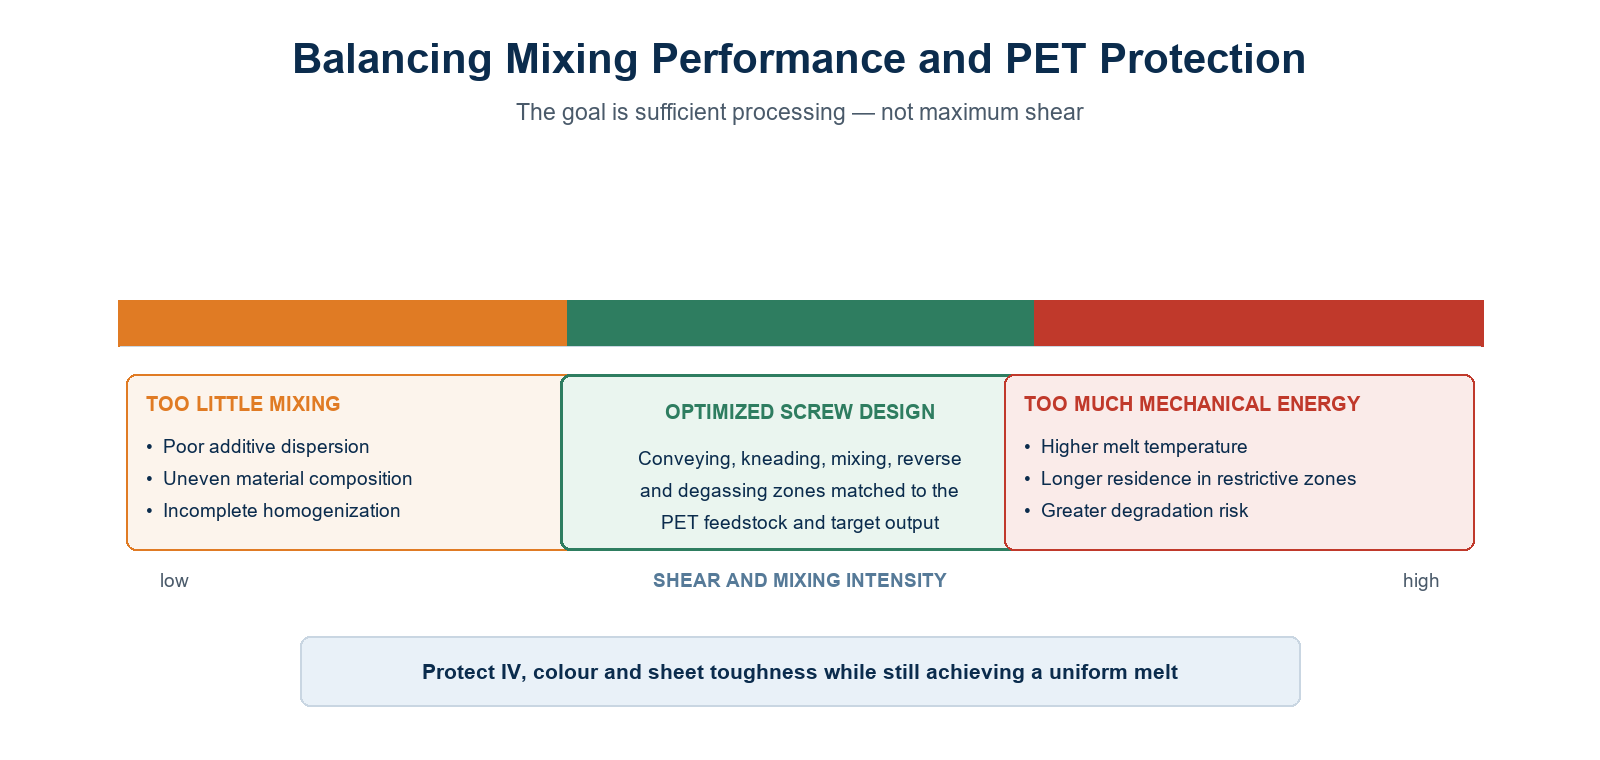
El diseño optimizado del tornillo adapta los elementos de transporte, amasado, mezcla, inversión y las zonas de desgasificación a la materia prima de PET y al rendimiento deseado: un procesamiento adecuado, no el máximo cizallamiento.
Seis medidas prácticas para reducir la degradación del PET
| # | Medida | Qué hacer |
|---|---|---|
| 01 | Secado y control de la materia prima | Mantén el nivel de humedad del PET dentro de los límites establecidos en las especificaciones de la materia prima y del proceso. |
| 02 | Optimizar la temperatura de fusión | Evita temperaturas excesivamente altas y tiempos de permanencia prolongados a altas temperaturas. |
| 03 | Elige con cuidado los elementos de fijación | Utiliza únicamente la intensidad de mezcla necesaria para la formulación deseada. |
| 04 | Evita las restricciones excesivas | Coloca los elementos de inversión con cuidado y controla la presión y la temperatura. |
| 05 | Estabilizar el rendimiento | Evita mantener el motor al ralentí durante mucho tiempo con material PET fundido dentro del cilindro. |
| 06 | Controlar la calidad del material fundido | Pista IV, cuando proceda: color, presión, rendimiento y comportamiento de la lámina. |
Los límites exactos deben establecerse a partir de los datos del proveedor del material, el diseño de la máquina y las pruebas de producción.
Aplicación: Línea ABA de doble husillo de 85 mm + husillo simple de 75 mm
Esta tecnología alcanza su máximo potencial en una línea híbrida de láminas ABA, en la que los sistemas de doble husillo y de husillo único funcionan conjuntamente:
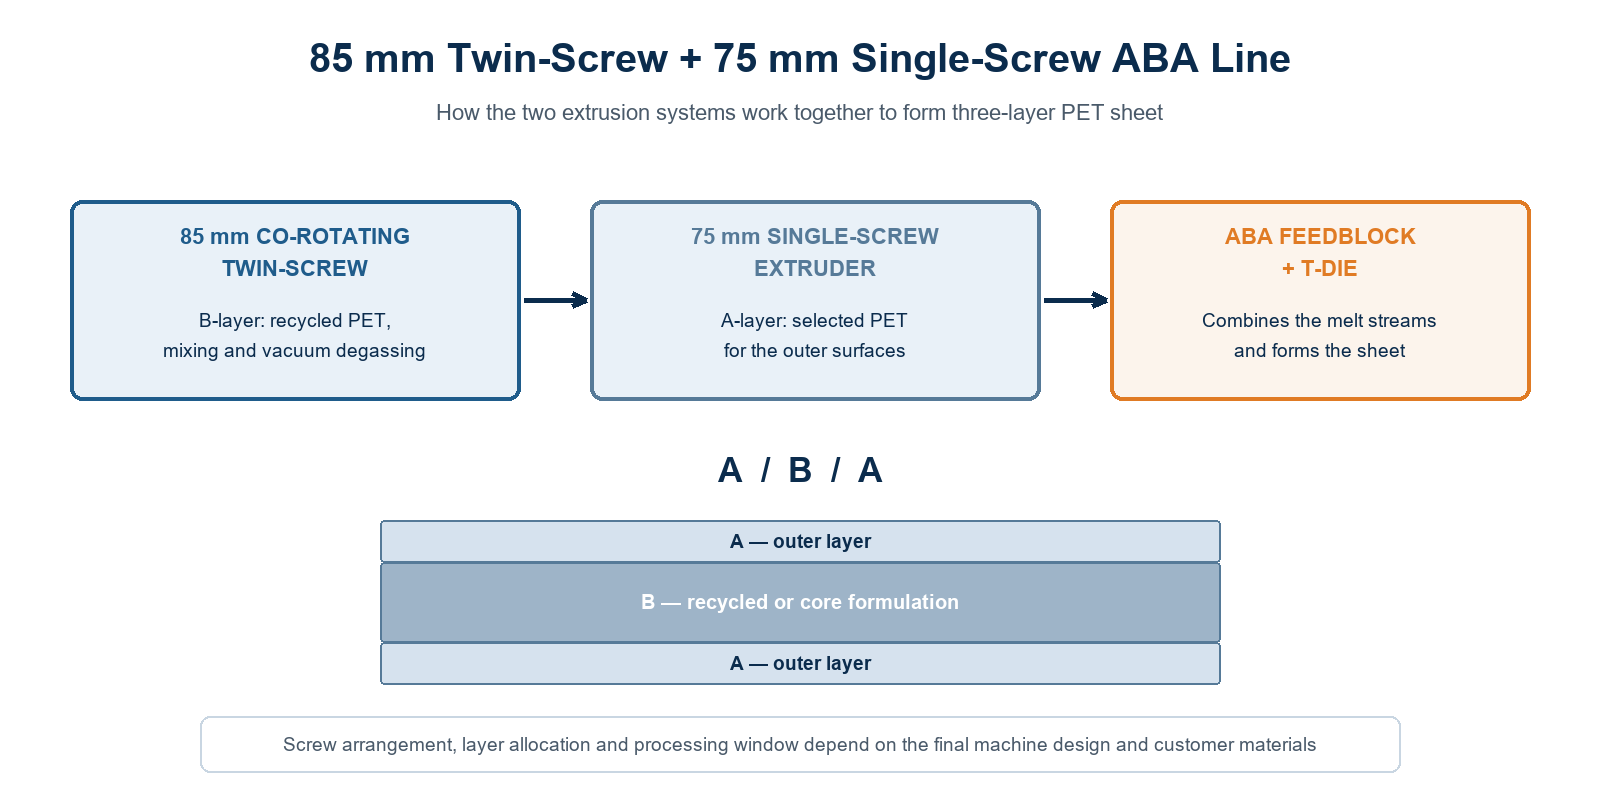
- Tornillo doble co-rotatorio de 85 mm — Procesamiento de la capa B: materiales de PET reciclado adecuados, mezcla y desgasificación al vacío.
- 75 mm, de un solo tornillo — Tratamiento de la capa A: material PET seleccionado para las superficies exteriores (véase el Línea de producción de láminas de PET mediante extrusión con un solo tornillo).
- Bloque de alimentación ABA + matriz en T — combina los flujos de material fundido y da forma a la lámina de PET de tres capas.
El resultado es una estructura A/B/A: capas exteriores de PET de calidad virgen seleccionado que envuelven un núcleo de material reciclado o de una formulación alternativa. La configuración completa está disponible en el Línea de coextrusión de láminas de tres capas ABA PET, que combina ambos sistemas de extrusión con un bloque de alimentación específico. La disposición real de los tornillos, la distribución de capas y el margen de procesamiento dependen del diseño final de la máquina y de los materiales del cliente.
Conclusiones Clave
Diseña el tornillo. Controla el proceso. Protege la calidad del PET. Un transporte eficaz, una mezcla equilibrada, una desgasificación controlada y un uso correctamente limitado de los elementos restrictivos se combinan para reducir el riesgo de degradación, y eso es lo que distingue a una operación estable de fabricación de láminas de PET de un ejercicio constante de resolución de problemas derivados de la pérdida de IV. Cada configuración del tornillo debe verificarse en función de la materia prima específica, el rendimiento deseado y los requisitos de calidad de las láminas antes de pasar a la fase de producción.