PET เป็นหนึ่งในโพลิเมอร์สำหรับบรรจุภัณฑ์ที่ไวต่อความชื้นและความร้อนมากที่สุดในตลาด ดังนั้นเครื่องอัดรีดที่คุณเลือกจะส่งผลโดยตรงต่อความหนืดภายใน (IV) สี และความทนทานของแผ่นผลิตภัณฑ์ขั้นสุดท้าย เครื่องอัดรีดสกรูคู่หมุนร่วมทิศทางสำหรับ PET ให้ผู้ผลิตมีวิธีการแบบโมดูลาร์และควบคุมได้ในการลำเลียง ละลาย ผสม กำจัดก๊าซ และปล่อย PET — แต่เพียงเมื่อการจัดวางสกรูสอดคล้องกับวัสดุเท่านั้น คู่มือนี้อธิบายวิธีการทำงานของเทคโนโลยีนี้ หน้าที่ขององค์ประกอบสกรูแต่ละส่วน แหล่งที่มาของความเสี่ยงต่อการเสื่อมสภาพ และวิธีที่ TZ-machinery นำระบบสกรูคู่หมุนร่วมขนานขนาด 85 มม. มาใช้ในสายการผลิตแผ่น PET ระดับอุตสาหกรรม.
เครื่องอัดรีดสกรูคู่หมุนร่วมแบบ PET คืออะไร?
เครื่องอัดรีดแบบสกรูคู่ใช้สกรูสองตัวที่วางขนานกันภายในถังเดียว ใน หมุนในทิศทางเดียวกัน ตามการออกแบบ สกรูทั้งสองหมุนในทิศทางเดียวกัน และเกลียวของพวกมัน intermesh อย่างใกล้ชิดเพื่อส่งและผสมวัสดุที่หลอมเหลว สกรูถูกสร้างขึ้นจากส่วนประกอบแบบโมดูลาร์ ทำให้สามารถจัดวางส่วนกระบวนการให้เหมาะสมกับวัตถุประสงค์การใช้งานที่ต้องการ — การกำจัดสารระเหย การผสมวัสดุ หรือการอัดขึ้นรูปแผ่น PET แบบตรง.
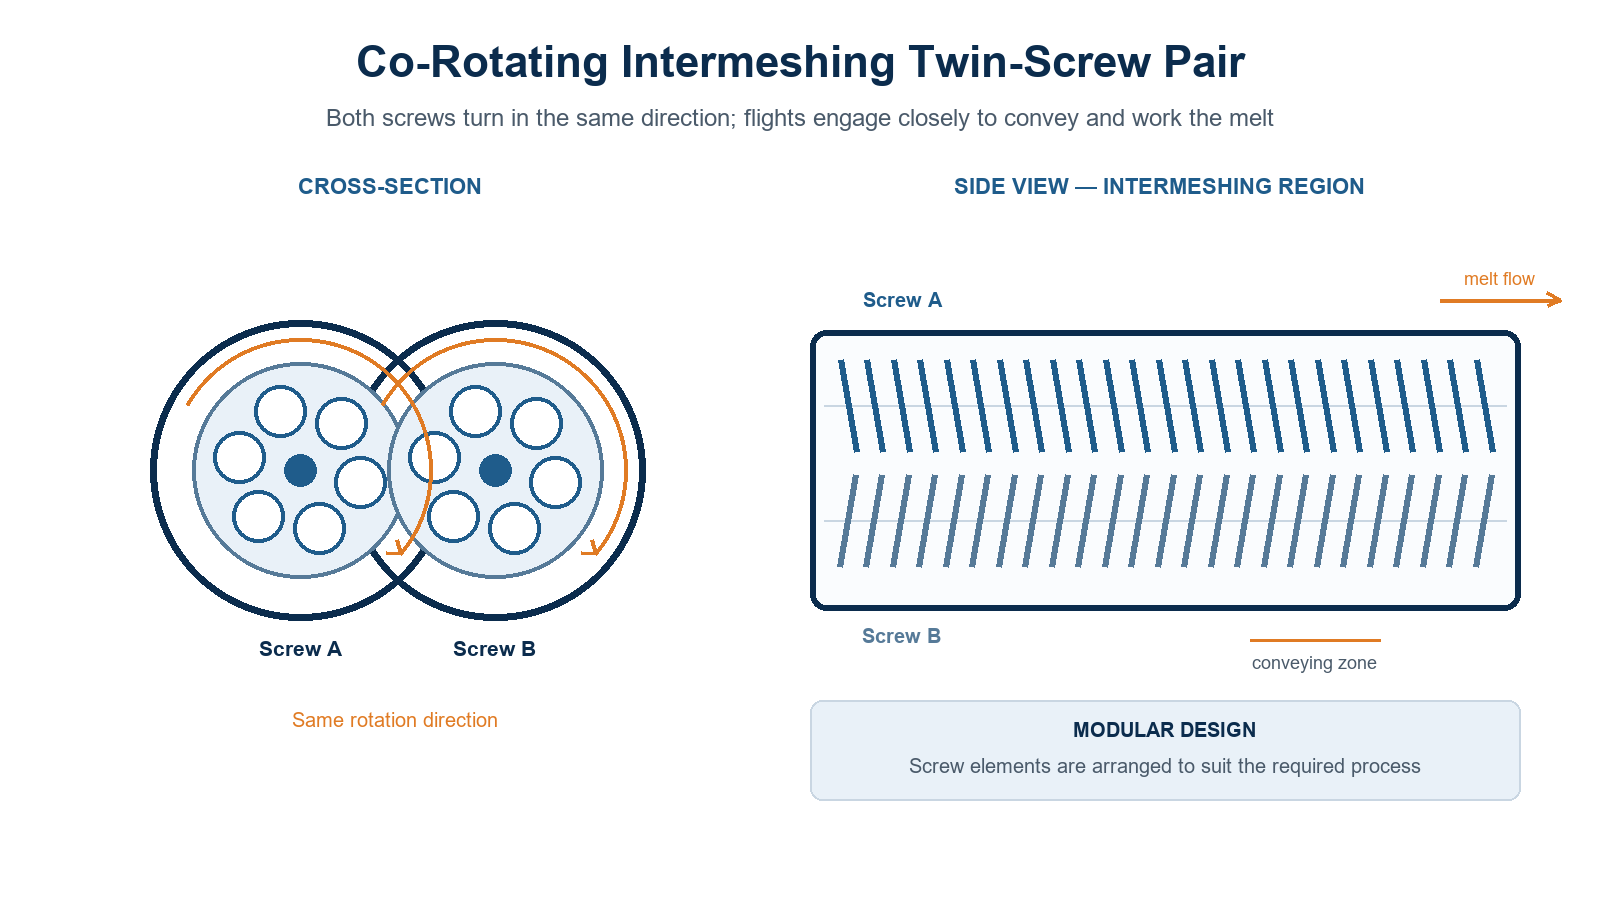
มีสามลักษณะที่กำหนดรูปแบบการออกแบบ:
- หมุนร่วมทิศทาง: สกรูทั้งสองหมุนไปในทิศทางเดียวกัน ทำให้ส่วนข้างของใบสกรูถูกทำความสะอาดด้วยตัวเอง.
- การสอดประสาน: ใบสกรูทำงานประสานกันอย่างแน่นหนาเพื่อลำเลียงและแปรรูปวัสดุหลอมเหลว.
- การออกแบบแบบโมดูลาร์: สามารถจัดเรียงองค์ประกอบสกรูใหม่ได้เพื่อให้เหมาะสมกับกระบวนการที่ต้องการ.
สำหรับตัวอย่างในระดับการผลิต ดูที่ เครื่องอัดรีดแผ่น PET แบบสกรูคู่ ถูกสร้างขึ้นรอบแพลตฟอร์มแบบขนานที่มีขนาด 85 มม. และหมุนในทิศทางเดียวกัน.
กระบวนการผลิต PET ภายในเครื่องอัดรีด: 6 ขั้นตอน
ภายในถัง PET ผ่านกระบวนการผลิต 6 ขั้นตอน:
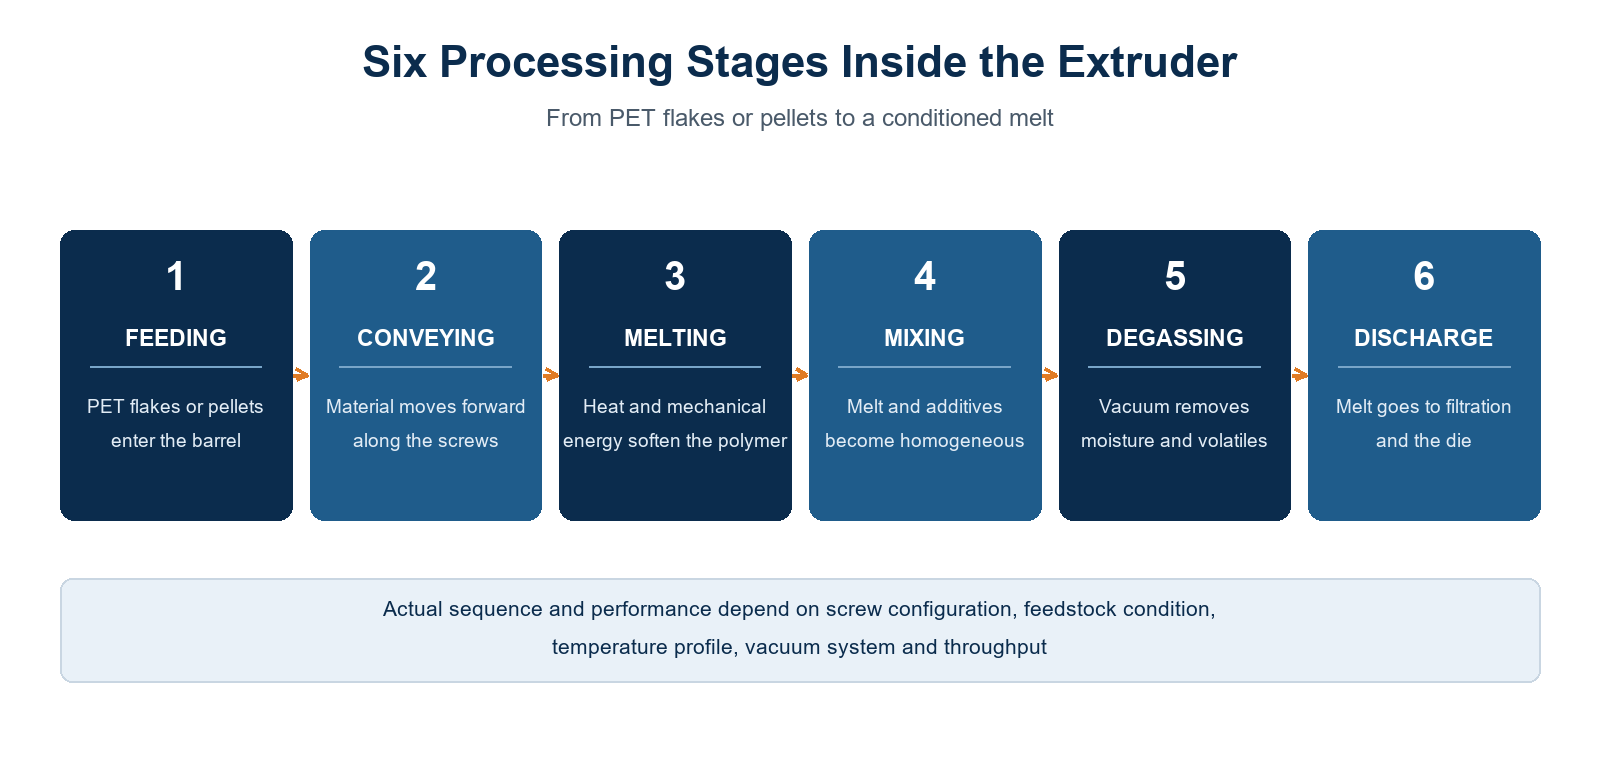
- การให้อาหาร — เศษ PET หรือเม็ด PET ถูกป้อนเข้าสู่ถัง.
- การขนส่ง — วัสดุเคลื่อนตัวไปข้างหน้าตามแนวสกรู.
- การละลาย — ความร้อนและพลังงานกลทำให้โพลิเมอร์นุ่มลง.
- การผสม — สารละลายและสารเติมแต่งจะผสมกันจนเป็นเนื้อเดียวกัน.
- การกำจัดก๊าซ — การใช้เครื่องดูดอากาศช่วยกำจัดความชื้นและสารที่ระเหยได้.
- การปล่อยน้ำ — น้ำที่ละลายจะถูกส่งไปยังระบบกรองและหัวฉีด.
ลำดับขั้นตอนและประสิทธิภาพจริงขึ้นอยู่กับรูปแบบของสกรู สภาพวัตถุดิบ โปรไฟล์อุณหภูมิ ระบบสุญญากาศ และปริมาณการผลิต.
สี่ประเภทขององค์ประกอบสกรูและหน้าที่ของมัน
ส่วนกระบวนการแบบสกรูคู่ของ PET ถูกประกอบขึ้นจากสี่กลุ่มองค์ประกอบพื้นฐาน:
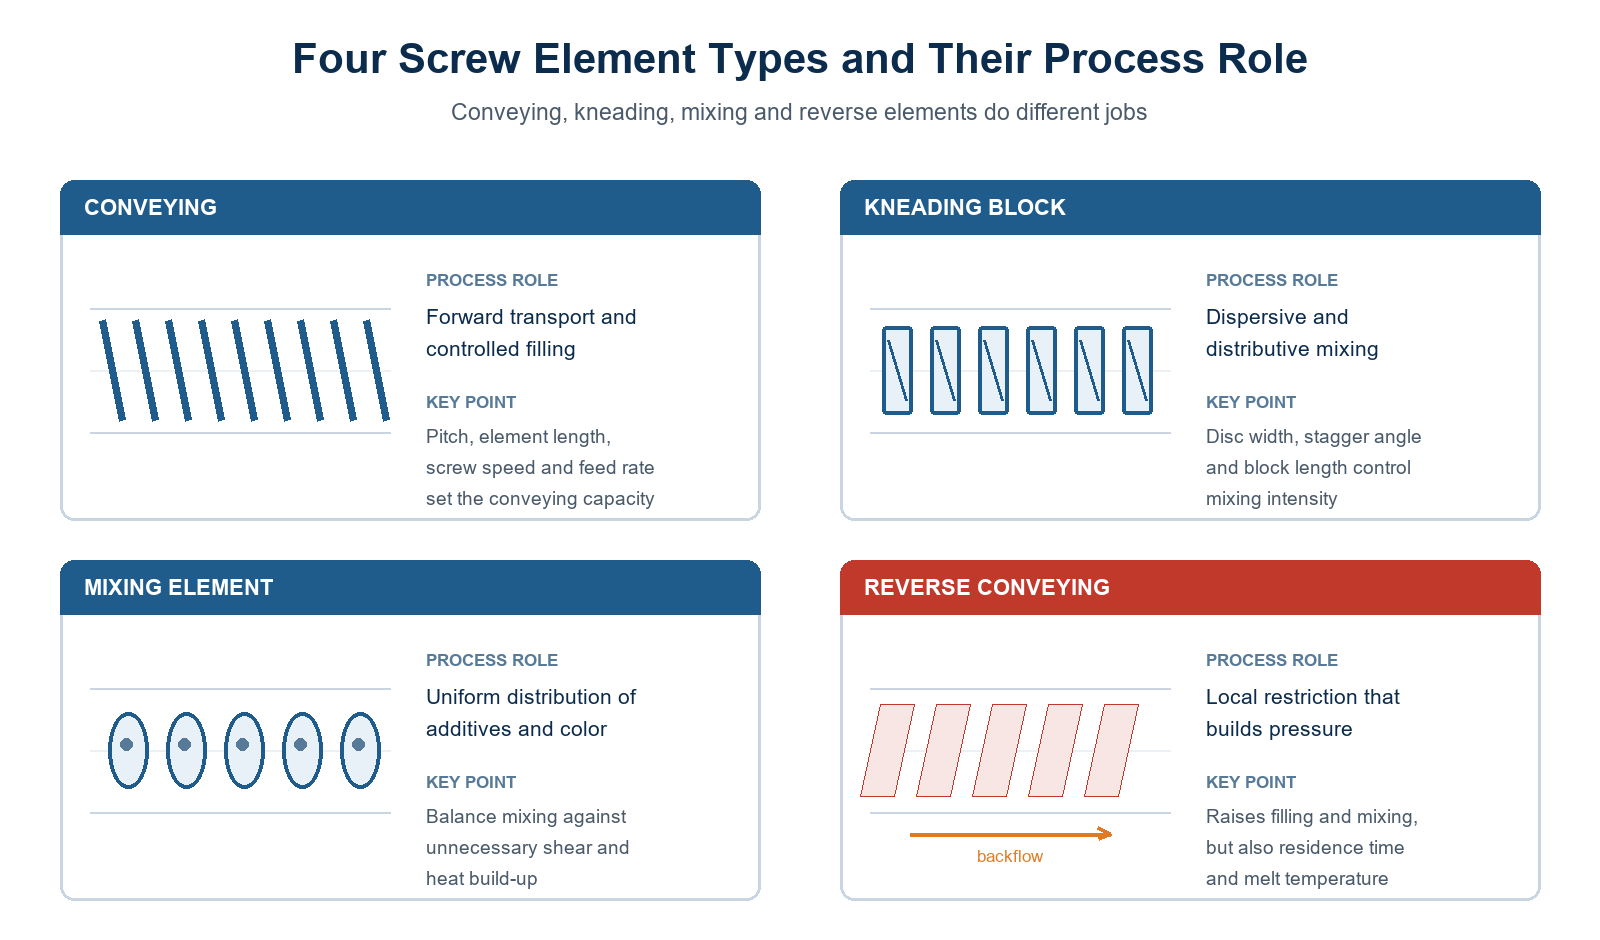
1. ระบบขนส่ง — การขนส่งไปข้างหน้าและการเติมวัสดุอย่างควบคุม
องค์ประกอบการลำเลียงจะเคลื่อนย้ายวัสดุ PET ไปข้างหน้าตามความยาวของถังสกรู องค์ประกอบเหล่านี้กำหนดเงื่อนไขการลำเลียงวัสดุ ระดับการเติม และระยะเวลาการพักอยู่ ความห่างระหว่างองค์ประกอบ ความยาวขององค์ประกอบ ความเร็วของสกรู และอัตราการป้อน ล้วนมีผลต่อความสามารถในการลำเลียง โปรดทราบว่าองค์ประกอบการลำเลียงมีหน้าที่ในการลำเลียงวัสดุ ไม่ใช่การผสมอย่างเข้มข้น.
2. บล็อกการนวด — การผสมแบบกระจายและกระจายตัว
บล็อกการนวดจะแยกออก รวมตัวกันใหม่ และทำให้วัสดุเปลี่ยนรูปขณะที่มันผ่านผ่านแผ่นดิสก์ที่จัดเรียงแบบสลับกัน ความกว้างของแผ่นดิสก์ มุมการจัดเรียงแบบสลับ ความยาวของบล็อก ความเร็วของสกรู และปริมาณการผลิต เป็นปัจจัยที่กำหนดกระบวนการผสม. คำเตือนเกี่ยวกับ PET: พลังงานกลที่มากเกินไปอาจทำให้อุณหภูมิของสารละลายเพิ่มขึ้นและเพิ่มความเสี่ยงต่อการเสื่อมสภาพ — การผสมที่แรงขึ้นไม่เสมอไปจะดีกว่าสำหรับ PET.
3. การผสมองค์ประกอบ — ความสม่ำเสมอในการกระจายและสูตร
การผสมช่วยกระจายสารเติมแต่ง สารสีมาสเตอร์แบตช์ และส่วนประกอบวัสดุต่าง ๆ ให้กระจายตัวอย่างสม่ำเสมอ (การผสมแบบกระจาย) และสลายก้อนก้อนเมื่อมีแรงกดดันเพียงพอ (การผสมแบบกระจายตัว) เลือกความเข้มข้นของการผสมเพื่อให้ได้ความสม่ำเสมอโดยไม่ก่อให้เกิดแรงเฉือนหรือความร้อนที่ไม่จำเป็น.
4. องค์ประกอบการส่งกลับ — การจำกัดอย่างควบคุม
องค์ประกอบแบบย้อนกลับจะขัดขวางการลำเลียงไปข้างหน้าในบริเวณเฉพาะ และสร้างส่วนที่ความดันเพิ่มขึ้น หากจัดวางอย่างถูกต้อง องค์ประกอบเหล่านี้สามารถเพิ่มประสิทธิภาพการเติมวัสดุหลอม การผสม และการกำจัดก๊าซได้ อย่างไรก็ตาม มีความเสี่ยงว่าอาจทำให้เวลาพักในระบบ แรงเฉือน และอุณหภูมิของวัสดุหลอมเพิ่มขึ้น ดังนั้นจึงต้องใช้อย่างระมัดระวัง องค์ประกอบแบบย้อนกลับเป็นองค์ประกอบควบคุมกระบวนการ — ไม่ใช่เพียงองค์ประกอบที่ “ผสมได้แรงขึ้น” เท่านั้น.
การกำจัดก๊าซด้วยสุญญากาศ: สิ่งที่สามารถทำได้และสิ่งที่ทำไม่ได้
พอร์ตสุญญากาศช่วยกำจัดความชื้นและสารระเหยออกจากวัสดุหลอมเหลวภายใต้สภาวะสุญญากาศที่เหมาะสม การกำจัดก๊าซอย่างมีประสิทธิภาพจำเป็นต้องมีการหมุนเวียนพื้นผิววัสดุหลอมเหลวอย่างเพียงพอ พื้นที่ระบายอากาศที่เพียงพอ ความจุสุญญากาศที่เหมาะสม และการทำงานที่เสถียร.
ข้อจำกัดสำคัญ: การกำจัดก๊าซด้วยสุญญากาศไม่รับประกันว่า PET ที่มีความชื้นสามารถนำไปแปรรูปได้โดยไม่ต้องผ่านกระบวนการอบแห้ง PET มีความไวต่อความชื้นที่อุณหภูมิการแปรรูปในสภาพหลอมเหลว ดังนั้น การควบคุมความชื้นของวัตถุดิบจึงยังคงเป็นปัจจัยสำคัญ สายการผลิตแบบสกรูเดี่ยวที่มีระบบระบายอากาศ เช่น สายการผลิตแผ่น PET แบบสกรูเดี่ยวที่มีระบบระบายอากาศ SWT-120D ใช้หลักการเดียวกัน — ระบบระบายอากาศช่วยกำจัดความชื้นและสารระเหย แต่ไม่ได้แทนที่การอบแห้งอย่างถูกต้อง.
วิธีที่การตั้งค่าสกรูสามารถทำให้ PET เสื่อมสภาพได้
มีสามกลไกที่ทำให้ PET เสื่อมสภาพระหว่างกระบวนการหลอม:
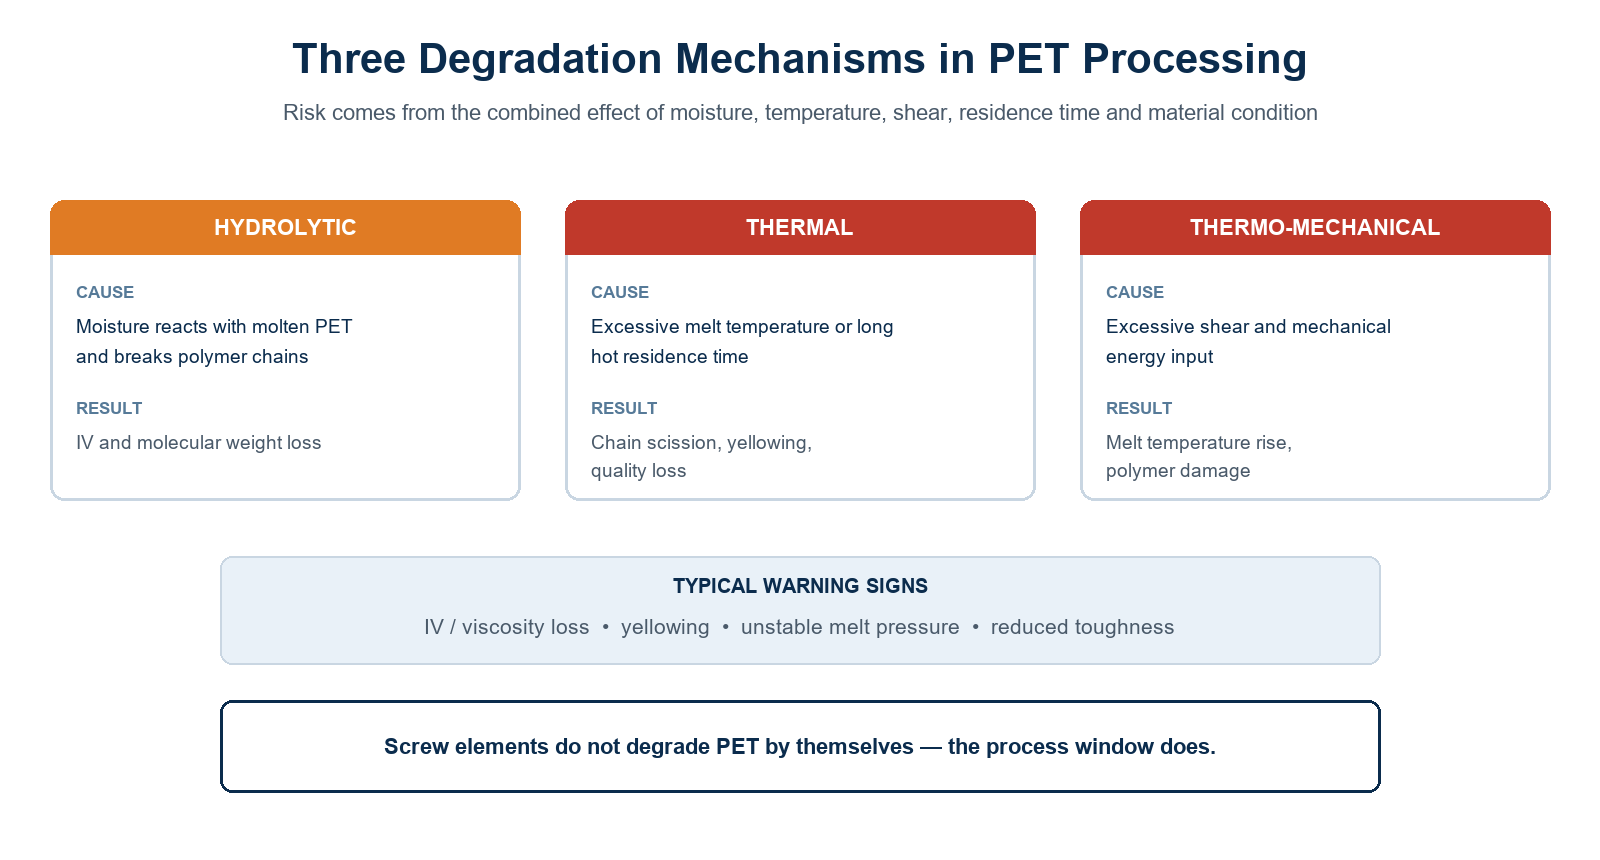
- การสลายตัวทางไฮโดรไลติก — ความชื้นจะเกิดปฏิกิริยากับ PET ที่หลอมเหลวและทำให้สายโซ่โพลิเมอร์แตกหัก ซึ่งส่งผลให้ความหนืดภายใน (IV) และน้ำหนักโมเลกุลลดลง.
- การสลายตัวทางความร้อน — อุณหภูมิการหลอมที่สูงเกินไป หรือการสัมผัสกับอุณหภูมิสูงเป็นเวลานาน จะทำให้สายโมเลกุลถูกตัดขาด สีเปลี่ยนไป และคุณภาพลดลง.
- การเสื่อมสภาพทางความร้อนและกลไก — แรงเฉือนและพลังงานกลที่มากเกินไปจะทำให้อุณหภูมิของสารหลอมเหลวเพิ่มขึ้น และก่อให้เกิดความเสียหายต่อโพลิเมอร์.
สัญญาณเตือนทั่วไป ได้แก่ การสูญเสีย IV หรือความหนืด การเปลี่ยนสีเป็นสีเหลือง ความไม่เสถียรของแรงดันการหลอม และการลดลงของความเหนียวหรือประสิทธิภาพการขึ้นรูป ส่วนประกอบของสกรูไม่ทำให้ PET เสื่อมสภาพโดยอัตโนมัติ — ความเสี่ยงเกิดจากผลรวมของปัจจัยต่าง ๆ ได้แก่ ความชื้น อุณหภูมิ แรงเฉือน เวลาพักในเครื่อง และสภาพของวัสดุ.
การหาสมดุลระหว่างประสิทธิภาพการผสมและการปกป้อง PET
การออกแบบสกรูเป็นกระบวนการที่ต้องหาจุดสมดุล หากการผสมน้อยเกินไป จะทำให้สารเติมแต่งกระจายตัวไม่ดี องค์ประกอบของวัสดุไม่สม่ำเสมอ และกระบวนการทำให้เป็นเนื้อเดียวกันไม่สมบูรณ์ ส่วนหากใช้พลังงานกลไกมากเกินไป จะทำให้อุณหภูมิของวัสดุหลอมเหลวสูงขึ้น เวลาพักในเขตจำกัดนานขึ้น และความเสี่ยงต่อการเสื่อมสภาพเพิ่มขึ้น.
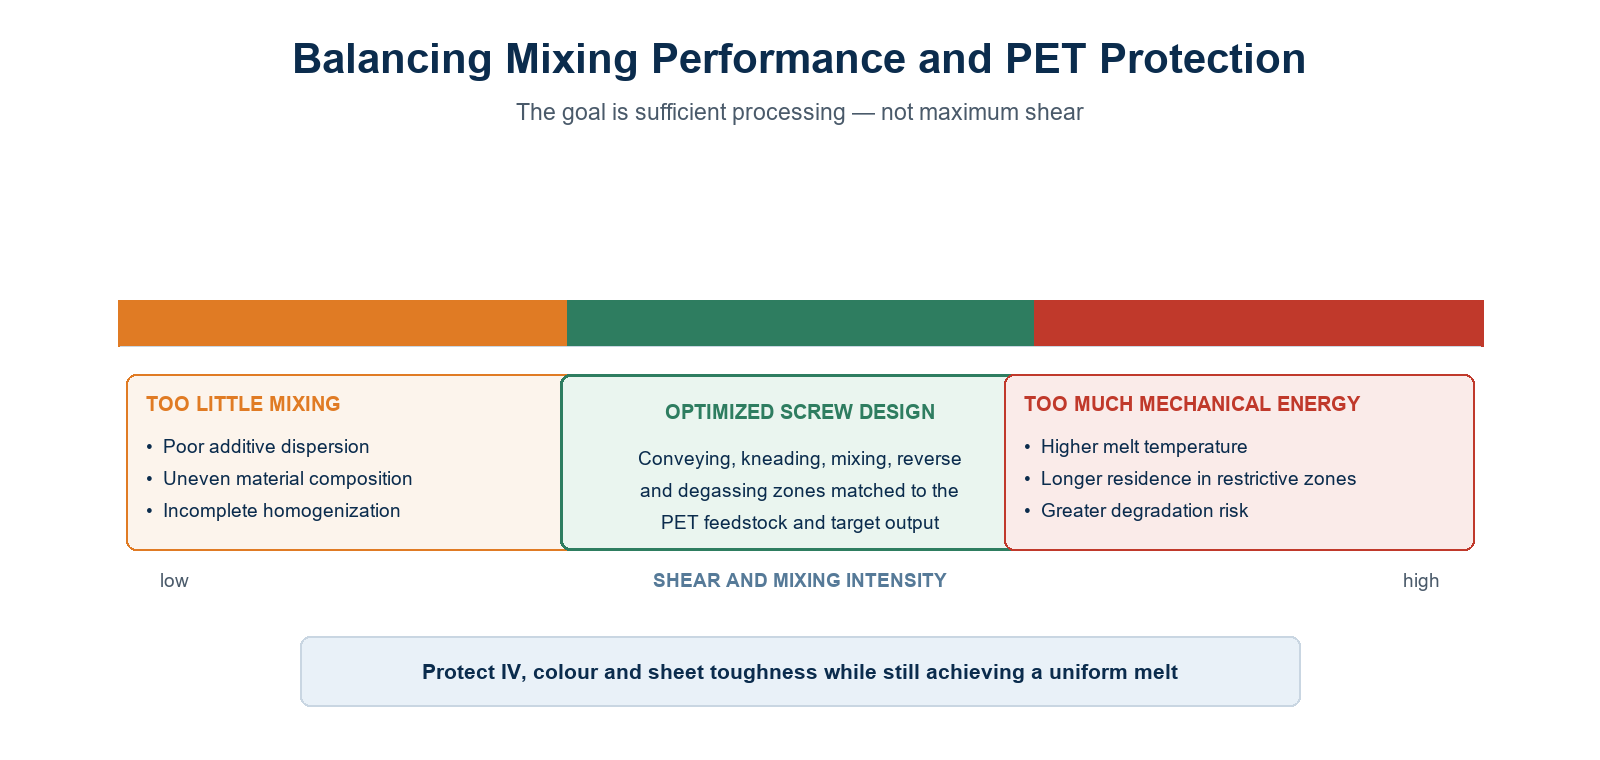
การออกแบบสกรูที่ได้รับการปรับปรุงให้เหมาะสมนั้น ได้ปรับให้สอดคล้องกับกระบวนการขนส่ง การนวด การผสม ส่วนที่ทำงานย้อนกลับ และพื้นที่กำจัดก๊าซ ให้เหมาะสมกับวัตถุดิบ PET และปริมาณผลผลิตที่ต้องการ — โดยเน้นการประมวลผลที่เพียงพอ ไม่ใช่แรงเฉือนสูงสุด.
หกมาตรการปฏิบัติได้จริงเพื่อลดการสลายตัวของ PET
| # | วัด | ควรทำอย่างไร |
|---|---|---|
| 01 | ทำให้วัตถุดิบแห้งและควบคุมปริมาณ | รักษาความชื้นของ PET ให้อยู่ในขอบเขตที่กำหนดไว้ในข้อกำหนดของวัตถุดิบและกระบวนการผลิต. |
| 02 | ปรับอุณหภูมิการหลอมให้เหมาะสม | หลีกเลี่ยงอุณหภูมิสูงที่ไม่จำเป็นและระยะเวลาที่วัตถุดิบอยู่ในอุณหภูมิสูงเป็นเวลานาน. |
| 03 | เลือกชิ้นส่วนสกรูอย่างระมัดระวัง | ใช้ความแรงของการผสมเพียงเท่าที่จำเป็นสำหรับสูตรผลิตภัณฑ์ที่ต้องการเท่านั้น. |
| 04 | หลีกเลี่ยงการจำกัดอย่างเกินเหตุ | จัดวางองค์ประกอบแบบกลับทิศทางอย่างระมัดระวัง และติดตามความดันและอุณหภูมิ. |
| 05 | ปรับให้ปริมาณข้อมูลที่ผ่านระบบคงที่ | หลีกเลี่ยงการปล่อยให้เครื่องทำงานในโหมดเดินเบาเป็นเวลานานเมื่อมี PET ที่ละลายอยู่ภายในถัง. |
| 06 | ตรวจสอบคุณภาพของวัสดุที่หลอม | ติดตาม IV ตามที่จำเป็น รวมถึงสี ความดัน ปริมาณการผลิต และประสิทธิภาพของแผ่น. |
ต้องกำหนดขีดจำกัดที่แม่นยำจากข้อมูลของผู้จัดหาวัสดุ การออกแบบเครื่อง และการทดลองผลิต.
การใช้งาน: สายการผลิต ABA แบบสกรูคู่ 85 มม. + สกรูเดี่ยว 75 มม.
เทคโนโลยีนี้แสดงศักยภาพสูงสุดในสายการผลิตแผ่น ABA แบบไฮบริด ซึ่งระบบสกรูคู่และระบบสกรูเดี่ยวทำงานร่วมกัน:
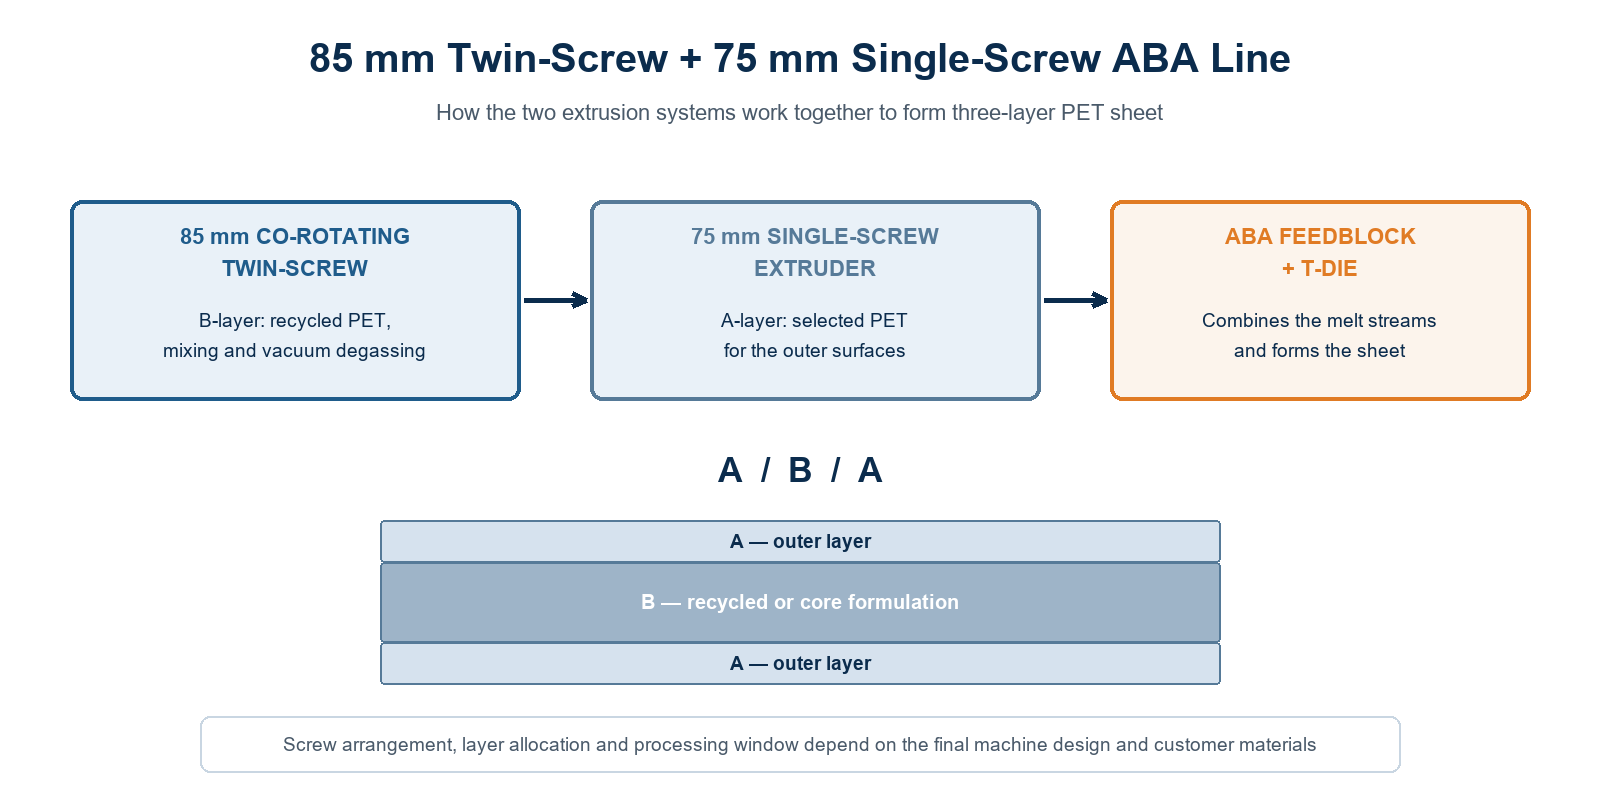
- สกรูคู่หมุนร่วมทิศทาง ขนาด 85 มม. — การประมวลผลชั้น B: วัสดุ PET ที่รีไซเคิลได้เหมาะสม การผสม และการกำจัดก๊าซด้วยระบบสุญญากาศ.
- สกรูเดี่ยว 75 มม. — การประมวลผลชั้น A: วัสดุ PET ที่เลือกมาใช้สำหรับพื้นผิวด้านนอก (ดู สายการผลิตแผ่น PET แบบสกรูเดี่ยว).
- บล็อกป้อน ABA + T-die — รวมกระแสวัสดุที่หลอมเหลวเข้าด้วยกันและสร้างแผ่น PET สามชั้น.
ผลลัพธ์คือโครงสร้างแบบ A/B/A: ชั้นนอกทำจาก PET คุณภาพบริสุทธิ์ที่คัดสรรมาอย่างพิถีพิถัน ล้อมรอบแกนกลางที่ทำจากวัสดุรีไซเคิลหรือสูตรทางเลือก โครงสร้างแบบเต็มรูปแบบนี้มีให้เลือกใน สายการผลิตแผ่น ABA PET สามชั้นแบบร่วมอัดขึ้นรูป, ซึ่งรวมระบบการอัดรีดทั้งสองระบบเข้ากับบล็อกป้อนวัสดุที่ออกแบบมาเฉพาะ การจัดวางสกรูจริง การจัดสรรชั้น และช่วงการทำงาน ขึ้นอยู่กับแบบเครื่องสุดท้ายและวัสดุของลูกค้า.
จุดสำคัญที่ควรจดจำ
ออกแบบสกรู ควบคุมกระบวนการ รักษาคุณภาพ PET การลำเลียงที่มีประสิทธิภาพ การผสมที่สมดุล การกำจัดก๊าซที่ควบคุมได้ และการใช้ส่วนจำกัดอย่างถูกต้องและพอเหมาะ เมื่อรวมกันแล้วจะช่วยลดความเสี่ยงของการเสื่อมคุณภาพ — และนี่คือสิ่งที่ทำให้กระบวนการผลิตแผ่น PET ที่เสถียรแตกต่างจากการแก้ไขปัญหาการสูญเสียค่า IV ที่เกิดขึ้นอย่างต่อเนื่อง การกำหนดรูปแบบสกรูทุกแบบควรได้รับการตรวจสอบให้สอดคล้องกับวัตถุดิบเฉพาะ ปริมาณการผลิตเป้าหมาย และข้อกำหนดด้านคุณภาพแผ่น ก่อนที่จะนำไปใช้ในขั้นตอนการผลิตจริง.