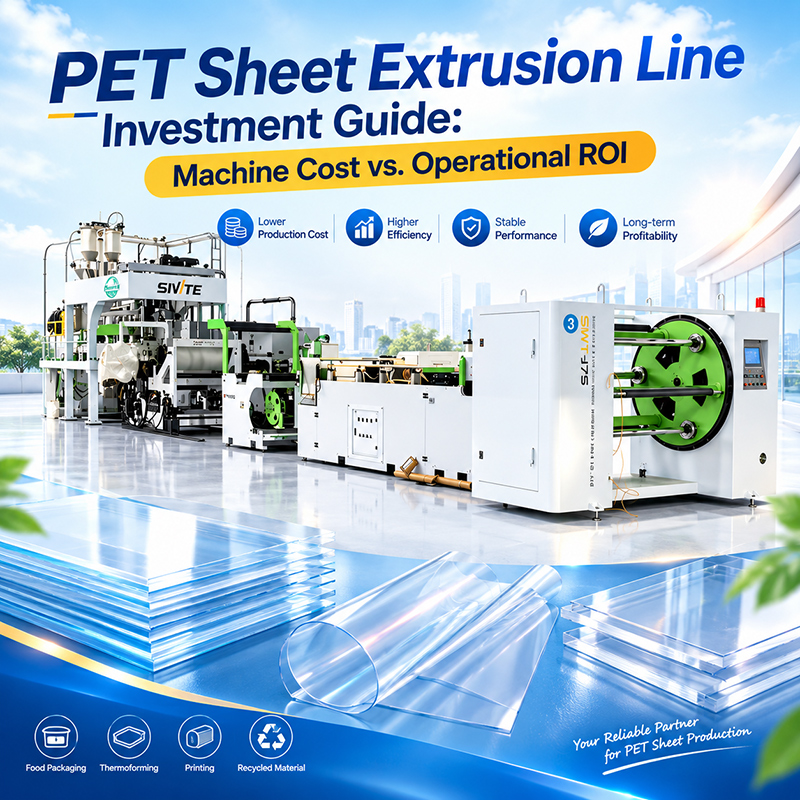
Investir dans un Ligne d'extrusion de feuilles PET Il s'agit d'une décision d'investissement majeure pour les fabricants d'emballages et les entreprises de thermoformage. Si le prix initial des machines occupe une place prépondérante dans les premières discussions relatives à l'acquisition, ce prix ne représente qu'une fraction des dépenses d'exploitation totales sur l'ensemble du cycle de vie.
Pour mettre en place une usine de production rentable, les décideurs doivent évaluer à la fois les dépenses d'investissement (CapEx) et les dépenses d'exploitation (OpEx) afin de déterminer le véritable retour sur investissement d'une extrudeuse de feuilles de PET.
Investissements : quels sont les facteurs qui déterminent le prix d'une ligne de production de plaques en PET ?
Le coût d'acquisition d'une ligne d'extrusion de feuilles en PET varie généralement entre De $150 000 à plus de $1 200 000, en fonction de la capacité de production, des configurations structurelles et des spécifications techniques.
Configuration de l'extrudeuse
Extrudeuses monovis proposent un prix d'achat initial plus bas. Cependant, extrudeuses à double vis parallèles co-rotatives—équipés d’un système de dégazage sous vide à plusieurs étages—permettent de se passer de systèmes de préséchage coûteux et gourmands en énergie.
Capacité de production
Les lignes d'entrée de gamme produisent entre 300 et 500 kg/h, les configurations de milieu de gamme entre 500 et 800 kg/h, tandis que les lignes industrielles à haute capacité atteignent entre 1 000 et 1 500 kg/h, voire plus. Un rendement plus élevé augmente les coûts initiaux des machines, mais réduit considérablement les frais fixes par kilogramme.
Co-extrusion multicouche (A/B/A)
Systèmes multicouches nécessitent des co-extrudeuses, des blocs d'alimentation et des filières en T à collecteurs multiples dédiés. Bien que cela augmente les dépenses d'investissement en machines, cela permet aux usines d'insérer des flocons de bouteilles en PET recyclé (rPET) à faible coût entre deux fines couches extérieures en PET vierge, afin de respecter les normes de contact alimentaire.
Équipements de précision pour le traitement en aval
Les piles de calandres à trois cylindres de haute précision, les jauges d'épaisseur automatiques, les batteries d'accumulateurs et les enrouleurs à plusieurs stations ont une incidence directe sur la transparence des feuilles, l'uniformité de l'épaisseur et le montant total de l'investissement final.
Ventilation des coûts d'exploitation : le coût réel de la fabrication de plaques en PET
Les dépenses d'exploitation sur une période de 5 à 10 ans dépassent largement les dépenses d'investissement initiales en machines. Dans une usine d'extrusion fonctionnant en continu 24 heures sur 24 et 7 jours sur 7, les dépenses d'exploitation s'articulent autour de trois facteurs principaux :
| Catégorie de coûts | Part estimée des charges d'exploitation | Stratégie d'optimisation opérationnelle |
|---|---|---|
| Matières premières | 60% – 70% | Utilisation de flocons de bouteilles en rPET post-consommation 100% à la place de la résine PET vierge. |
| Énergie et services publics | 15% – 20% | Remplacement des séchoirs par cristallisation par un système de dégazage sous vide à double vis sans fin. |
| Main-d'œuvre et frais généraux | 10% – 15% | Mise en place d'enrouleurs automatisés et de dispositifs de réalimentation en chutes de découpe à boucle fermée. |
Facteurs clés permettant d'accélérer le retour sur investissement des extrudeuses de feuilles de PET
Atteindre un délai de récupération de 12 à 24 mois repose sur l'optimisation de trois indicateurs de production essentiels :
Traitement direct des flocons (rPET)
La résine PET vierge entraîne des coûts de matières premières nettement plus élevés que les flocons de bouteilles en PET post-consommation lavés. Les lignes d'extrusion configurées pour traiter directement les flocons de rPET 100% permettent de réaliser des économies immédiates sur les matériaux.
Extrusion à double vis sans humidification
Le traitement traditionnel du PET nécessite 4 à 6 heures de préséchage à haute température. L'extrusion à double vis sous vide poussé élimine l'humidité directement de la masse fondue, ce qui permet de réduire la consommation électrique globale de l'usine de 15 à 251 TP3T par kilogramme.
Récupération des déchets en circuit fermé
Intégré broyeurs à découpe en ligne réintroduire directement les chutes de production dans l'extrudeuse principale sans dégradation thermique, ce qui permet de réduire au minimum le gaspillage de matière.
Calcul de la période de récupération et de la rentabilité annuelle
Lors du calcul des rendements attendus, évaluez le taux d'utilisation des capacités, l'écart de prix des matières premières et la consommation d'électricité par kilogramme :
Marge nette annuelle = [Production annuelle (kg) × (Prix de vente de la feuille/kg − Coût des matières premières/kg)] − Dépenses annuelles liées à l'énergie et à l'exploitation
Période de retour sur investissement (années) = (Total des dépenses d'investissement en machines + Coûts d'installation) ÷ Bénéfice d'exploitation net annuel
Exemple de calcul du retour sur investissement : Une ligne à double vis produisant 500 kg/h et fonctionnant 6 000 heures par an permet de produire 3 000 tonnes métriques de feuilles de PET par an. La réduction du coût des matières premières de $0,15/kg obtenue grâce au mélange de flocons de bouteilles en rPET de haute qualité permet de réaliser une économie annuelle de $450 000 sur les matières premières, ce qui permet d'amortir l'investissement initial dans la machine en 1,5 à 2 ans.
Questions fréquemment posées
Combien coûte une ligne d'extrusion de feuilles de PET ?
Le coût d'acquisition d'une ligne d'extrusion de feuilles en PET varie généralement entre $150 000 et plus de $1 200 000, en fonction de la capacité de production, de la configuration de l'extrudeuse et de la précision des équipements en aval.
Quel est le délai de rentabilité habituel d'une extrudeuse de feuilles de PET ?
La plupart des lignes d'extrusion de feuilles de PET permettent d'atteindre un délai de rentabilité compris entre 12 et 24 mois. Pour accélérer ce délai, il faut recourir à la transformation directe de flocons de rPET, à l'extrusion à double vis sans séchage et à la récupération des déchets en circuit fermé.
Quel est le principal poste de coûts d'exploitation dans la production de feuilles de PET ?
Les matières premières représentent 60 à 70% des dépenses d'exploitation. Le traitement de 100% de flocons de bouteilles en rPET post-consommation, plutôt que de résine PET vierge, constitue la stratégie de réduction des coûts la plus efficace.
En quoi l'extrusion à double vis permet-elle de réduire les coûts énergétiques ?
L'extrusion à double vis sous vide poussé permet d'éliminer l'humidité directement de la masse fondue, supprimant ainsi l'étape de préséchage qui dure habituellement entre 4 et 6 heures. Cela réduit la consommation électrique globale de l'usine de 15 à 25% par kilogramme.
Les flocons de PET recyclé peuvent-ils permettre de réduire les coûts des matières premières ?
Oui. Les lignes d’extrusion configurées pour les flocons de bouteilles en rPET 100% permettent de réaliser immédiatement des économies de matière. La co-extrusion multicouche A/B/A permet aux usines d’intercaler des flocons de rPET entre de fines couches de PET vierge afin de garantir la conformité aux normes relatives au contact alimentaire.
Quelle capacité de production dois-je choisir ?
Les lignes d'entrée de gamme ont un rendement de 300 à 500 kg/h, les lignes de milieu de gamme de 500 à 800 kg/h, et les lignes industrielles de 1 000 à 1 500 kg/h et plus. Un rendement plus élevé augmente les dépenses d'investissement initiales, mais réduit les frais fixes par kilogramme.
En se concentrant strictement sur les faibles coûts initiaux Coût d'une machine d'extrusion de feuilles de PET Cela entraîne souvent une augmentation des factures d'énergie à long terme et des exigences plus strictes en matière de résine. Investir dans des solutions efficaces de dégazage, de coextrusion multicouche et de transformation directe du rPET garantit une rentabilité à long terme et un avantage concurrentiel dans le domaine des emballages thermoformés.