ПЭТ — один из самых чувствительных к влаге и теплу упаковочных полимеров на рынке, поэтому выбранный вами экструдер напрямую определяет внутреннюю вязкость (IV), цвет и конечную прочность листа. Двухшнековый экструдер с однонаправленным вращением шнеков для ПЭТ предоставляет переработчикам модульный и контролируемый способ транспортировки, плавления, смешивания, дегазации и разгрузки ПЭТ — но только в том случае, если конфигурация шнеков соответствует особенностям материала. В данном руководстве объясняется, как работает эта технология, какую функцию выполняет каждый элемент шнека, откуда возникает риск деградации и как компания TZ-machinery применяет систему параллельных однонаправленных двухшнековых экструдеров диаметром 85 мм на промышленных линиях по экструзии ПЭТ-листов.
Что такое двухшнековый экструдер PET с однонаправленным вращением?
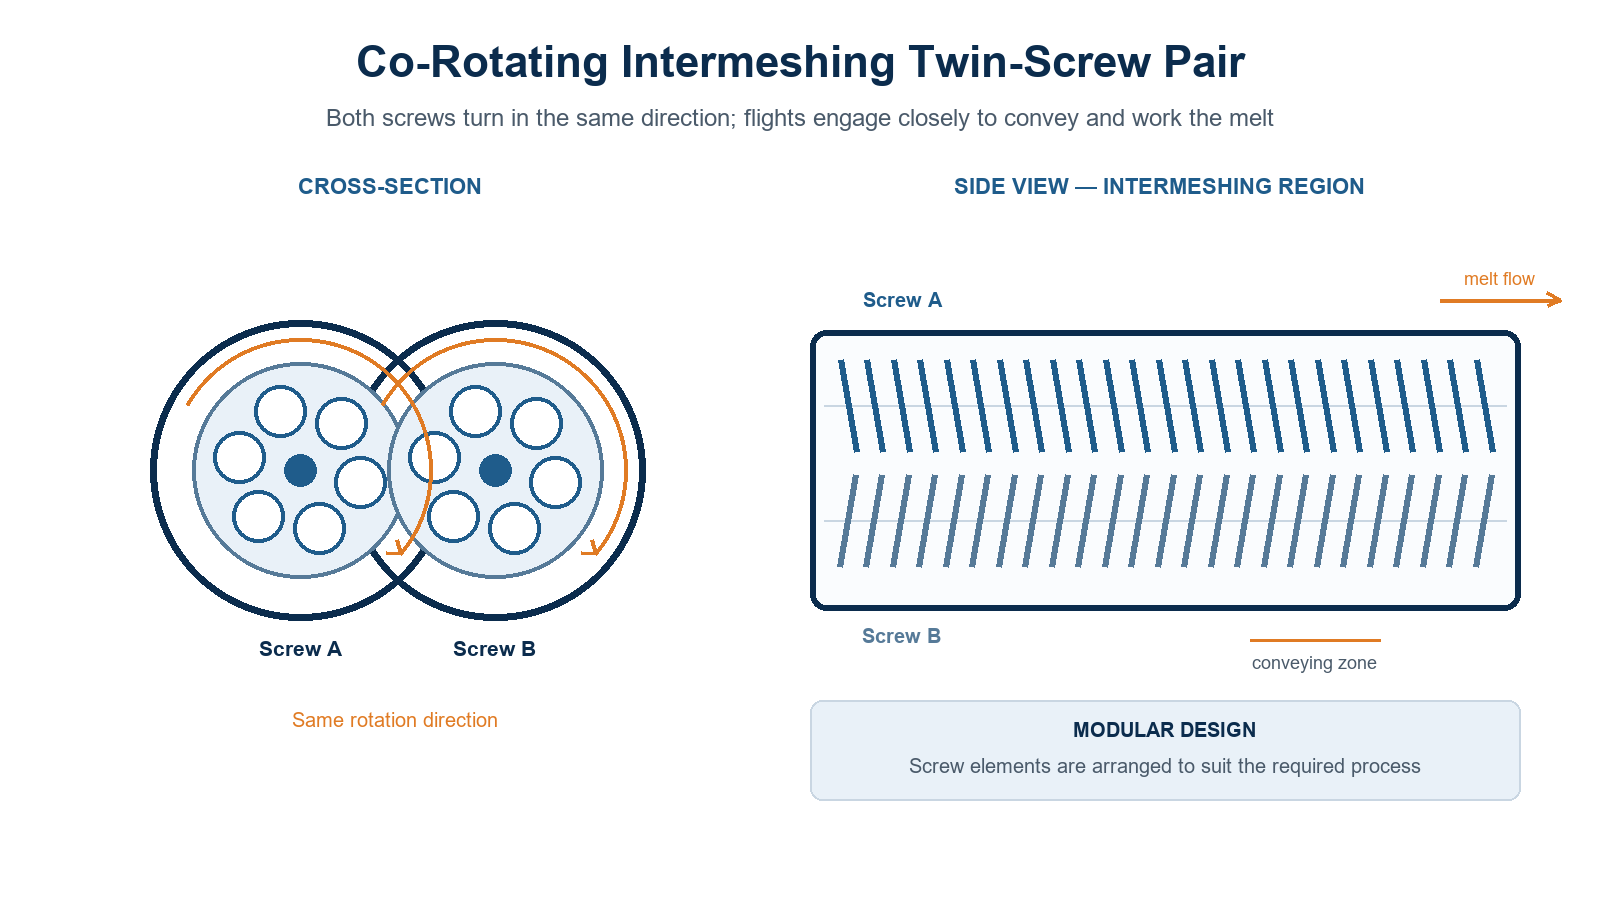
В двухшнековом экструдере внутри одного цилиндра используются два параллельных шнека. В вращающиеся в одном направлении В данной конструкции оба винта вращаются в одном направлении, а их витки взаимосвязь для тщательной переработки и транспортировки расплава. Шнеки состоят из модульных элементов, поэтому рабочую зону можно сконфигурировать в соответствии с конкретными задачами — удалением летучих веществ, компандированием или прямой экструзией ПЭТ-листов.
Дизайн характеризуется тремя особенностями:
- Вращающиеся в одном направлении: оба винта вращаются в одном направлении, обеспечивая самоочищение боковых поверхностей витка.
- Взаимосвязь: винтовые лопасти плотно прилегают друг к другу, обеспечивая транспортировку и переработку расплава.
- Модульная конструкция: Винтовые элементы можно перегруппировать в соответствии с требованиями технологического процесса.
Пример в промышленных масштабах см. в двухшнековая машина для экструзии листов ПЭТ построенная на основе этой 85-миллиметровой платформы с параллельными вращающимися в одном направлении валами.
Как происходит переработка ПЭТ в экструдере: шесть этапов
Внутри цилиндра ПЭТ проходит шесть технологических этапов:
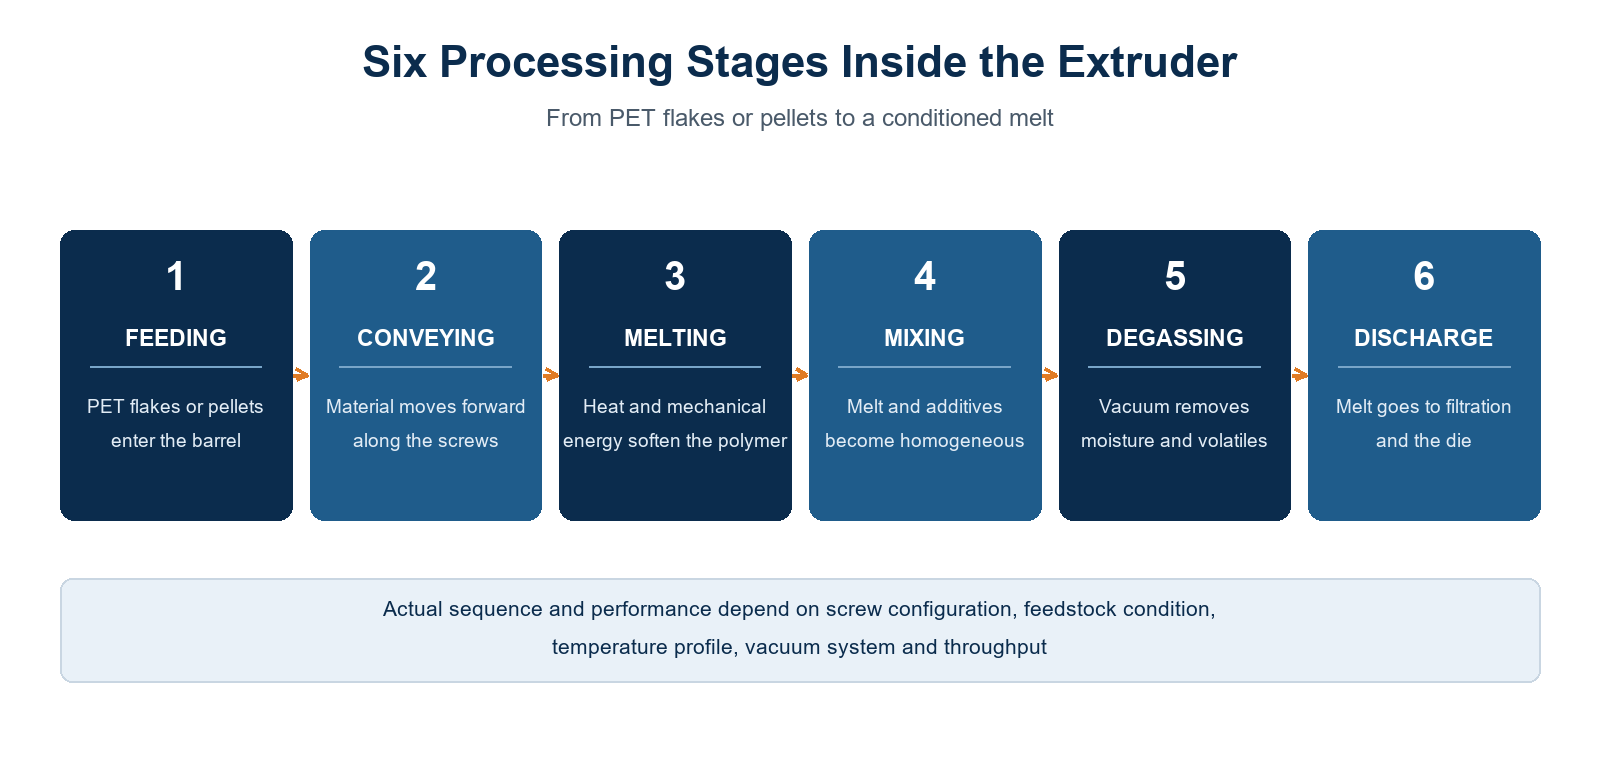
- Кормление — Хлопья или гранулы ПЭТ поступают в цилиндр.
- Транспортировка — материал продвигается вперед по винтам.
- Плавление — тепло и механическая энергия размягчают полимер.
- Смешивание — расплав и добавки приобретают однородную консистенцию.
- Дегазация — вакуум удаляет влагу и летучие компоненты.
- Разряд — расплав поступает на фильтрацию и в форму.
Фактическая последовательность операций и производительность зависят от конфигурации шнека, состояния сырья, температурного профиля, вакуумной системы и пропускной способности.
Четыре типа винтовых элементов и их назначение
Технологическая секция с двухшнековым экструдером PET состоит из четырёх групп основных элементов:
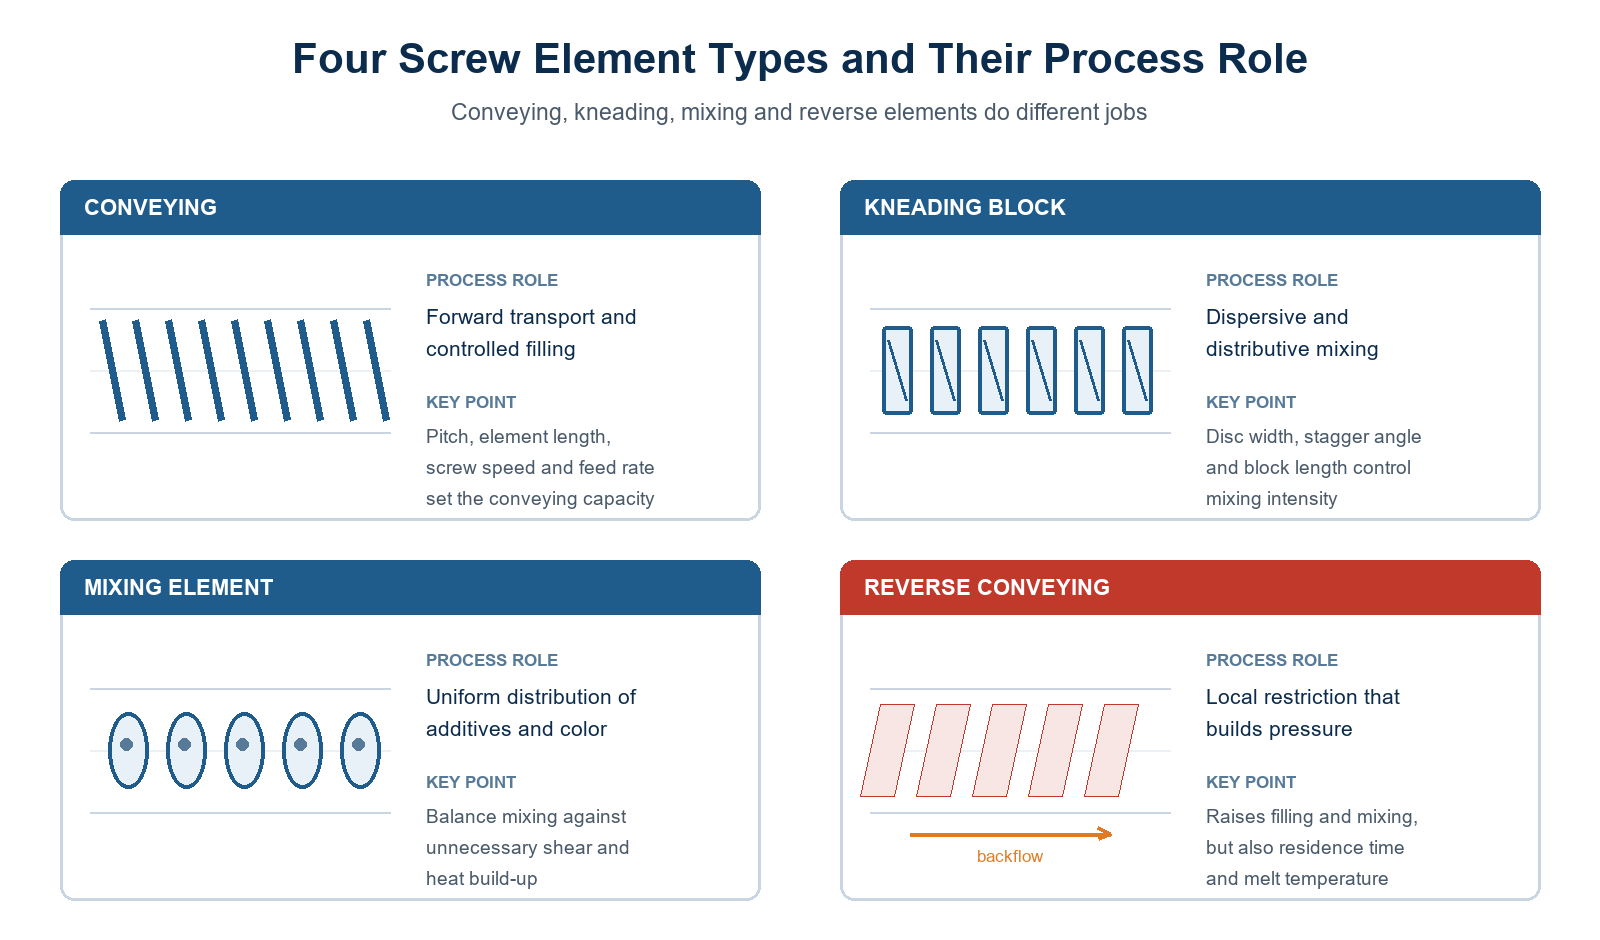
1. Конвейерные элементы — транспортировка вперед и контролируемое наполнение
Транспортирующие элементы продвигают ПЭТ-материал вперед по цилиндру. Они определяют условия транспортировки материала, уровень наполнения и время пребывания. На пропускную способность влияют шаг, длина элементов, скорость вращения шнека и скорость подачи. Следует отметить, что транспортирующие элементы обеспечивают в первую очередь транспортировку, а не интенсивное перемешивание.
2. Блоки для замеса — дисперсионное и распределительное перемешивание
Блоки замеса разделяют, вновь объединяют и деформируют материал по мере его прохождения через диски, расположенные в шахматном порядке. Ширина дисков, угол их смещения, длина блоков, скорость вращения шнека и производительность определяют характер перемешивания. Предупреждение о ПЭТ: Чрезмерная механическая энергия может привести к повышению температуры расплава и увеличению риска деградации — более интенсивное перемешивание не всегда является оптимальным для ПЭТ.
3. Смешивание компонентов — равномерность распределения и состава
В процессе перемешивания элементы обеспечивают более равномерное распределение добавок, цветовых концентратов и различных компонентов материала (распределительное перемешивание), а при приложении достаточного напряжения разрушают агломераты (дисперсионное перемешивание). Выберите интенсивность перемешивания таким образом, чтобы добиться однородности без излишнего сдвига или нагрева.
4. Элементы обратной транспортировки — регулируемое сужение
Обратные элементы локально противодействуют прямому перемещению и создают участок, в котором нарастает давление. При правильном расположении они могут повысить эффективность заполнения расплавом, перемешивания и дегазации. Риск заключается в том, что они могут увеличить время пребывания, степень сдвига и температуру расплава, поэтому их следует использовать с осторожностью. Обратные элементы являются элементами управления технологическим процессом, а не просто элементами, обеспечивающими “более интенсивное перемешивание”.
Вакуумная дегазация: что она может, а что нет
Вакуумный патрубок удаляет влагу и летучие компоненты из расплава в соответствующих вакуумных условиях. Для эффективной дегазации необходимы надлежащее обновление поверхности расплава, достаточная площадь вентиляционных отверстий, соответствующая вакуумная мощность и стабильная работа.
Важное ограничение: Вакуумная дегазация не гарантирует, что влажный ПЭТ можно перерабатывать без сушки. ПЭТ чувствителен к влаге при температурах плавления, поэтому контроль влажности сырья по-прежнему имеет решающее значение. Вентилируемые одношнековые линии, такие как Линия экструзии ПЭТ-листов SWT-120D с вентиляцией и одним шнеком Действуют по одному и тому же принципу — вентиляционная система способствует удалению влаги и летучих веществ, но не заменяет правильную сушку.
Как конфигурация винтов может привести к деградации ПЭТ
Существует три механизма разложения ПЭТ в процессе переработки в расплаве:
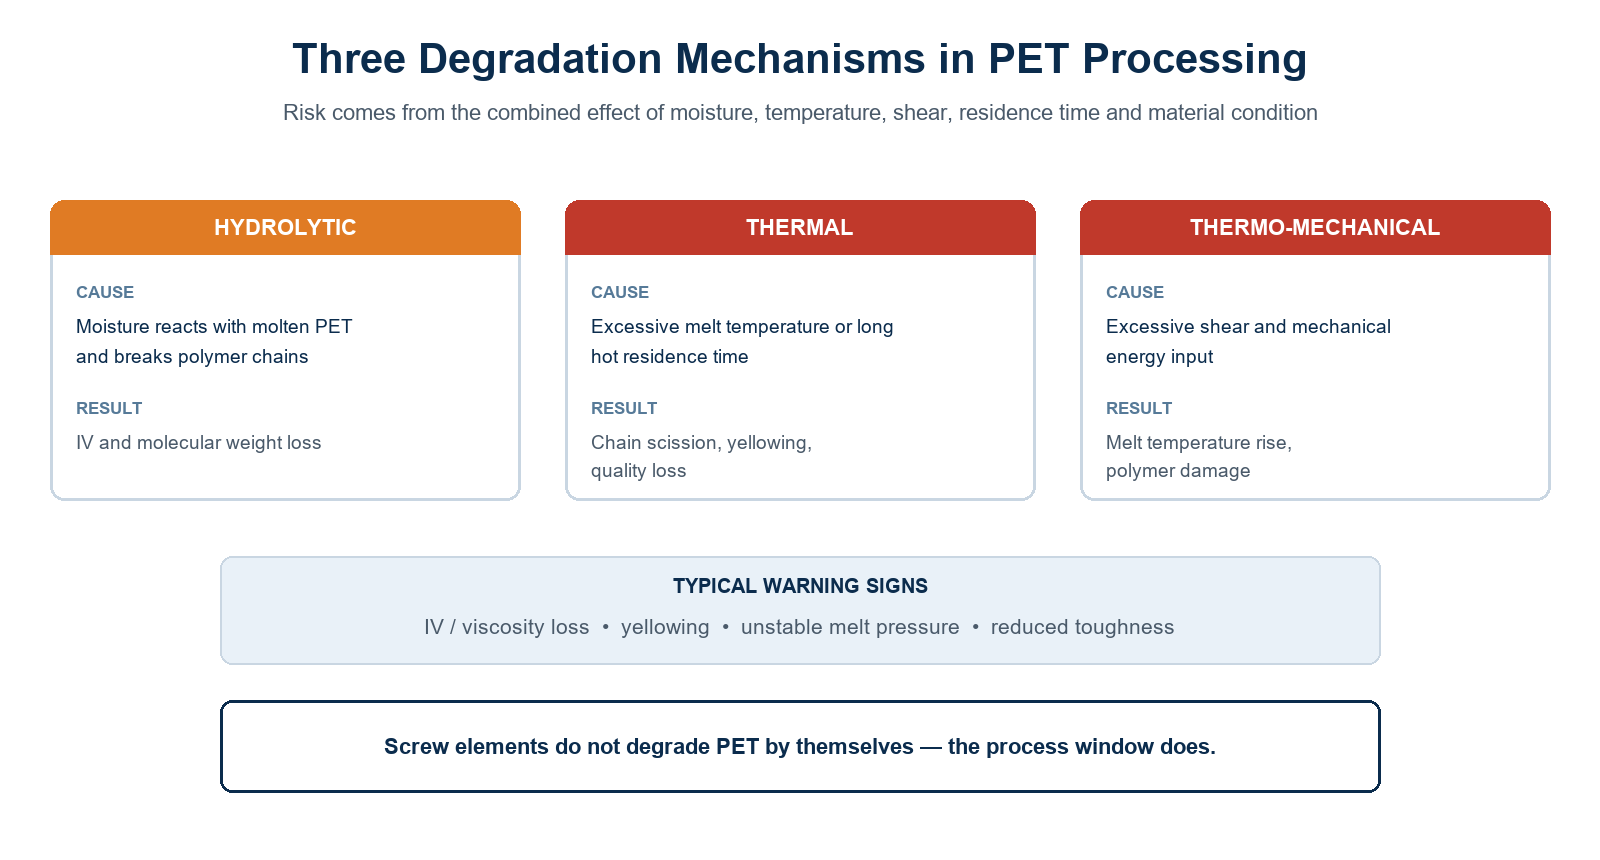
- Гидролитическое разложение — влага вступает в реакцию с расплавленным ПЭТ и разрушает полимерные цепи, что приводит к снижению внутренней вязкости (IV) и молекулярной массы.
- Термическое разложение — Чрезмерно высокая температура плавления или длительное пребывание при высокой температуре приводит к разрыву цепи, изменению цвета и ухудшению качества.
- Термомеханическое разложение — Чрезмерное сдвиговое усилие и механическая энергия повышают температуру расплава и способствуют повреждению полимера.
К типичным предупреждающим признакам относятся потеря вязкости или снижение индекса текучести (IV), пожелтение, нестабильное давление расплава, а также снижение ударной вязкости или технологических характеристик. Элементы шнека сами по себе не вызывают деградацию ПЭТ — риск связан с совокупным воздействием влаги, температуры, сдвига, времени пребывания в шнеке и состояния материала.
Оптимальный баланс между производительностью смешивания и защитой ПЭТ
Конструкция шнека — это поиск золотой середины. Недостаточное перемешивание приводит к плохой дисперсии добавок, неравномерному составу материала и неполной гомогенизации. Чрезмерная механическая энергия вызывает повышение температуры расплава, увеличение времени пребывания в зонах ограниченного потока и повышение риска деградации.
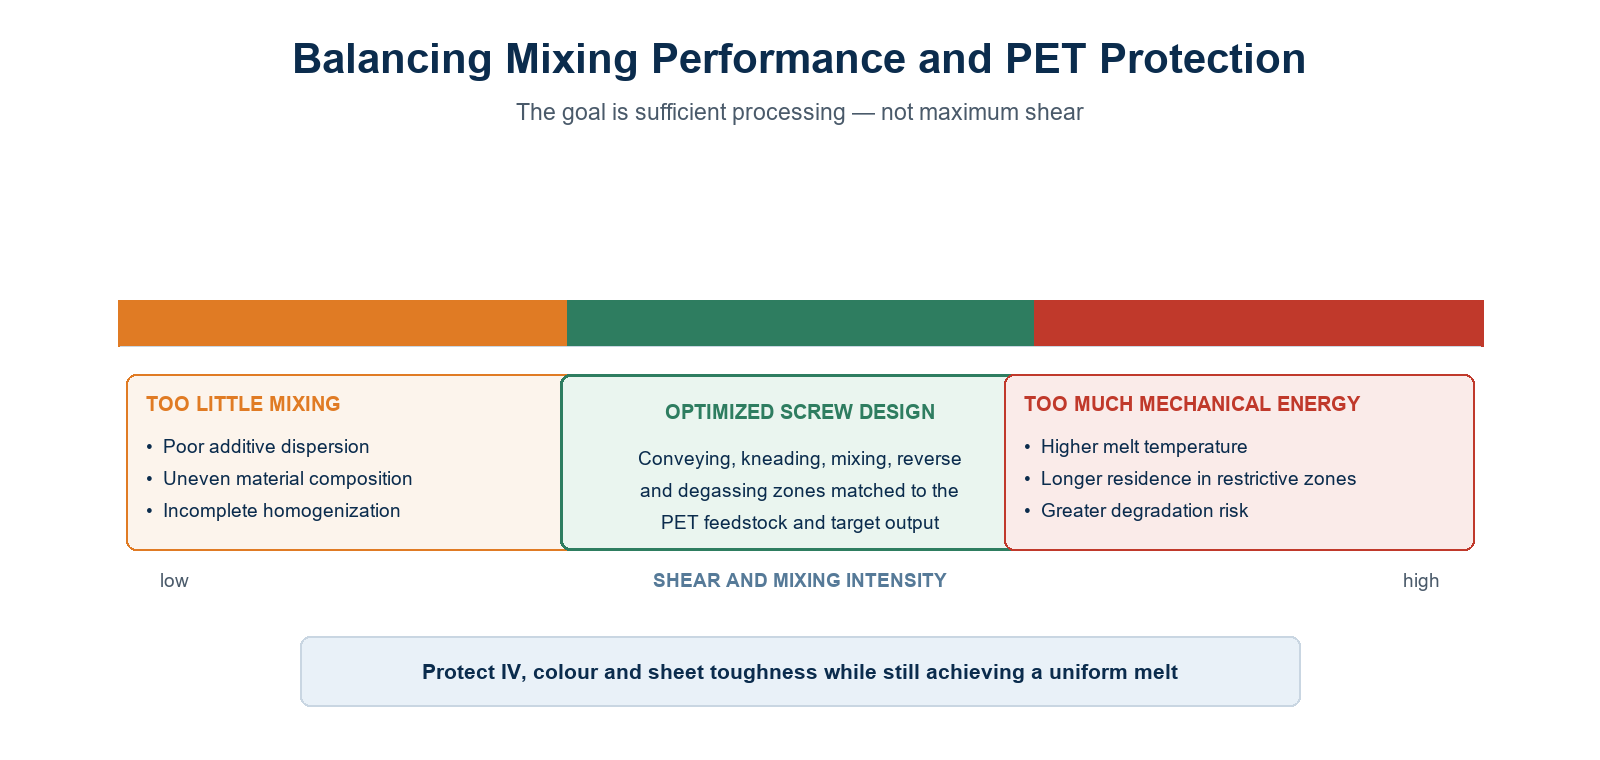
Оптимизированная конструкция шнека обеспечивает согласованность зон транспортировки, замеса, перемешивания, реверсивных элементов и дегазации с исходным материалом ПЭТ и целевым объемом производства — при этом обеспечивается достаточная степень переработки, а не максимальное сдвиговое усилие.
Шесть практических мер по снижению скорости разложения ПЭТ
| # | Мера | Что делать |
|---|---|---|
| 01 | Сушка и контроль сырья | Следите за тем, чтобы влажность ПЭТ соответствовала требованиям, установленным в спецификациях на сырье и технологический процесс. |
| 02 | Оптимизировать температуру расплава | Следует избегать неоправданно высоких температур и длительного пребывания материала в горячей среде. |
| 03 | Тщательно подбирайте винтовые элементы | Используйте только ту интенсивность перемешивания, которая необходима для получения требуемой рецептуры. |
| 04 | Избегайте чрезмерных ограничений | Тщательно размещайте элементы реверса и следите за давлением и температурой. |
| 05 | Стабилизировать пропускную способность | Следует избегать длительной работы двигателя на холостом ходу при наличии расплава ПЭТ внутри цилиндра. |
| 06 | Контроль качества расплава | Отслеживайте, где это применимо, цвет, давление, производительность и характеристики листа. |
Точные пределы должны быть определены на основе данных поставщика материалов, конструкции оборудования и результатов производственных испытаний.
Применение: двухшнековая линия ABA 85 мм + одношнековая линия ABA 75 мм
Эта технология раскрывает весь свой потенциал на гибридной линии по производству листов ABA, где двухшнековые и одношнековые системы работают совместно:
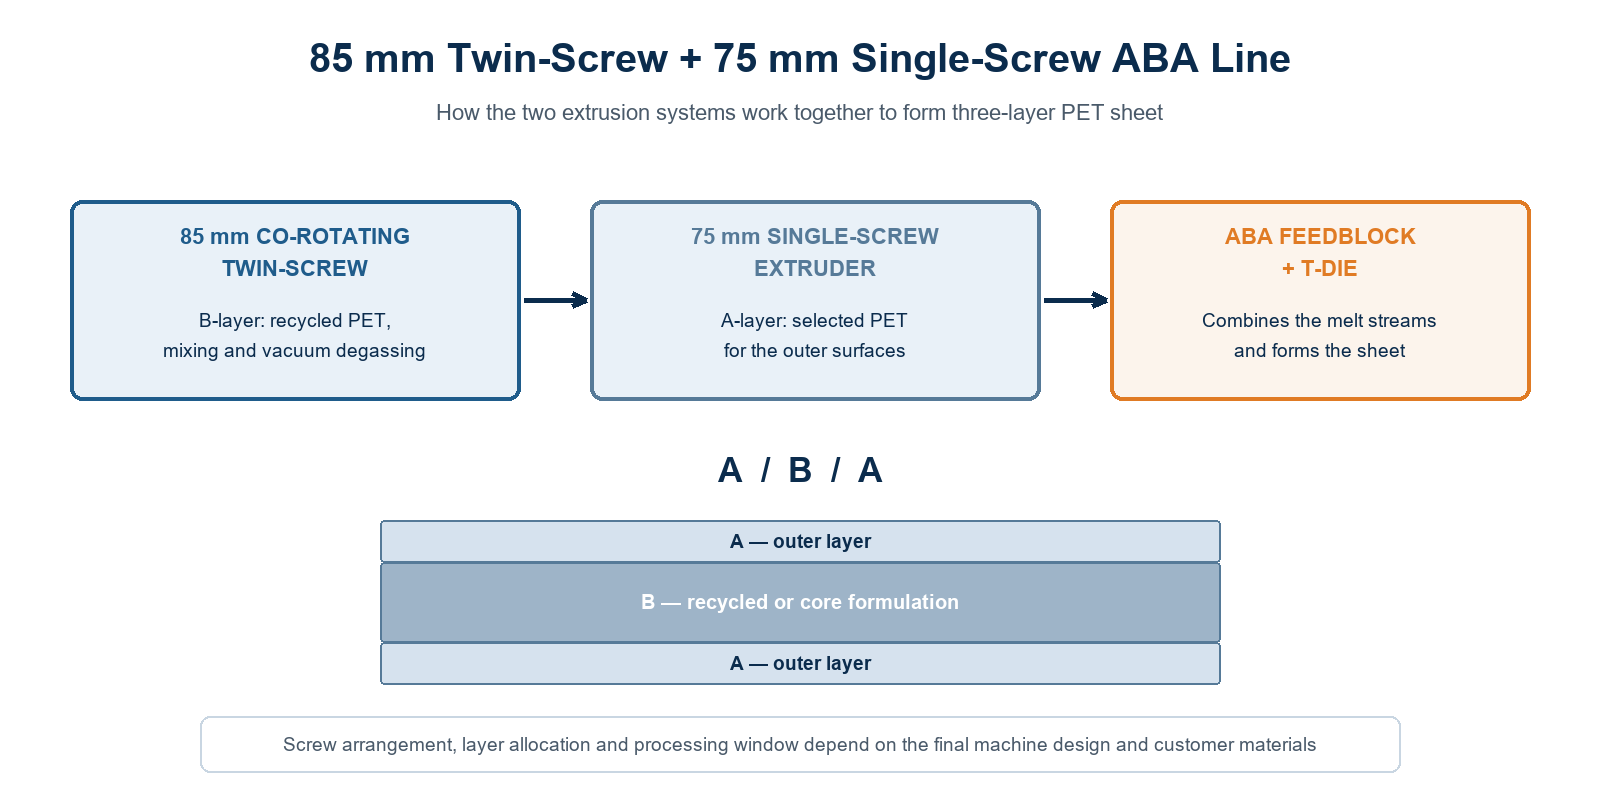
- 85-миллиметровый двухшнековый копроцессор с одинаковым направлением вращения — Обработка B-слоя: подходящие материалы из переработанного ПЭТ, смешивание и вакуумная дегазация.
- 75 мм одношнековый — Обработка A-слоя: для наружных поверхностей используется специально подобранный ПЭТ-материал (см. Линия по экструзии листов ПЭТ с одним шнеком).
- Блок подачи ABA + Т-образная матрица — объединяет потоки расплава и формирует трехслойный лист ПЭТ.
В результате получается структура типа A/B/A: наружные слои из отборного ПЭТ первичного качества, окружающие сердцевину из переработанного материала или материала альтернативного состава. Полная конфигурация представлена в Линия соэкструзии трехслойных листов ABA PET, в которой обе экструзионные системы соединены со специальным подающим блоком. Фактическая схема расположения шнеков, распределение слоев и технологические параметры зависят от окончательной конструкции установки и материалов заказчика.
Ключевые выводы
Разработайте конструкцию шнека. Контролируйте процесс. Обеспечьте качество ПЭТ. Эффективная транспортировка, сбалансированное перемешивание, контролируемое дегазирование и правильное ограничение использования ограничительных элементов в совокупности снижают риск деградации — и именно это отличает стабильное производство ПЭТ-листов от постоянной борьбы с проблемами, связанными с потерей IV. Каждая конфигурация шнека должна быть проверена с учетом конкретного сырья, целевой производительности и требований к качеству листов, прежде чем приступать к производству.