Proses ekstrusi lembaran PET daur ulang sering kali menghadapi tiga masalah kualitas utama: perubahan warna menjadi kuning, ketangguhan yang rendah, dan kilap yang kurang. Masalah-masalah ini menjadi lebih terlihat ketika menggunakan persentase serpihan PET daur ulang atau regrind yang tinggi. Bagi produsen yang memproduksi lembaran PET untuk termoforming, cacat-cacat ini dapat memengaruhi penampilan produk, kinerja pembentukan, dan kualitas produk akhir.
1. Mengapa Lembaran PET Daur Ulang Menjadi Kuning?
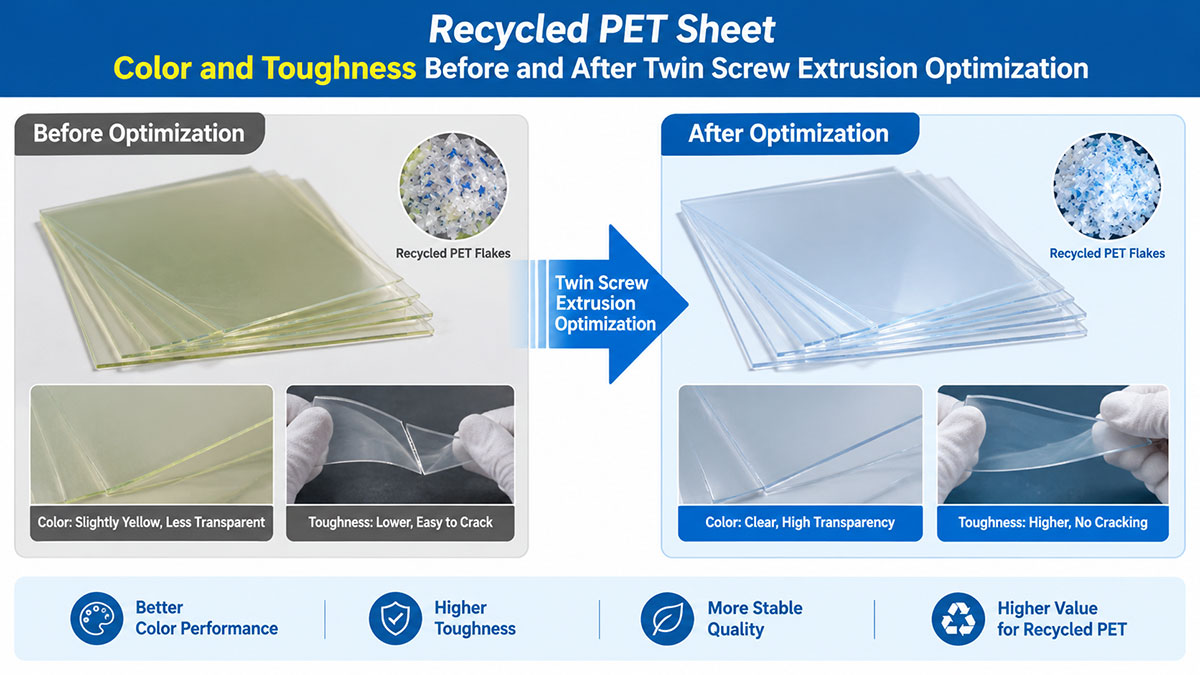
Lembaran PET dapat menguning akibat degradasi termal, hidrolisis yang disebabkan oleh kelembapan, bahan daur ulang yang terkontaminasi, atau waktu paparan yang terlalu lama pada suhu tinggi. Pengelolaan bahan baku yang tepat dan kondisi ekstrusi yang dioptimalkan sangatlah penting.
Untuk jalur ekstrusi lembaran PET dengan sekrup ganda paralel, konfigurasi sekrup yang tepat, pengendalian suhu, penghilangan gas dengan vakum, dan penyaringan lelehan yang efektif dapat membantu meningkatkan kualitas lelehan dan mengurangi cacat proses.
Warna dan ketangguhan lembaran PET daur ulang sebelum dan sesudah optimalisasi proses ekstrusi sekrup ganda
2. Cara Meningkatkan Ketangguhan dan Kilap Lembaran PET
Ketangguhan yang rendah dapat disebabkan oleh penurunan berat molekul PET, penurunan viskositas intrinsik (IV), atau kualitas bahan daur ulang yang tidak konsisten. Kilap yang kurang memadai mungkin terkait dengan kontaminasi, keseragaman lelehan, kondisi cetakan, atau pengaturan rol pendingin.
Selain mengoptimalkan proses ekstrusi, produsen dapat mempertimbangkan formulasi masterbatch berikut ini sebagai titik awal untuk uji coba produksi.
| Jenis Masterbatch | Takaran Tambahan yang Direkomendasikan per 1.000 kg PET |
|---|---|
| Masterbatch anti-kekuningan | 300–600 g |
| Masterbatch penguat / anti-retak | 6–8 kg |
| Masterbatch pemutih | 1,5 kg |
| Masterbatch penambah kilap | 1,5 kg |
Dosis-dosis ini merupakan formulasi acuan dan harus divalidasi sesuai dengan spesifikasi pemasok masterbatch, kualitas PET daur ulang, serta sifat lembaran yang diinginkan. Masterbatch pemutih dan penambah kilap dapat meningkatkan penampilan, sedangkan aditif penguat ketahanan dapat membantu meningkatkan ketahanan terhadap benturan. Hasil yang sebenarnya bergantung pada kompatibilitas aditif dan kondisi pemrosesan.
3. Bagaimana Ekstrusi Sekrup Ganda Paralel Meningkatkan Kualitas Lembaran PET Daur Ulang
Lini ekstrusi lembaran PET dengan sekrup ganda paralel yang dirancang dengan baik dapat menghasilkan pencampuran, penghilangan gas, dan pemrosesan bahan PET daur ulang yang sesuai secara efektif. Jika dipadukan dengan sistem filtrasi yang tepat, pengendalian suhu, dan penambahan aditif yang akurat, lini ini dapat membantu produsen meningkatkan konsistensi warna, ketangguhan, dan penampilan permukaan lembaran.
Konfigurasi peralatan dan parameter pemrosesan yang optimal bergantung pada komposisi bahan daur ulang, target hasil produksi, ketebalan lembaran, dan aplikasi akhir. Menjaga kualitas bahan baku agar tetap stabil serta mengendalikan degradasi PET juga sangat penting untuk menghasilkan hasil produksi yang konsisten.
PERTANYAAN YANG SERING DIAJUKAN
Mengapa lembaran PET daur ulang berubah warna menjadi kuning?
Ada empat penyebab utama: degradasi termal, hidrolisis akibat kelembapan, bahan daur ulang yang terkontaminasi, dan waktu tinggal yang terlalu lama pada suhu lelehan yang tinggi. Penguningan merupakan perubahan kimiawi pada rantai polimer, sehingga pengendaliannya paling baik dilakukan pada tahap hulu melalui pengelolaan bahan baku, pengendalian suhu, penghilangan gas dengan vakum, dan penyaringan lelehan.
Apakah perubahan warna menjadi kekuningan dapat diatasi setelah lembaran tersebut diproduksi?
Tidak. Perubahan warna menjadi kuning mencerminkan perubahan molekuler pada PET itu sendiri, sehingga tidak dapat dihilangkan dengan cara dipoles atau dicuci setelahnya. Cara yang paling praktis adalah pencegahan: jaga agar serpihan tetap kering dan bersih, perpendek waktu penyimpanan, dan tambahkan masterbatch anti-kuning dengan takaran yang telah tervalidasi.
Mengapa lembaran PET daur ulang kehilangan ketangguhan dan kekuatan benturan?
Penurunan ketangguhan biasanya terjadi seiring dengan penurunan berat molekul dan viskositas intrinsik (IV). Serpihan daur ulang yang masuk memiliki nilai IV yang bervariasi serta riwayat paparan panas yang berbeda-beda, sehingga lelehan dapat mengandung fraksi yang telah terdegradasi dan mudah retak saat terkena benturan. Kualitas serpihan yang konsisten dan proses pemanasan yang hati-hati dapat menjaga nilai IV.
Berapa banyak masterbatch anti-kekuningan yang digunakan per ton PET?
Titik awal yang umum adalah 300–600 g per 1.000 kg PET. Kadar pastinya bergantung pada spesifikasi pemasok masterbatch, warna serpihan daur ulang yang masuk, dan tampilan lembaran yang diinginkan, sehingga hal ini perlu dikonfirmasi melalui uji coba produksi.
Berapa banyak masterbatch penguat yang ditambahkan ke lembaran PET daur ulang?
Dosis acuan adalah 6–8 kg per 1.000 kg PET, yang kira-kira sepuluh kali lipat dari takaran aditif anti-kekuningan. Kinerja ketahanan benturan bergantung pada kompatibilitas aditif dengan resin dasar serta kondisi pemrosesan; oleh karena itu, lakukan validasi takaran tersebut pada lini produksi Anda sendiri sebelum meningkatkan skala produksinya.
Apakah lini produksi sekrup ganda memerlukan proses pengeringan awal untuk serpihan PET daur ulang?
Proses degassing vakum dan desain multi-vent menghilangkan kelembapan serta zat-zat yang mudah menguap selama proses ekstrusi, yang mengurangi beban kristalisasi dan pra-pengeringan yang biasanya garis ekstrusi lembaran PET sekrup tunggal yang biasanya diperlukan. Serpihan yang sangat basah atau sangat terkontaminasi mungkin masih memerlukan proses persiapan terlebih dahulu.
Apa yang menyebabkan kilap yang kurang baik pada lembaran PET daur ulang?
Kilap yang kurang biasanya disebabkan oleh kontaminasi, ketidakmerataan lelehan, kondisi cetakan, atau pengaturan rol pendingin. Tekanan lelehan yang stabil, penyaringan yang bersih, dan pendinginan yang terkendali semuanya memiliki pengaruh langsung terhadap hasil akhir permukaan.
Apakah struktur koekstrusi ABA dapat menyamarkan perubahan warna pada PET daur ulang?
Ya. Sebuah Lini ekstrusi bersama tiga lapis ABA PET Proses ini melapisi inti daur ulang dengan lapisan luar baru, sehingga perubahan warna ringan pada inti menjadi jauh kurang terlihat pada produk jadi. Ini merupakan pilihan praktis ketika kandungan bahan daur ulang tinggi, namun penampilan permukaannya harus tetap berkualitas premium.
Bagaimana produsen lembaran dapat menjaga kualitas bahan daur ulang agar tetap konsisten?
Selesaikan prosesnya secara internal. A penghancur online skrap tepi lembaran mengembalikan limbah skeletal langsung ke ekstruder, sehingga aliran bahan daur ulang tetap bersih, kering, dan dapat dilacak, alih-alih menumpuk kontaminasi yang tidak diketahui.