L'extrusion de plaques en PET recyclé se heurte souvent à trois problèmes de qualité majeurs : le jaunissement, une faible ténacité et un brillant insuffisant. Ces problèmes deviennent plus visibles lorsque l'on utilise un pourcentage élevé de flocons ou de broyats de PET recyclé. Pour les fabricants de plaques de PET destinées au thermoformage, ces défauts peuvent nuire à l'aspect du produit, à ses performances de formage et à la qualité du produit fini.
1. Pourquoi les plaques en PET recyclé jaunissent-elles ?
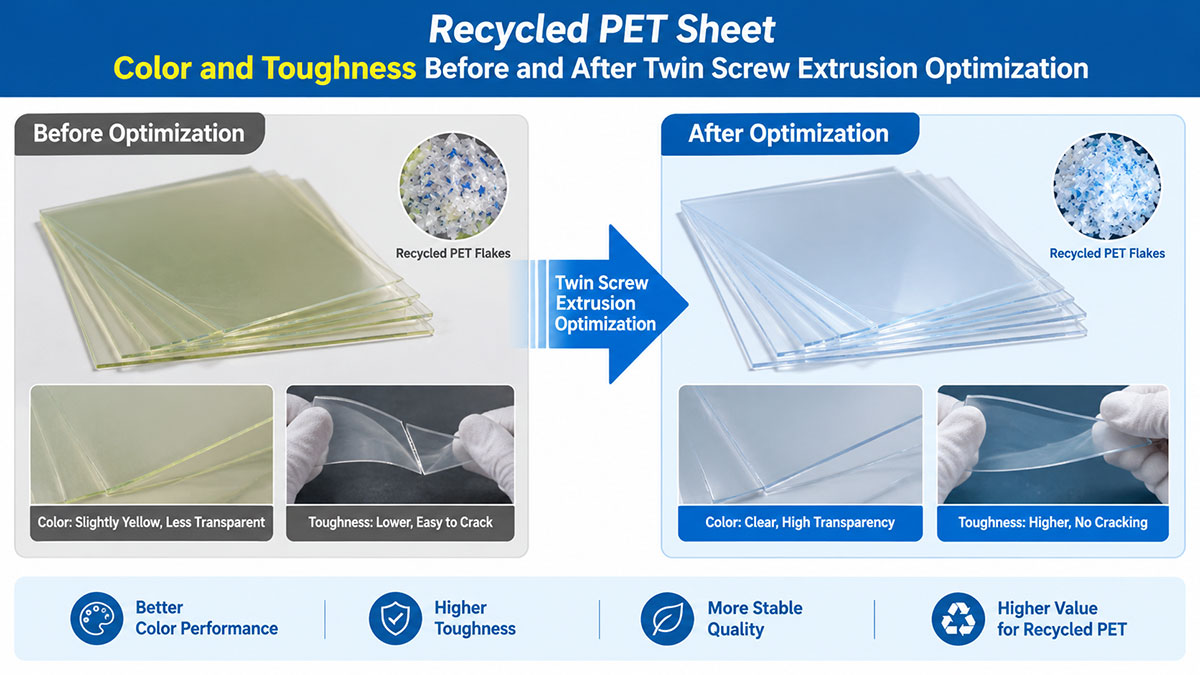
Les feuilles de PET peuvent jaunir en raison d'une dégradation thermique, d'une hydrolyse liée à l'humidité, de la présence de matières recyclées contaminées ou d'une durée d'exposition excessive à des températures élevées. Une gestion adéquate des matières premières et des conditions d'extrusion optimisées sont indispensables.
Pour lignes d'extrusion de feuilles de PET à double vis parallèles, une configuration adéquate de la vis, le contrôle de la température, le dégazage sous vide et une filtration efficace de la matière fondue peuvent contribuer à améliorer la qualité de la matière fondue et à réduire les défauts de transformation.
Couleur et résistance des feuilles de PET recyclé avant et après l'optimisation du processus d'extrusion à double vis
2. Comment améliorer la résistance aux chocs et la brillance des feuilles de PET
Une faible résistance peut résulter d'une dégradation du poids moléculaire du PET, d'une viscosité intrinsèque (VI) réduite ou d'une qualité irrégulière des matériaux recyclés. Un brillant insuffisant peut être lié à une contamination, à l'uniformité de la masse fondue, aux conditions de la filière ou aux réglages des rouleaux de refroidissement.
Outre l'optimisation du processus d'extrusion, les fabricants peuvent envisager les formulations de mélanges-maîtres suivantes comme points de départ pour leurs essais de production.
| Type de mélange-maître | Quantité recommandée par 1 000 kg de PET |
|---|---|
| Mélange-maître anti-jaunissement | 300 à 600 g |
| Mélange-maître de renforcement / anti-fissuration | 6 à 8 kg |
| Mélange-maître blanchissant | 1,5 kg |
| Mélange-maître améliorant la brillance | 1,5 kg |
Ces dosages sont donnés à titre indicatif et doivent être validés en fonction des spécifications du fournisseur du mélange-maître, de la qualité du PET recyclé et des propriétés requises pour les feuilles. Les mélanges-maîtres blanchissants et rehausseurs de brillance peuvent améliorer l'aspect, tandis que les additifs de renforcement peuvent contribuer à améliorer la résistance aux chocs. Les résultats réels dépendent de la compatibilité des additifs et des conditions de transformation.
3. Comment l'extrusion à double vis parallèle améliore la qualité des feuilles de PET recyclé
Une ligne d'extrusion de feuilles de PET à double vis parallèle correctement conçue permet d'assurer un mélange, un dégazage et une transformation efficaces des matières premières recyclées en PET adaptées. Associée à un système de filtration adéquat, à un contrôle de la température et à un dosage précis des additifs, elle peut aider les fabricants à améliorer l'uniformité de la couleur, la résistance et l'aspect de surface des feuilles.
La configuration optimale de l'équipement et les paramètres de traitement dépendent de la composition des matériaux recyclés, du rendement visé, de l'épaisseur de la feuille et de l'application finale. Le maintien d'une qualité stable des matières premières et la maîtrise de la dégradation du PET sont également essentiels pour obtenir des résultats de production constants.
FAQ
Pourquoi les feuilles de PET recyclé jaunissent-elles ?
Quatre causes principales sont à l'origine de ce phénomène : la dégradation thermique, l'hydrolyse due à l'humidité, la présence de matières recyclées contaminées et un temps de séjour excessif à une température de fusion élevée. Le jaunissement est une altération chimique de la chaîne polymère ; il est donc préférable de le maîtriser en amont grâce à la gestion des matières premières, au contrôle de la température, au dégazage sous vide et à la filtration de la masse fondue.
Le jaunissement peut-il être inversé une fois la feuille fabriquée ?
Non. Le jaunissement résulte d'une modification moléculaire du PET lui-même ; il est donc impossible de le faire disparaître par polissage ou lavage a posteriori. La solution la plus pratique consiste à prévenir ce phénomène : veillez à ce que les flocons restent secs et propres, réduisez le temps de séjour et ajoutez un mélange-maître anti-jaunissement à un dosage validé.
Pourquoi les plaques en PET recyclé perdent-elles leur ténacité et leur résistance aux chocs ?
La perte de résistance s'accompagne généralement d'une baisse du poids moléculaire et de la viscosité intrinsèque (VI). Les paillettes recyclées présentent des valeurs de VI variables et des antécédents d'exposition thermique différents ; la masse fondue peut donc contenir des fractions dégradées qui se fissurent sous l'effet d'un choc. Une qualité constante des paillettes et un traitement thermique doux permettent de préserver la VI.
Quelle quantité de mélange-maître anti-jaunissement utilise-t-on par tonne de PET ?
On commence généralement par utiliser entre 300 et 600 g pour 1 000 kg de PET. La quantité exacte dépend des spécifications du fournisseur du mélange-maître, de la couleur des flocons recyclés entrants et de l'aspect souhaité de la feuille ; elle doit donc être confirmée lors d'essais de production.
Quelle quantité de mélange maître de renforcement est ajoutée à la feuille de PET recyclé ?
La dose de référence est de 6 à 8 kg pour 1 000 kg de PET, ce qui correspond à environ dix fois la quantité d'additif anti-jaunissement. Les performances en termes de résistance aux chocs dépendent de la compatibilité de l'additif avec la résine de base et des conditions de transformation ; il est donc recommandé de valider cette concentration sur votre propre ligne de production avant de passer à une échelle supérieure.
Une ligne à double vis nécessite-t-elle un préséchage pour les flocons de PET recyclé ?
Le dégazage sous vide et la conception à évents multiples permettent d'éliminer l'humidité et les composés volatils pendant l'extrusion, ce qui réduit la cristallisation et la charge de préséchage qu'un Ligne d'extrusion de feuilles PET à vis unique ce que cela nécessite habituellement. Les flocons extrêmement humides ou très encrassés peuvent néanmoins nécessiter un traitement préalable.
Quelles sont les causes d'un manque de brillance sur les feuilles de PET recyclé ?
Un brillant insuffisant est généralement dû à la présence d'impuretés, à un manque d'homogénéité de la masse fondue, à l'état de la filière ou au réglage des rouleaux de refroidissement. Une pression de fusion stable, un système de filtration propre et un refroidissement contrôlé ont tous une incidence directe sur la finition de surface.
Une structure de co-extrusion ABA peut-elle masquer la décoloration du PET recyclé ?
Oui. Un Ligne de coextrusion à trois couches ABA PET Cette technique consiste à recouvrir un noyau recyclé d'une couche extérieure vierge, ce qui rend la légère décoloration du noyau beaucoup moins visible sur le produit fini. C'est une solution pratique lorsque la teneur en matériaux recyclés est élevée, mais que l'aspect de la surface doit rester haut de gamme.
Comment les fabricants de tôles peuvent-ils garantir une qualité constante des matériaux recyclés ?
Gérer le cycle en interne. A déchets de bordures de tôle broyés en ligne renvoie les déchets osseux directement vers l'extrudeuse, ce qui permet au flux de matière broyée de rester propre, sec et traçable, au lieu d'accumuler des contaminants d'origine inconnue.