กระบวนการอัดรีดแผ่น PET ที่ทำจากวัสดุรีไซเคิลมักเผชิญกับปัญหาคุณภาพหลักสามประการ ได้แก่ การเปลี่ยนสีเป็นสีเหลือง ความทนทานต่ำ และความเงาไม่เพียงพอ ปัญหาเหล่านี้จะยิ่งเห็นได้ชัดเจนขึ้นเมื่อใช้เศษ PET รีไซเคิลหรือวัสดุรีไซเคิลที่บดใหม่ในสัดส่วนสูง สำหรับผู้ผลิตแผ่น PET สำหรับการขึ้นรูปด้วยความร้อน ข้อบกพร่องเหล่านี้อาจส่งผลต่อรูปลักษณ์ของผลิตภัณฑ์ ประสิทธิภาพในการขึ้นรูป และคุณภาพของผลิตภัณฑ์ขั้นสุดท้าย.
1. ทำไมแผ่น PET ที่รีไซเคิลจึงเปลี่ยนเป็นสีเหลือง?
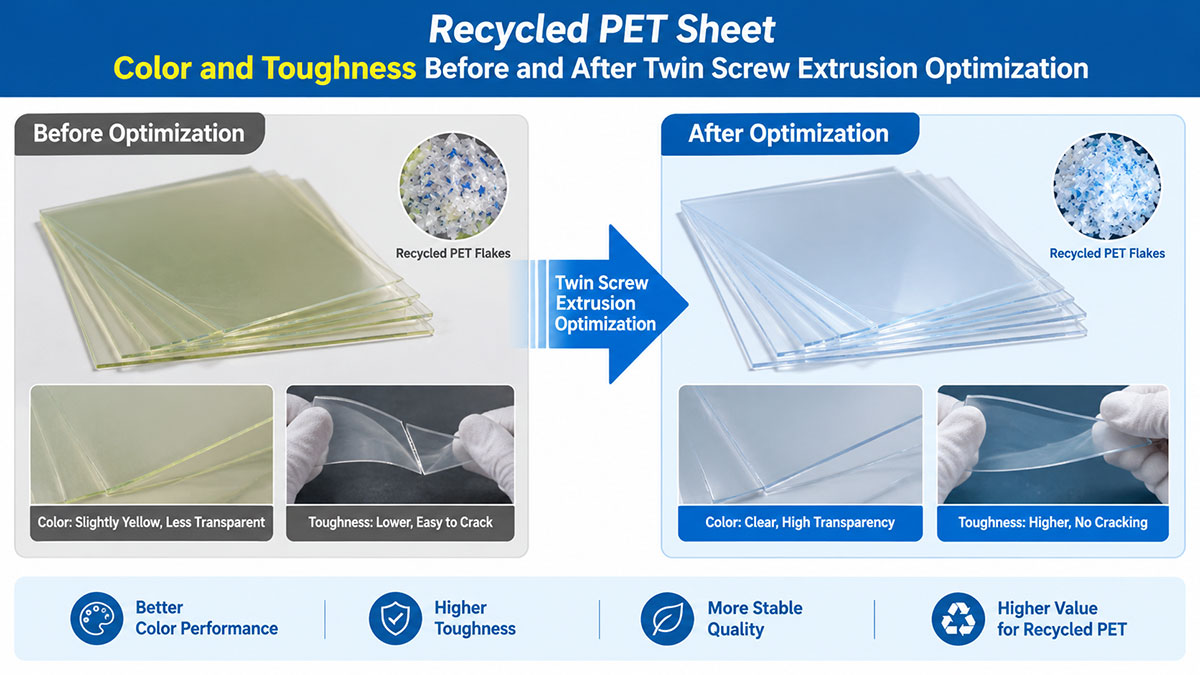
แผ่น PET อาจเปลี่ยนเป็นสีเหลืองได้เนื่องจากกระบวนการสลายตัวทางความร้อน การไฮโดรไลซิสที่เกี่ยวข้องกับความชื้น วัสดุรีไซเคิลที่ปนเปื้อน หรือการเก็บไว้ในอุณหภูมิสูงเป็นเวลานานเกินไป การจัดการวัตถุดิบอย่างถูกต้องและการปรับสภาพการอัดรีดให้เหมาะสมเป็นสิ่งสำคัญอย่างยิ่ง.
สำหรับ สายการผลิตแผ่น PET แบบสกรูคู่ขนาน, การจัดวางสกรูที่เหมาะสม การควบคุมอุณหภูมิ การกำจัดก๊าซด้วยสุญญากาศ และการกรองสารหลอมเหลวอย่างมีประสิทธิภาพ สามารถช่วยปรับปรุงคุณภาพของสารหลอมเหลวและลดข้อบกพร่องในการผลิตได้.
สีและความทนทานของแผ่น PET ที่รีไซเคิล ก่อนและหลังการปรับปรุงกระบวนการอัดรีดด้วยสกรูคู่
2. วิธีเพิ่มความทนทานและความเงาของแผ่น PET
ความทนทานที่ต่ำอาจเกิดจากความเสื่อมของน้ำหนักโมเลกุล PET การลดลงของความหนืดภายใน (IV) หรือคุณภาพของวัสดุรีไซเคิลที่ไม่สม่ำเสมอ ความเงาที่ไม่เพียงพออาจเกี่ยวข้องกับการปนเปื้อน ความสม่ำเสมอของวัสดุที่หลอม สภาพของแม่พิมพ์ หรือการตั้งค่าของลูกกลิ้งระบายความร้อน.
นอกจากการปรับปรุงกระบวนการอัดรีดแล้ว ผู้ผลิตยังสามารถพิจารณาสูตรมาสเตอร์แบตช์ต่อไปนี้เพื่อใช้เป็นจุดเริ่มต้นในการทดลองผลิต.
| ประเภทมาสเตอร์แบตช์ | ปริมาณที่แนะนำให้เพิ่มต่อ 1,000 กิโลกรัมของ PET |
|---|---|
| มาสเตอร์แบตช์ป้องกันการเปลี่ยนสีเหลือง | 300–600 กรัม |
| มาสเตอร์แบตช์เพื่อเพิ่มความแข็ง / ป้องกันการแตกร้าว | 6–8 กิโลกรัม |
| มาสเตอร์แบตช์เพื่อทำให้ผิวขาว | 1.5 กิโลกรัม |
| มาสเตอร์แบตช์เพิ่มความเป็นเงา | 1.5 กิโลกรัม |
ปริมาณเหล่านี้เป็นสูตรอ้างอิง และควรได้รับการตรวจสอบความถูกต้องตามข้อกำหนดของผู้ผลิตมาสเตอร์แบตช์ คุณภาพของ PET ที่รีไซเคิล และคุณสมบัติของแผ่นที่ต้องการ มาสเตอร์แบตช์ที่ช่วยเพิ่มความขาวและความเงาสามารถปรับปรุงรูปลักษณ์ได้ ในขณะที่สารเสริมความเหนียวอาจช่วยปรับปรุงประสิทธิภาพในการต้านทานแรงกระแทกได้ ผลลัพธ์จริงขึ้นอยู่กับความเข้ากันได้ของสารเสริมและเงื่อนไขการแปรรูป.
3. วิธีที่กระบวนการอัดรีดด้วยสกรูคู่แบบขนานช่วยปรับปรุงคุณภาพแผ่น PET ที่ผลิตจากวัสดุรีไซเคิล
สายการผลิตแผ่น PET แบบสกรูคู่ขนานที่ออกแบบอย่างถูกต้องสามารถช่วยในการผสม กำจัดก๊าซ และแปรรูปวัสดุ PET รีไซเคิลที่เหมาะสมได้อย่างมีประสิทธิภาพ เมื่อรวมกับระบบกรองที่เหมาะสม การควบคุมอุณหภูมิ และการวัดปริมาณสารเติมแต่งอย่างแม่นยำ สามารถช่วยผู้ผลิตปรับปรุงความสม่ำเสมอของสีแผ่น ความทนทาน และลักษณะพื้นผิวของแผ่นได้.
การกำหนดค่าอุปกรณ์และพารามิเตอร์การประมวลผลที่เหมาะสมที่สุดขึ้นอยู่กับองค์ประกอบของวัสดุรีไซเคิล ปริมาณการผลิตที่ต้องการ ความหนาของแผ่น และการใช้งานขั้นสุดท้าย การรักษาคุณภาพวัตถุดิบให้คงที่และการควบคุมการสลายตัวของ PET ก็เป็นปัจจัยสำคัญเช่นกัน เพื่อให้ได้ผลลัพธ์การผลิตที่สม่ำเสมอ.
คำถามที่พบบ่อย
ทำไมแผ่น PET ที่รีไซเคิลจึงเปลี่ยนเป็นสีเหลือง?
มีสี่สาเหตุหลัก ได้แก่ การเสื่อมสภาพทางความร้อน การไฮโดรไลซิสที่เกี่ยวข้องกับความชื้น วัสดุรีไซเคิลที่ปนเปื้อน และเวลาพักที่นานเกินไปในอุณหภูมิการหลอมละลายสูง การเปลี่ยนสีเหลืองเป็นความเปลี่ยนแปลงทางเคมีในสายโพลิเมอร์ ดังนั้นวิธีที่ดีที่สุดในการควบคุมคือการจัดการตั้งแต่ขั้นตอนต้นทาง ผ่านการจัดการวัตถุดิบ การควบคุมอุณหภูมิ การกำจัดก๊าซด้วยระบบสุญญากาศ และการกรองสารหลอมละลาย.
หลังจากผลิตแผ่นกระดาษแล้ว สามารถแก้ไขปัญหาการเปลี่ยนสีเป็นสีเหลืองได้หรือไม่?
ไม่ครับ การเปลี่ยนสีเหลืองเป็นผลมาจากการเปลี่ยนแปลงระดับโมเลกุลในวัสดุ PET เอง ดังนั้นจึงไม่สามารถขัดหรือล้างให้หายได้หลังจากนั้น วิธีปฏิบัติที่เหมาะสมคือการป้องกัน: รักษาให้เกล็ดแห้งและสะอาด ลดระยะเวลาการเก็บรักษา และเพิ่มมาสเตอร์แบตช์ป้องกันการเปลี่ยนสีเหลืองในปริมาณที่ได้รับการยืนยันแล้ว.
ทำไมแผ่น PET ที่ผ่านกระบวนการรีไซเคิลจึงสูญเสียความเหนียวและความทนต่อแรงกระแทก?
การสูญเสียความแข็งมักเกิดขึ้นหลังจากที่น้ำหนักโมเลกุลและความหนืดภายใน (IV) ลดลง เกล็ดพลาสติกที่นำกลับมาใช้ใหม่มีค่า IV ที่แตกต่างกันและประวัติการสัมผัสความร้อนที่ไม่เหมือนกัน ดังนั้นสารหลอมละลายอาจมีส่วนประกอบที่เสื่อมสภาพซึ่งแตกหักเมื่อได้รับแรงกระแทก การรักษาคุณภาพของเกล็ดให้คงที่และการประมวลผลด้วยความร้อนอย่างระมัดระวังจะช่วยรักษาค่า IV ให้คงที่.
ใช้มาสเตอร์แบตช์ป้องกันการเหลืองเท่าใดต่อหนึ่งตันของ PET?
จุดเริ่มต้นที่นิยมใช้คือ 300-600 กรัมต่อ 1,000 กิโลกรัมของ PET ระดับปริมาณที่แน่นอนขึ้นอยู่กับข้อกำหนดของผู้ผลิตมาสเตอร์แบตช์ สีของชิ้นพลาสติกรีไซเคิลที่รับมา และลักษณะพื้นผิวของแผ่นพลาสติกที่ต้องการ ดังนั้นควรยืนยันปริมาณดังกล่าวในการทดลองผลิต.
เพิ่มมาสเตอร์แบตช์เสริมความแข็งลงในแผ่น PET ที่รีไซเคิลได้เท่าใด?
ปริมาณการใช้ที่แนะนำคือ 6-8 กก. ต่อ 1,000 กก. ของ PET ซึ่งประมาณ 10 เท่าของปริมาณสารป้องกันการเหลือง ประสิทธิภาพในการต้านการกระแทกขึ้นอยู่กับความเข้ากันได้ของสารเติมแต่งกับเรซินพื้นฐานและสภาพการแปรรูป ดังนั้นควรตรวจสอบระดับการใช้บนสายการผลิตของคุณเองก่อนที่จะขยายการผลิต.
สายการผลิตแบบสกรูคู่จำเป็นต้องมีการอบแห้งล่วงหน้าสำหรับชิ้น PET ที่รีไซเคิลหรือไม่?
การกำจัดก๊าซด้วยสุญญากาศและระบบระบายอากาศหลายจุดช่วยกำจัดความชื้นและสารระเหยระหว่างกระบวนการอัดรีด ซึ่งช่วยลดการตกผลึกและภาระในการอบแห้งล่วงหน้าของ สายการผลิตแผ่น PET แบบสกรูเดี่ยว ตามปกติแล้ว เศษที่เปียกมากหรือปนเปื้อนอย่างรุนแรงอาจยังจำเป็นต้องผ่านขั้นตอนการปรับสภาพก่อน.
อะไรเป็นสาเหตุที่ทำให้แผ่น PET ที่รีไซเคิลมีความเงาต่ำ?
ความเงาที่ไม่เพียงพอ มักเกิดจากสิ่งปนเปื้อน ความไม่สม่ำเสมอของวัสดุหลอม สภาพของแม่พิมพ์ หรือการตั้งค่าลูกกลิ้งระบายความร้อน ความดันของวัสดุหลอมที่คงที่ การกรองที่สะอาด และการควบคุมการระบายความร้อน ล้วนมีผลโดยตรงต่อความเรียบของพื้นผิว.
โครงสร้างการอัดร่วมแบบ ABA สามารถปกปิดสีที่เปลี่ยนไปของ PET ที่นำกลับมาใช้ใหม่ได้หรือไม่?
ใช่ครับ. An สายการผลิตแบบร่วมอัดขึ้นรูปสามชั้น ABA PET นำชั้นผิวด้านนอกที่ยังไม่ผ่านการใช้งานมาวางทับบนแกนที่ทำจากวัสดุรีไซเคิล ทำให้สีที่เปลี่ยนไปเล็กน้อยของแกนนั้นมองเห็นได้น้อยลงมากในผลิตภัณฑ์สำเร็จรูป นี่เป็นตัวเลือกที่เหมาะสมเมื่อสัดส่วนของวัสดุรีไซเคิลสูง แต่ยังคงต้องรักษาความสวยงามของพื้นผิวให้อยู่ในระดับพรีเมียม.
ผู้ผลิตแผ่นสามารถรักษาคุณภาพของวัสดุรีไซเคิลให้คงที่ได้อย่างไร?
จัดการให้ครบวงจรภายในองค์กร A เศษขอบแผ่นออนไลน์เครื่องบด ส่งเศษวัสดุเหลือทิ้งกลับไปยังเครื่องอัดรีดโดยตรง ทำให้กระแสวัสดุที่บดใหม่ยังคงสะอาด แห้ง และสามารถติดตามได้ แทนที่จะสะสมสารปนเปื้อนที่ไม่ทราบแหล่งที่มา.