A extrusão de chapas de PET reciclado enfrenta frequentemente três problemas de qualidade principais: amarelecimento, baixa tenacidade e brilho insuficiente. Estes problemas tornam-se mais evidentes quando se utiliza uma elevada percentagem de flocos de PET reciclado ou de material triturado. Para os fabricantes de chapas de PET para termoformação, estes defeitos podem afetar a aparência do produto, o desempenho na moldagem e a qualidade do produto final.
1. Por que é que as chapas de PET recicladas ficam amareladas?
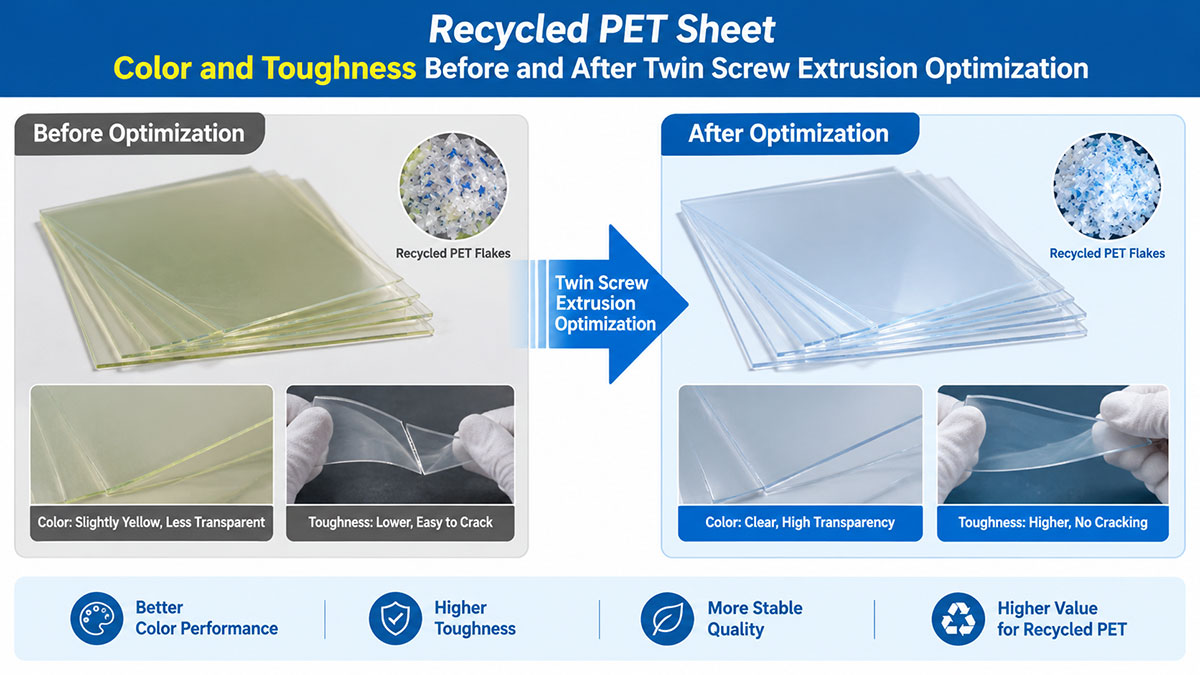
A chapa de PET pode amarelar devido à degradação térmica, à hidrólise causada pela humidade, à contaminação dos materiais reciclados ou a um tempo de permanência excessivo a altas temperaturas. É essencial uma gestão adequada das matérias-primas e condições de extrusão otimizadas.
Para linhas de extrusão de chapas de PET com rosca dupla paralela, uma configuração adequada do parafuso, o controlo da temperatura, a desgaseificação por vácuo e uma filtração eficaz da massa fundida podem ajudar a melhorar a qualidade da massa fundida e a reduzir os defeitos de processamento.
Cor e resistência da chapa de PET reciclado antes e depois da otimização da extrusão por duplo parafuso
2. Como melhorar a resistência e o brilho das chapas de PET
Uma baixa tenacidade pode resultar da degradação do peso molecular do PET, da redução da viscosidade intrínseca (IV) ou da qualidade inconsistente do material reciclado. Um brilho insuficiente pode estar relacionado com contaminação, uniformidade da massa fundida, condições da matriz ou configurações dos rolos de arrefecimento.
Para além de otimizar o processo de extrusão, os fabricantes podem considerar as seguintes formulações de masterbatch como pontos de partida para ensaios de produção.
| Tipo de masterbatch | Quantidade recomendada por cada 1 000 kg de PET |
|---|---|
| Masterbatch anti-amarelecimento | 300-600 g |
| Masterbatch de reforço / anti-fissuração | 6-8 kg |
| Masterbatch branqueador | 1,5 kg |
| Masterbatch para realçar o brilho | 1,5 kg |
Estas dosagens são formulações de referência e devem ser validadas de acordo com as especificações do fornecedor do masterbatch, a qualidade do PET reciclado e as propriedades exigidas para a chapa. Os masterbatches branqueadores e que aumentam o brilho podem melhorar a aparência, enquanto os aditivos de reforço podem ajudar a melhorar o desempenho em termos de resistência ao impacto. Os resultados reais dependem da compatibilidade dos aditivos e das condições de processamento.
3. Como a extrusão paralela de duplo parafuso melhora a qualidade das chapas de PET reciclado
Uma linha de extrusão de chapas de PET com rosca dupla paralela, devidamente concebida, pode proporcionar uma mistura, desgaseificação e processamento eficazes de materiais de PET reciclados adequados. Em combinação com uma filtração adequada, controlo de temperatura e dosagem precisa de aditivos, pode ajudar os fabricantes a melhorar a consistência da cor, a resistência e o aspeto da superfície das chapas.
A configuração ideal do equipamento e os parâmetros de processamento dependem da composição do material reciclado, da produção pretendida, da espessura da folha e da aplicação final. Manter uma qualidade estável da matéria-prima e controlar a degradação do PET são também essenciais para obter resultados de produção consistentes.
FAQ
Por que é que as chapas de PET reciclado ficam amareladas?
Destacam-se quatro causas: degradação térmica, hidrólise relacionada com a humidade, material reciclado contaminado e tempo de permanência excessivo a altas temperaturas de fusão. O amarelecimento é uma alteração química na cadeia polimérica, pelo que é melhor controlá-lo a montante, através da gestão da matéria-prima, do controlo da temperatura, da desgaseificação a vácuo e da filtração da massa fundida.
É possível reverter o amarelecimento depois de a folha ter sido produzida?
Não. O amarelecimento reflete uma alteração molecular no próprio PET, pelo que não pode ser removido através de polimento ou lavagem posteriormente. A solução prática é a prevenção: manter os flocos secos e limpos, reduzir o tempo de permanência e adicionar um masterbatch anti-amarelecimento numa dosagem validada.
Por que razão as chapas de PET reciclado perdem tenacidade e resistência ao impacto?
A perda de resistência surge normalmente na sequência de uma diminuição do peso molecular e da viscosidade intrínseca (VI). As escamas recicladas chegam com valores variáveis de VI e diferentes históricos de exposição térmica, pelo que a massa fundida pode conter frações degradadas que se partem sob impacto. Uma qualidade consistente das escamas e um processamento térmico suave protegem a VI.
Qual é a quantidade de masterbatch anti-amarelecimento utilizada por tonelada de PET?
Um ponto de partida comum é 300-600 g por 1 000 kg de PET. O nível exato depende das especificações do fornecedor do masterbatch, da cor das escamas recicladas recebidas e do aspeto pretendido para a folha, pelo que deve ser confirmado em ensaios de produção.
Qual é a quantidade de masterbatch de reforço adicionada à chapa de PET reciclado?
A dosagem de referência é de 6-8 kg por 1 000 kg de PET, o que corresponde aproximadamente a dez vezes a dosagem do aditivo anti-amarelecimento. O desempenho em termos de impacto depende da compatibilidade do aditivo com a resina de base e das condições de processamento; por isso, valide a dosagem na sua própria linha de produção antes de aumentar a escala.
Uma linha de dupla rosca necessita de pré-secagem para lascas de PET reciclado?
A desgaseificação a vácuo e o design com múltiplas saídas de ar removem a humidade e os compostos voláteis durante a extrusão, o que reduz a cristalização e a necessidade de pré-secagem que um linha de extrusão de folha PET de parafuso único que normalmente é necessário. Os flocos extremamente húmidos ou muito contaminados podem ainda necessitar de um tratamento prévio.
O que causa o baixo brilho nas chapas de PET reciclado?
Um brilho insuficiente deve-se, normalmente, à contaminação, à falta de uniformidade da massa fundida, às condições da matriz ou às configurações dos rolos de arrefecimento. Uma pressão estável da massa fundida, uma filtração limpa e um arrefecimento controlado têm, todos, um efeito direto no acabamento da superfície.
Uma estrutura de coextrusão ABA consegue disfarçar a descoloração do PET reciclado?
Sim. Um Linha de coextrusão de três camadas ABA PET coloca camadas exteriores novas sobre um núcleo reciclado, pelo que uma ligeira descoloração do núcleo fica muito menos visível no produto acabado. É uma opção prática quando o teor de material reciclado é elevado, mas o aspeto da superfície tem de se manter de alta qualidade.
Como é que os fabricantes de chapas conseguem manter a qualidade do material reciclado a um nível constante?
Fechar o ciclo internamente. A triturador online de sucata de chapa recupera os resíduos esqueléticos diretamente para a extrusora, pelo que o fluxo de material triturado permanece limpo, seco e rastreável, em vez de acumular contaminação de origem desconhecida.