При экструзии листов из переработанного ПЭТ часто возникают три основные проблемы, связанные с качеством: пожелтение, низкая вязкость и недостаточный блеск. Эти проблемы становятся более заметными при использовании высокой доли переработанных ПЭТ-чешуек или переработанного сырья. Для производителей термоформованных листов из ПЭТ эти дефекты могут повлиять на внешний вид продукции, технологические характеристики при формовании и качество конечного продукта.
1. Почему листы из переработанного ПЭТ желтеют?
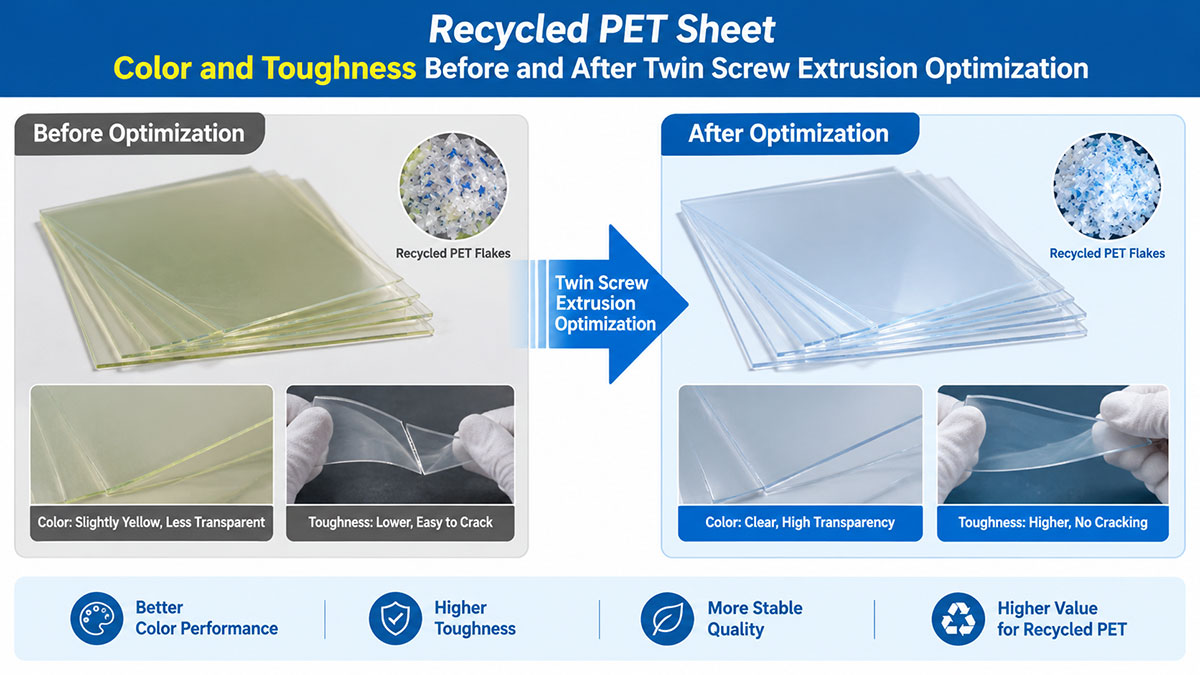
ПЭТ-листы могут пожелтеть в результате термического разложения, гидролиза под воздействием влаги, загрязнения вторичного сырья или чрезмерно длительного пребывания при высоких температурах. Крайне важно обеспечить надлежащее управление сырьем и оптимизировать условия экструзии.
Для линии экструзии листов ПЭТ с параллельными двухшнековыми экструдерами, правильная конфигурация винтов, контроль температуры, вакуумная дегазация и эффективная фильтрация расплава могут способствовать улучшению качества расплава и снижению количества дефектов при переработке.
Цвет и прочность листов из переработанного ПЭТ до и после оптимизации процесса двухшнекового экструдирования
2. Как повысить прочность и блеск листов ПЭТ
Низкая прочность может быть вызвана снижением молекулярной массы ПЭТ, уменьшением внутренней вязкости (IV) или нестабильным качеством вторичного сырья. Недостаточный блеск может быть связан с загрязнением, неоднородностью расплава, условиями работы матрицы или настройками охлаждающих валиков.
Помимо оптимизации процесса экструзии, производители могут рассмотреть следующие рецептуры мастербатчей в качестве отправной точки для производственных испытаний.
| Тип мастербатча | Рекомендуемое количество добавки на 1 000 кг ПЭТ |
|---|---|
| Мастербатч, предотвращающий пожелтение | 300–600 г |
| Мастербатч для повышения прочности / предотвращения растрескивания | 6–8 кг |
| Отбеливающая маточная смесь | 1,5 кг |
| Мастербатч для повышения блеска | 1,5 кг |
Указанные дозировки являются ориентировочными и должны быть подтверждены в соответствии с техническими условиями поставщика мастербатчей, качеством вторичного ПЭТ и требуемыми свойствами листов. Мастербатчи для отбеливания и повышения блеска могут улучшить внешний вид, а добавки, повышающие прочность, могут способствовать улучшению ударопрочности. Фактические результаты зависят от совместимости добавок и условий переработки.
3. Как параллельная двухшнековая экструзия повышает качество листов из переработанного ПЭТ
Правильно спроектированная линия экструзии листов из ПЭТ с параллельными двухшнековыми экструдерами обеспечивает эффективное перемешивание, дегазацию и переработку подходящих вторичных материалов из ПЭТ. В сочетании с надлежащей фильтрацией, контролем температуры и точным дозированием добавок такая линия помогает производителям улучшить стабильность цвета листов, их прочность и внешний вид поверхности.
Оптимальная конфигурация оборудования и параметры переработки зависят от состава вторичного сырья, планируемого объема производства, толщины листа и конечного назначения продукции. Поддержание стабильного качества сырья и контроль процессов деградации ПЭТ также имеют решающее значение для обеспечения стабильных результатов производства.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Почему листы из переработанного ПЭТ желтеют?
Выделяют четыре основные причины: термическая деградация, гидролиз под воздействием влаги, загрязненный вторичный сырье и чрезмерное время пребывания в расплаве при высокой температуре. Пожелтение представляет собой химическое изменение в полимерной цепи, поэтому его лучше всего контролировать на ранних этапах производства посредством управления качеством сырья, контроля температуры, вакуумной дегазации и фильтрации расплава.
Можно ли устранить пожелтение после того, как лист уже изготовлен?
Нет. Пожелтение свидетельствует об изменениях на молекулярном уровне в самом ПЭТ, поэтому его невозможно удалить полировкой или промывкой. Практический подход заключается в профилактике: следует поддерживать хлопья в сухом и чистом состоянии, сократить время нахождения материала в системе и добавлять антипожелтевающий мастербатч в утвержденной дозировке.
Почему листы из переработанного ПЭТ теряют вязкость и ударную вязкость?
Снижение прочности, как правило, сопровождается уменьшением молекулярной массы и внутренней вязкости (IV). Вторично переработанные хлопья поступают с различными показателями IV и имеют разную историю термического воздействия, поэтому расплав может содержать деградированные фракции, которые разрушаются при ударе. Стабильное качество хлопьев и щадящая термическая обработка позволяют сохранить показатель IV.
Сколько мастербатча против пожелтения используется на тонну ПЭТ?
Обычно в качестве отправной точки принимается 300–600 г на 1 000 кг ПЭТ. Точное количество зависит от технических условий поставщика мастербатча, цвета поступающих переработанных хлопьев и желаемого внешнего вида листа, поэтому его следует уточнять в ходе производственных испытаний.
Какое количество стабилизатора прочности добавляется в листы из переработанного ПЭТ?
Рекомендуемая дозировка составляет 6–8 кг на 1 000 кг ПЭТ, что примерно в десять раз превышает дозу добавки, предотвращающей пожелтение. Характеристики ударопрочности зависят от совместимости добавки с базовым полимером и от условий переработки, поэтому перед увеличением масштабов производства необходимо проверить данную дозировку на собственной линии.
Требуется ли на двухшнековой линии предварительная сушка переработанной ПЭТ-стружки?
Вакуумная дегазация и конструкция с несколькими вентиляционными отверстиями позволяют удалять влагу и летучие вещества в процессе экструзии, что снижает нагрузку на кристаллизацию и предварительную сушку, которую Одношнековая линия экструзии листового полиэтилена обычно требуется. Для чрезвычайно влажных или сильно загрязнённых хлопьев может по-прежнему потребоваться предварительная обработка.
Что является причиной низкого блеска листов из переработанного ПЭТ?
Недостаточный блеск, как правило, обусловлен загрязнением, неравномерностью расплава, состоянием матрицы или настройками охлаждающих валиков. Стабильное давление расплава, чистая фильтрация и контролируемое охлаждение — все эти факторы оказывают непосредственное влияние на качество поверхности.
Может ли структура, полученная методом соэкструзии ABA, скрыть изменение цвета переработанного ПЭТ?
Да. А Линия ABA PET для трёхслойной соэкструзии наносит новые внешние слои на сердечник из вторичного сырья, благодаря чему незначительное изменение цвета сердечника гораздо менее заметно на готовом изделии. Это практичный вариант, когда доля вторичного сырья высока, но внешний вид поверхности должен оставаться безупречным.
Как производители листового материала могут обеспечить стабильное качество вторичного сырья?
Решайте все вопросы внутри компании. A Лом кромок листа онлайн дробилка позволяет возвращать отходы скелетной структуры непосредственно в экструдер, благодаря чему поток переработанного материала остается чистым, сухим и поддающимся отслеживанию, а не накапливает неизвестные примеси.